
夹稳、控制贯通、停止干磨
三幅示意分别展示夹紧钢板轴向钻削、钻尖即将穿出时减小进给,以及没有成孔的发亮摩擦痕。
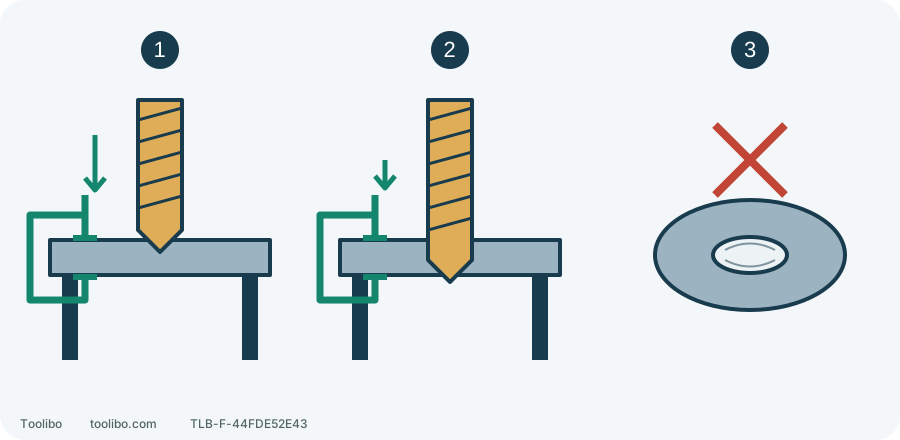
1. 轴向切削
固定板件防转,不靠横推修正孔位。
2. 即将贯通
出口前减缓进给并保持控制,背面无人手。
3. 只有摩擦不推进
停止检查刃口、材料、速度和润滑,不硬压钝钻。
原理剖面,不表示尺寸、保证切屑形状或施力大小。支撑须留出口,测量与清屑只在停稳、断电并安全冷却后进行。
先确认钢材,而不是只认“金属钻头”
示例是在已拆下、无镀层和隐藏物的 3 mm 非合金结构钢余料上做 6 mm 通孔,材料已知为抗拉强度 400–800 N/mm²、硬度低于 HRC 21 的范围。这是非承重练习,不用于车架、压力容器、带电箱体或来历不明的淬硬零件。若不知道材料,不用颜色、磁铁吸不吸或火花猜一个参数继续钻。
选用的具体钻头是 Milwaukee THUNDERWEB HSS-G DIN 338、6.0 mm,编号 4932352358,总长 93 mm、工作长度 57 mm。钻机也要允许这项金属孔径和柄部,具备适合的速度控制与握持方式。钻头工作长度足够,不等于手持深孔、任意伸出长度都安全;本例只处理 3 mm 余料。
HSS 是高速钢类别,不是“越高速越好”的指令。按同一厂家的材料表,本例钢材可选 THUNDERWEB HSS-G;遇到更硬的合金钢或不锈钢,要重新选具体系列。比如较高强度不锈钢在这张表中更适合其含钴系列,不能只给原钻头涂点油就当作升级。金色外观也不能代替材料用途标识。
把速度表的整行读完
Milwaukee 的指导表把本例材料、6–10 mm 孔径和 870 rpm 列在一起,冷却栏允许钻削乳化液或切削油。本练习采用与钢材、钻头及工具要求相容的切削油,少量用于切削点;不能把乳化液、油和干钻混在一起,却仍声称是同一套条件。
870 rpm 是一个有条件的指导起点,实际还受材料、操作和工具影响。它不是所有 6 mm 金属孔的统一转速,更不是某台电钻“扳机按一半”。先看机械档位能否提供合适范围,再遵守工具的变速与连续工作限制;有些电钻不允许长时间靠半扣扳机限速。如果任务要求精确稳定转速而手持工具无法提供,改用适合的调速设备。
同表的每转进给量用于受控加工参考,不要把它直接换成手上需要压多少公斤。手持操作的目标是持续切削而不是摩擦,同时不能压到明显掉速、弯钻或失去控制。
夹持和定位比“用力按住”可靠
冒烟、泄漏或危险发热的设备先远离,不拿取。普通准备只在工具稳定且可安全处理时进行:松开扳机、等停稳、拆下电池。戴护目装备,固定头发和松衣物;薄钢板边缘很锋利,搬运时的防割措施不能变成戴易卷入手套贴着旋转钻头操作。
把钢板放在平稳支撑上,用合适台钳或夹具防止转动和抬起。支撑、台面及夹具避开钻头穿出的完整路径。手握板件或用脚踩住,不是可靠夹持。先在相同余料上练习,不能把已经装好的部件当试样。
标出孔中心,在材料允许时用合适中心冲形成小定位点,避免起钻游走;不要把薄板冲到凹陷。检查锐利钻头没有崩刃、弯曲或严重磨损,按钻机要求夹牢完整柄部,保留满足任务所需的伸出长度。6 mm 本例不自动增加一个任意尺寸的预孔;若附件另有要求,按其具体尺寸做,而不是凭经验随便选小钻头。
按这个顺序完成第一孔
- 电池仍拆下,确认钻头夹紧,选择普通钻孔模式、正确正转和适合上述条件的速度范围。夹具、孔位与双手握持位置都检查好。
- 按切削油的用途与安全说明,在切削点少量施用。油不得流入机身、电池和通风口,握柄保持干爽;不要向正在旋转的刀具旁伸手补油。
- 手指离开扳机,装回兼容电池并确认锁定。钻尖接触定位点,慢慢起钻,保持垂直和轴向进给;不要横推把走偏的孔扳回中心。
- 形成稳定切削后维持可控制的进给。临近穿透时减轻压力,防止突然抓住或冲出;背面始终无人手。不要看到出屑少就盲目加大压力。
- 正常贯通后按工具的正常退钻程序退出,再松开扳机、等停稳并拆下电池。卡钻不属于正常退钻:立即松开、停稳并安全断电处理,不强行撬拔或反复扣扳机。
- 等钻头和切屑可安全处理后,用合适刷具清屑,检查两面的孔口、尺寸和毛刺。量具只在完全停稳断电后使用;去毛刺、换钻头或补充润滑前都保持隔离,恢复加工要重新执行装配检查与安全装电池步骤。
看切削是否成立,不靠一个颜色下结论
左右滑动或横向滚动,查看完整表格。
| 已看到的现象 | 应怎样判断 |
|---|---|
| 有持续切屑、进给稳定、工具不过载 | 说明正在切削,继续留意贯通时的压力变化;切屑形状随材料变化,不强求长卷屑 |
| 只有发亮摩擦痕、持续尖叫,几乎不推进 | 停止检查钻尖、速度、润滑和材料;不要让钝刃继续磨热 |
| 掉速明显、抓住板件或钻头偏弯 | 立即松开,停稳断电后查夹持、轴线和进给,不能加压硬顶 |
| 冒烟、油液异常挥发或气味明显变化 | 停止并安全隔离,不在异常未解决时继续试验;查明并纠正原因、恢复安全条件后,才重新执行原来的准备与复电流程 |
蓝色切屑、短屑或长屑单独都不能证明工况合格。最终要检查孔是否圆、位置和尺寸是否符合需要、板件是否变形。第一孔不合格时,先改原因再做新的余料试验,不把整批零件都按同一错误设置钻完。