
Sujete, controle salida y pare el roce
Tres vistas: placa sujeta y avance axial, menor avance al salir y marca de roce sin agujero formado.
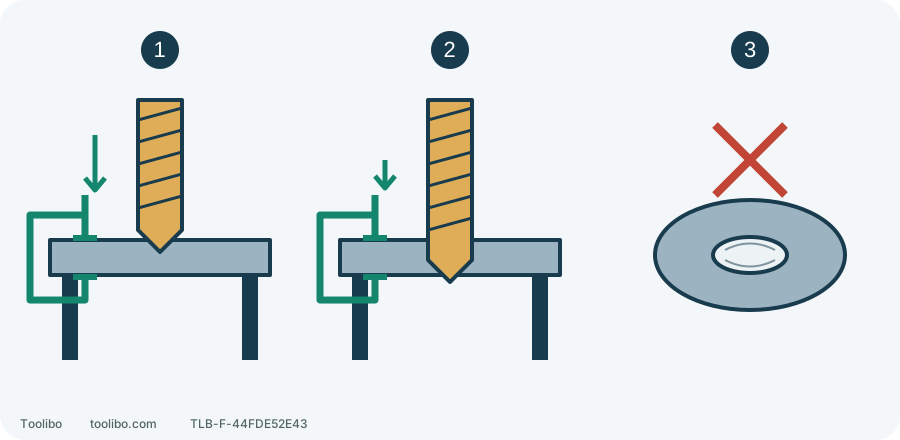
1. Corte axial
Impida giro; no corrija empujando lateralmente.
2. Salida
Reduzca avance y mantenga control; sin manos detrás.
3. Roce sin avance
Pare y revise filo, material, velocidad y aceite; no fuerce broca roma.
Secciones conceptuales, no medidas ni fuerza. Deje salida libre; mida y limpie solo parado, desconectado y frío.
Identifique el acero, no solo la etiqueta «metal»
El ejercicio hace un agujero pasante de 6 mm en un retal desmontado de acero de construcción no aleado de 3 mm, sin recubrimiento ni objetos ocultos. Se conoce su resistencia a tracción de 400–800 N/mm² y dureza inferior a HRC 21. Es práctica no estructural, no un bastidor, recipiente a presión, caja conectada o pieza templada desconocida. No invente parámetros por color, imán o chispas si ignora el material.
La broca elegida es Milwaukee THUNDERWEB HSS-G DIN 338, 6,0 mm, artículo 4932352358, longitud total 93 mm y útil 57 mm. El taladro debe admitir diámetro en metal y vástago, con control de velocidad y agarre adecuados. Una hélice larga no autoriza cualquier saliente ni taladrado profundo a mano; aquí solo se trabaja el retal de 3 mm.
HSS significa acero rápido, no «gire lo más rápido posible». La matriz del fabricante admite THUNDERWEB HSS-G para este acero. Acero aleado más duro o inoxidable requiere nueva selección: la fila de inoxidable de mayor resistencia favorece su gama con cobalto, no simplemente más aceite sobre la misma broca. El color dorado tampoco identifica la aplicación.
Lea toda la fila de velocidad
La guía Milwaukee combina este material y la columna de agujeros de 6–10 mm con 870 rpm; admite emulsión de taladrado o aceite de corte. Aquí se utiliza poco aceite de corte compatible con acero, broca y herramienta en el punto de corte. No intercambie emulsión, aceite y trabajo en seco como si fueran condiciones idénticas.
870 rpm es un punto orientativo condicionado por material, persona y equipo. No sirve para cualquier agujero metálico de 6 mm ni significa «medio gatillo». Elija un rango mecánico adecuado y respete restricciones de velocidad variable y trabajo continuo; algunos taladros prohíben mantener parcialmente apretado el gatillo durante periodos prolongados. Si necesita velocidad precisa que el equipo manual no ofrece, use maquinaria con regulación adecuada.
Los avances por revolución de la tabla son para mecanizado controlado, no kilos de presión manual. El avance debe sostener el corte sin rozar, pero tampoco causar caída fuerte de velocidad, flexión o pérdida de control.
Sujete y sitúe, no presione la pieza con el cuerpo
Aléjese de equipos con humo, fugas o calor peligroso; no los manipule. Prepare solo cuando estén estables y sea seguro: suelte, pare y retire batería. Use protección ocular y recoja cabello y ropa. Los bordes cortan, pero la protección al transportar no justifica acercar guantes atrapables a una broca girando.
Apoye estable y use tornillo de banco o mordazas contra giro y levantamiento. Aleje apoyos, banco y mordazas de todo el recorrido de salida. Sujetar con la mano o pisar la chapa no basta. Practique en retales equivalentes, no en una pieza instalada.
Marque el centro y, si el material lo permite, haga una pequeña marca con granete apropiado sin abollar la chapa. Revise filos mellados, doblado y desgaste, y apriete el vástago intacto según el taladro con saliente apropiado. Este ejemplo de 6 mm no añade automáticamente un piloto menor arbitrario; siga una exigencia concreta del accesorio si existe.
Complete el primer agujero en orden
- Sin batería, revise retención, modo taladrado normal, giro hacia delante y rango adecuado a las condiciones. Compruebe mordazas, posición y ambas manos.
- Ponga poco aceite de corte según sus instrucciones de uso y seguridad. No debe entrar en carcasa, batería ni rejillas; conserve secos los mangos. No acerque la mano a la broca girando para añadir aceite.
- Con el dedo fuera del gatillo, instale y bloquee una batería compatible. Arranque despacio con la punta en la marca, perpendicular y con avance axial. No empuje de lado para corregir un agujero desviado.
- Mantenga avance controlado cuando corte. Reduzca presión cerca de atravesar para evitar enganche o hundimiento, sin manos detrás de la salida. Pocas virutas no justifican apretar a ciegas.
- Tras atravesar normalmente, retire según el procedimiento normal del taladro y después suelte, pare y retire batería. Un atasco es distinto: suelte inmediatamente, pare y desconecte con seguridad antes de revisar, sin palanca ni pulsos repetidos de gatillo.
- Cuando broca y virutas sean seguras, retire virutas con cepillo apropiado y revise ambas bocas, medidas y rebabas. Mida solo parado y desconectado. Mantenga aislado para desbarbar, cambiar broca o añadir lubricación; antes de continuar repita montaje e instalación segura de batería.
Juzgue el corte, no un solo color
Desliza o desplaza horizontalmente para ver todas las columnas.
| Lo observado | Interpretación |
|---|---|
| Virutas continuadas, avance estable y sin sobrecarga | Está cortando; vigile la salida. La forma varía y no exige virutas largas |
| Roce brillante, chirrido persistente y casi sin avance | Pare y revise punta, velocidad, lubricación y material; no siga calentando un filo romo |
| Caída fuerte de velocidad, chapa atrapada o broca doblándose | Suelte, pare y desconecte antes de revisar sujeción, eje y avance; no fuerce más |
| Humo, evaporación anormal o cambio claro de olor | Pare y aísle con seguridad; no continúe las pruebas mientras persista la anomalía. Reanude la preparación indicada solo después de corregir la causa y restablecer condiciones seguras |
Virutas azules, cortas o largas por sí solas no certifican el trabajo. Revise redondez, posición, medida y deformación. Si falla el primer agujero, corrija la causa y pruebe otro retal antes de repetir el error en todo el lote.