
锐利、圆钝与崩缺刃口
三个放大刃口剖面分别显示锐角、磨圆与缺口。
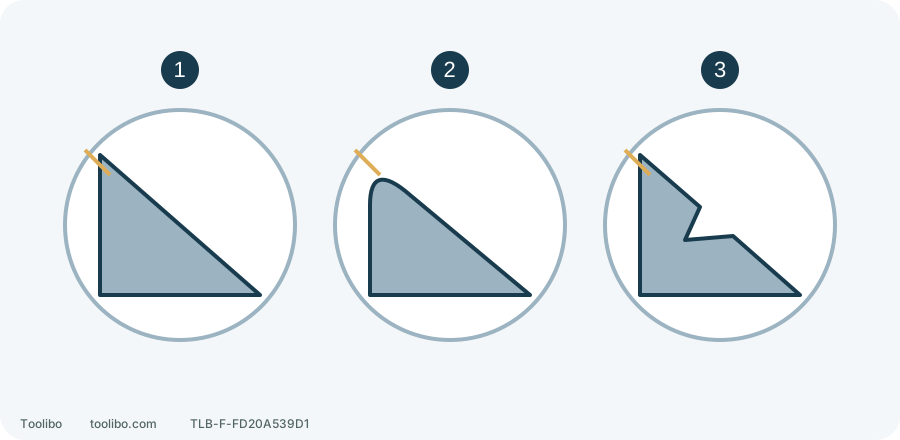
1. 刃缘清楚
刃缘清晰不等于整支钻头已通过检查。
2. 圆钝磨损
切削角变圆时,可能只摩擦而不有效切削。
3. 材料崩缺
刃口崩缺或开裂应停用该钻头。
外观原理,不是公差量规或通用钻头刃型;取下并冷却后在充足光线下检查,不用手指试锋利。
先把“立即停用”和“需要排查”分开
钻头弯曲、裂纹、缺角、切削刃崩掉,或柄部严重压伤,属于可以直接作出停用决定的情况。不要为了判断还能不能用,再让它高速转一次。若钻头仍卡在工件里,先控制工具与工件,按安全解卡流程处理,不能掰动机身把钻头撬直。
如果只是钻孔比以前慢、孔壁不整齐或发热增多,先把现象记下来。相同表现可能来自材料变了、钻头类型不合适、排屑堵塞、装夹不正,或速度与进给不合适。不要仅凭“这支用了很久”就判断内部工具故障,也不要认定涂层颜色变了就一定已经报废。
停稳断电后,看三个区域
若电池冒烟、泄漏或热量异常加重,先远离危险,不靠近完成拆取检查。普通检查只在设备稳定且可安全处理的前提下进行:松开扳机,等完全停止并拆下电池,待附件可以安全拿取后再取出。
左右滑动或横向滚动,查看完整表格。
| 区域 | 主要看什么 | 发现问题怎么处理 |
|---|---|---|
| 钻尖和切削刃 | 崩缺、裂纹、明显不对称或刃口变圆 | 破损停用;怀疑钝化则核对任务并考虑合格修磨或更换 |
| 排屑槽及过渡处 | 卡住的碎屑、裂纹、异常扭曲 | 可清理的表面附着按许可方法清除;结构损伤停用 |
| 夹持柄部 | 弯曲、深沟、压扁或无法正常夹住 | 不塞垫片补偿,不敲直,换符合要求的附件 |
用充足照明观察,不用指腹沿刃口摸锋利程度,也不用手抹锋利金属屑。清理只做附件和工具允许的外部处理,不擅自用酸、强溶剂或火烤去除附着物。
没有可见破损,再核对四个条件
第一,钻头是否真的适合材料。木工钻、金属麻花钻和砌体钻不是只要直径一样就能互换,某种涂层也不能让所有基材与加工方式通用。
第二,夹头是否夹在正常柄部,附件有没有明显斜着伸出。装夹不正会让新钻头也表现很差,不应靠更大的夹紧工具或带电握住套筒来补救。
第三,孔内排屑与背面支撑是否合适。木屑堵在槽里、薄板抖动或工件绕转,需要纠正加工布置,而不只是买一支更贵的钻头。
第四,速度、模式和进给是否符合本机与附件要求。只在表面磨擦而不切削、持续掉速或反复保护停机,都不应靠继续加压解决。先停下来找原因,调整控制件时保持停转,换附件和清理时保持断电。
换一支对照钻头,要保持任务可比较
选择完好、同一适用类型、目标直径相同且柄部符合夹头要求的钻头。不要用一支明显更短、更细或不同用途的钻头得到正常结果,就宣称旧钻头是唯一原因。记录材料、厚度、孔径和准备条件,才知道比较了什么。
在同类非关键试件上,重新完成装夹、固定与防护准备;手指离开扳机装回兼容电池并确认固定,再按正常步骤工作。这个对照不是让损坏附件和好附件轮流运行,已经破损的那支不会再装回去。若完好附件仍振动、夹不牢或不能正常切削,应停止并检查工具或工作方案,不连续换钻头碰运气。
修磨、换新和收纳怎样决定
普通可修磨钻头是否适合修磨,要看附件类型、损伤程度以及能否恢复正确几何。不要把所有钻头都按一个角度手磨;分刃、特殊涂层、阶梯钻和硬质合金结构可能需要专用设备或厂家处理。裂纹、弯曲和严重柄部损伤,不在这里通过修磨恢复使用。
要更换时,记下切削直径、柄部形状与尺寸、有效长度、材料适用范围和旋转方向,别只买“看起来同样大”的一支。取出的损坏附件单独放置并说明不能再用,避免混回好钻头。
干净、干燥且已冷却的合格钻头放回分隔盒,保护切削刃,避免互相碰撞。下次取用仍要看外观与任务匹配;收纳整齐只能减少损伤,不能代替开工检查。