
不要让下一阶切进上表面
两幅剖面对比板厚完全位于目标定径段内,以及进给过深导致下一较大过渡切入上表面。
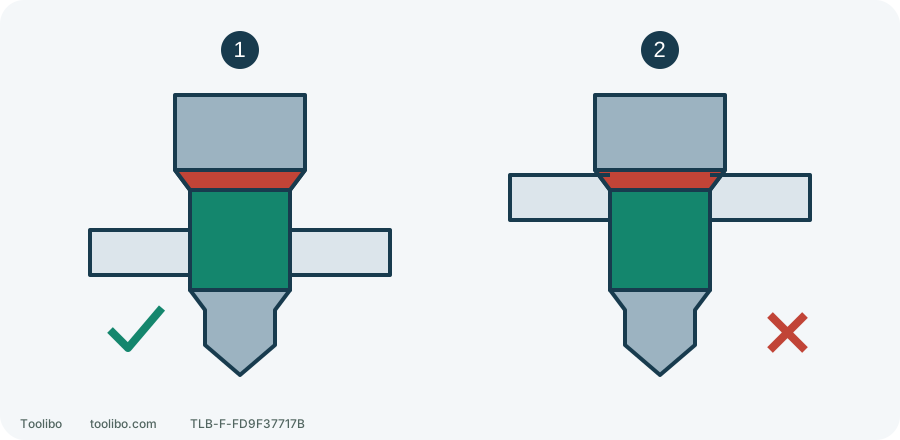
1. 板厚落在目标定径段内
两面达到目标孔径时,下一切削边还未碰到上表面。
2. 过度进给扩大正面
停止并断电测量,退回钻头不能补回已切掉的材料。
几何示意,非 48899320 比例外形。绿色是目标定径段,红色是下一较大的切削过渡;系列 4 mm 上限不能替代检查实际有效台阶长度。
先确认是适合阶梯钻的薄板任务
本文示例使用 Milwaukee 48899320 阶梯钻,在已拆下、可夹紧的 2 mm 铝板余料上练习 10 mm 通孔。只讨论非承重薄板,不在装有电气元件、残留压力、未知涂层或隐藏物的箱体上直接试钻。实际要装接头或护线圈时,孔径应由那个零件规定,不能因为“10 mm 好记”就照搬。
48899320 的范围为 4–20 mm、每次增加 2 mm,共 9 个尺寸,柄径 8 mm、总长 65 mm。这个系列标明最大材料厚度 4 mm,并推荐合适冷却剂。2 mm 低于系列上限,但仍要核对准确材料、钻机金属加工能力、夹头柄径范围和液体使用限制;不能把任意 4 mm 板材都视为适用。
选择适合该铝材、附件和工具的切削润滑条件,液体不得流入电钻、电池或电气部位。不把水或家用润滑品当通用替代;如果工具与附件要求无法同时满足,先改用合适加工设备。这里不拿某台钻机的最高空载转速替代阶梯钻的工作转速。
找到目标阶,也找到不该进入的下一阶
电池冒烟、泄漏或危险发热时先远离,不拿取设备。普通检查只在工具稳定且可安全处理时进行:松开扳机、等停稳并拆下电池。
在良好光线下看清钻头的尺寸标记,用合适量具确认需要的是 10 mm 定径段,紧邻上方更大的一阶是 12 mm。不要从钻尖开始凭颜色数阶,也不要在正在旋转的钻头旁伸手测量。
从侧面看,板厚必须能落在目标直径的有效圆柱段内,不能下表面还没达到 10 mm,上表面就已被 12 mm 的过渡切削边碰到。最大板厚 4 mm 是产品限制,不是保证每个台阶都有 4 mm 可用长度的量具读数。用实际钻头检查目标段长度和过渡形状,磨损、缺口或标记看不清就先解决。
可以在不接触切削刃的位置做可见目标提示,但它不是物理止挡。不要在钻头上绑松散胶带,也不要用手指当深度限位。真正的控制来自看清几何、减缓进给,并在到达下一阶前停下检查。
薄板不能靠手握住
把板放在平稳支撑上,用合适夹具防止旋转和翘起。孔区下方应有允许钻尖和小直径各阶穿出的空间;背衬、支撑和工作台都不能进入预计行程。不要用夹钳夹住一小块板后仍悬在手里钻,它被带转时仍可能甩动。
先清理工作区,戴合适护目装备,收好头发、饰物和松衣物。薄板边缘和切屑会割伤人,搬运防护与旋转操作分开安排;不得戴会被旋转工具卷入的手套贴近钻头工作。
在余料上标孔中心,确认板平整、没有裂纹,夹具不会挡住钻机保持垂直。侧着钻去躲夹具会把孔变成椭圆,应该换夹具位置,而不是斜着将就。
一次练习从小阶开始,到目标阶结束
- 保持电池拆下,按钻机要求夹牢 8 mm 柄部,检查无损、无松动;夹爪不能压在阶梯切削部。
- 选择普通旋转钻孔,不用冲击模式。按准确附件和材料要求设置速度,确认正确转向、润滑安排、夹持和双手位置。
- 手指离开扳机,装回兼容电池并确认锁牢。钻尖接触中心标记后慢慢起钻,保持垂直与稳定轴向进给,不横摆扩孔。
- 逐阶接近目标,认准 10 mm 段。接近完成时减缓进给,让 10 mm 段完成板厚范围的孔壁,但不要让 12 mm 的切削边进入上表面。
- 松开扳机、等完全停稳并拆下电池后,再检查孔的两面和尺寸。切屑冷却后用适当刷具清走,不用手擦;如果尚未达到目标,重新检查装夹并重复安全复电步骤再少量加工。
发生板件转动、钻头猛抓、持续尖叫、冒烟或明显变形就停止。先松开、停稳、断电,找出夹持、材料、磨损或设置问题,不用更大压力压过异常。
怎样判断已经完成
左右滑动或横向滚动,查看完整表格。
| 看到的结果 | 判断和下一步 |
|---|---|
| 两面孔径符合零件要求,孔壁完整,板未变形 | 完成这一孔,再按装配要求处理毛刺 |
| 正面大、背面小 | 目标阶尚未完整通过,或较大过渡已碰到正面;断电测量判断,不盲目再推一阶 |
| 孔已超过 10 mm | 不能靠把钻头拔回去恢复尺寸;评估更换板件或按零件设计另行处理 |
| 孔椭圆或板被拉起 | 检查垂直度、支撑和夹持,停止复制这套设置 |
去毛刺不等于把下一阶整段钻进去。若采用另一工具去毛刺,先断电换件并使用适合薄板的工序,再复核最终尺寸;大倒角可能让护线圈或接头失去正确承托。