
ক্ল্যাম্প, বেরোনো নিয়ন্ত্রণ ও ঘষা বন্ধ
তিন চিত্রে ক্ল্যাম্প করা পাত ও অক্ষীয় কাজ, বেরোনোর কাছে কম ফিড এবং গর্তহীন ঘষার দাগ।
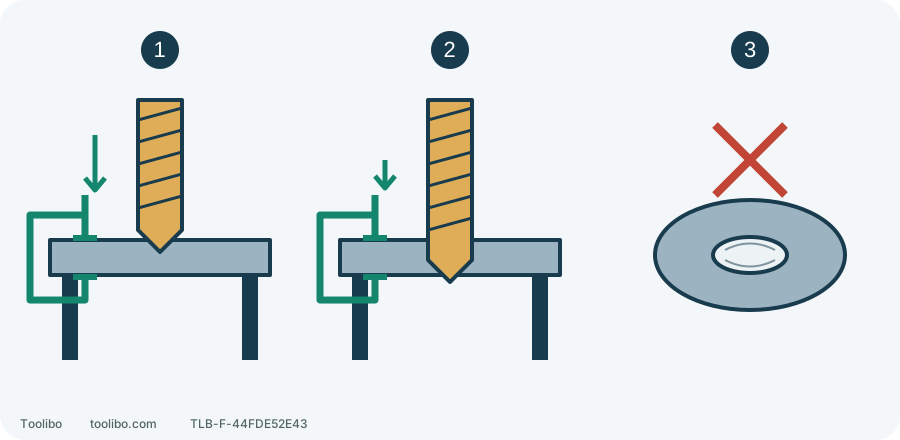
1. অক্ষ বরাবর কাটা
পাত ঘোরা আটকান; পাশে ঠেলে গর্ত ঠিক নয়।
2. বেরোনোর সময়
শেষে ফিড কমিয়ে নিয়ন্ত্রণ রাখুন, পিছনে হাত নয়।
3. শুধু ঘষা, এগোয় না
থেমে ধার, উপাদান, গতি ও তেল দেখুন; ভোঁতা বিটে জোর নয়।
নীতির কাটাছবি, মাপ বা বল নয়; বেরোনোর ফাঁক রাখুন, থামিয়ে বিদ্যুৎ বিচ্ছিন্ন ও ঠান্ডা করে মাপ/চিপ সরান।
শুধু মেটাল বিট নয়, স্টিলের ধরন জানুন
উদাহরণে খুলে রাখা, আবরণ ও লুকানো বস্তুহীন 3 mm নন-অ্যালয় নির্মাণ ইস্পাতের নমুনায় 6 mm থ্রু হোল করা হচ্ছে। উপাদানের জানা টেনসাইল স্ট্রেংথ 400–800 N/mm² এবং কঠোরতা HRC 21-এর নিচে। এটি ভারবাহী নয় এমন অনুশীলন; গাড়ির ফ্রেম, চাপের পাত্র, বিদ্যুৎযুক্ত বাক্স বা অজানা শক্ত করা অংশ নয়। উপাদান অজানা হলে রং, চুম্বক বা স্ফুলিঙ্গ দেখে সেটিং বানাবেন না।
বাছা বিট Milwaukee THUNDERWEB HSS-G DIN 338, 6.0 mm, নম্বর 4932352358; মোট দৈর্ঘ্য 93 mm, কাজের দৈর্ঘ্য 57 mm। ড্রিলেও ধাতুতে ওই গর্ত ও শ্যাঙ্কের অনুমতি, উপযুক্ত গতিনিয়ন্ত্রণ ও ধরার ব্যবস্থা চাই। খাঁজ লম্বা মানে যেকোনো বেরিয়ে থাকা দৈর্ঘ্য বা হাতে গভীর ড্রিল নিরাপদ নয়; এখানে শুধু 3 mm নমুনা।
HSS হলো হাই-স্পিড স্টিলের শ্রেণি, যত দ্রুত সম্ভব চালানোর নির্দেশ নয়। প্রস্তুতকারকের উপাদান তালিকায় এই স্টিলের জন্য THUNDERWEB HSS-G উপযুক্ত। আরও শক্ত অ্যালয় বা স্টেইনলেসে নতুন করে বাছতে হবে; উচ্চ শক্তির স্টেইনলেসের সারিতে তাদের কোবাল্ট শ্রেণি ভালো, একই বিটে বেশি তেল দিলেই তা হয় না। সোনালি রংও ব্যবহারের প্রমাণ নয়।
গতির তালিকার পুরো সারি পড়ুন
Milwaukee নির্দেশে এই উপাদান ও 6–10 mm গর্তের ঘরে 870 rpm আছে; ঠান্ডা করার ঘরে ড্রিলিং ইমালশন বা কাটিং অয়েল চলে। এই অনুশীলনে স্টিল, বিট ও যন্ত্রের নির্দেশের সঙ্গে মেলে এমন অল্প কাটিং অয়েল কাটার স্থানে ব্যবহার হয়। ইমালশন, তেল ও শুকনা কাজ অদলবদল করে একই শর্ত দাবি করবেন না।
870 rpm শর্তসাপেক্ষ শুরুর নির্দেশক, আসল উপাদান, ব্যবহারকারী ও যন্ত্রে প্রভাবিত হয়। সব 6 mm ধাতুর গর্তের গতি বা কোনো ড্রিলের অর্ধেক ট্রিগার নয়। উপযুক্ত যান্ত্রিক রেঞ্জ দেখে পরিবর্তনশীল গতি ও টানা কাজের সীমা মানুন; কিছু ড্রিলে দীর্ঘক্ষণ অর্ধেক ট্রিগার ধরে চালানো নিষেধ। নির্ভুল স্থির গতি দরকার অথচ হাতে ধরা যন্ত্র তা দিতে না পারলে উপযুক্ত গতি-নিয়ন্ত্রিত সরঞ্জাম নিন।
তালিকার প্রতি ঘূর্ণনের ফিড নিয়ন্ত্রিত মেশিনিংয়ের জন্য, হাতে কত কিলোগ্রাম চাপ দেবেন তার হিসাব নয়। হাতে এগোনোর লক্ষ্য ঘষা নয় ধারাবাহিক কাটা, কিন্তু বড় গতিহ্রাস, বাঁকা বিট বা নিয়ন্ত্রণ হারানো নয়।
শরীর দিয়ে চেপে না রেখে ক্ল্যাম্প ও অবস্থান ঠিক করুন
ধোঁয়া, তরল বের হওয়া বা বিপজ্জনক গরম যন্ত্র থেকে দূরে থাকুন, ধরবেন না। সাধারণ প্রস্তুতি শুধু স্থিতিশীল ও নিরাপদ হলে: ট্রিগার ছেড়ে থামিয়ে ব্যাটারি খুলুন। চোখের সুরক্ষা নিন, চুল ও পোশাক গুছান। ধারালো পাত বহনের সুরক্ষা মানে ঘুরন্ত বিটের কাছে জড়িয়ে যেতে পারে এমন গ্লাভস পরে কাজ করা নয়।
স্টিল স্থির সাপোর্টে রেখে উপযুক্ত ভাইস বা ক্ল্যাম্পে ঘোরা ও ওঠা আটকান। সাপোর্ট, বেঞ্চ ও ক্ল্যাম্প পুরো বেরোনোর পথের বাইরে রাখুন। হাতে ধরে বা পা দিয়ে চেপে রাখা নির্ভরযোগ্য নয়। লাগানো অংশের বদলে একই উপাদানের নমুনায় অনুশীলন করুন।
কেন্দ্র চিহ্নিত করে উপাদানে উপযুক্ত হলে সেন্টার পাঞ্চে ছোট অবস্থানচিহ্ন করুন, পাত দেবে যেতে দেবেন না। ভাঙা ধার, বাঁক বা বেশি ক্ষয় দেখে অক্ষত শ্যাঙ্ক নির্দেশমতো আটকান, কাজের উপযুক্ত বেরিয়ে থাকা দৈর্ঘ্য রাখুন। এই 6 mm উদাহরণে ইচ্ছেমতো ছোট পাইলট যোগ হয় না; বিটের নির্দিষ্ট নির্দেশ থাকলে সেটি মানুন।
প্রথম গর্ত এই ক্রমে করুন
- ব্যাটারি খোলা রেখেই বিট আটকানো, সাধারণ ড্রিল মোড, সামনের ঘূর্ণন ও উল্লিখিত শর্তের উপযুক্ত গতির রেঞ্জ দেখুন। ক্ল্যাম্প, স্থান ও দুই হাতের অবস্থান পরীক্ষা করুন।
- কাটিং অয়েলের ব্যবহার ও নিরাপত্তা নির্দেশে অল্প তেল কাটার স্থানে দিন। বডি, ব্যাটারি বা ভেন্টে ঢুকবে না, হাতল শুকনা রাখুন। ঘুরন্ত বিটের পাশে হাত বাড়িয়ে তেল দেবেন না।
- ট্রিগার থেকে আঙুল সরিয়ে সামঞ্জস্যপূর্ণ ব্যাটারি লাগিয়ে লক করুন। ডগা চিহ্নে ঠেকিয়ে ধীরে শুরু, লম্বভাবে অক্ষ বরাবর এগোন। সরে যাওয়া গর্ত কেন্দ্রে ফেরাতে পাশে ঠেলবেন না।
- কাটা শুরু হলে নিয়ন্ত্রিত অগ্রসর হওয়া রাখুন। প্রায় বেরোনোর সময় চাপ কমান, যাতে হঠাৎ ধরে বা ধাক্কায় না বের হয়; পিছনে হাত থাকবে না। অল্প চিপ দেখেই অন্ধভাবে বেশি চাপ নয়।
- স্বাভাবিকভাবে গর্ত হলে যন্ত্রের স্বাভাবিক ড্রিল ফেরানোর পদ্ধতিতে বের করে ট্রিগার ছেড়ে থামিয়ে ব্যাটারি খুলুন। আটকে যাওয়া স্বাভাবিক ফেরা নয়: সঙ্গে সঙ্গে ট্রিগার ছেড়ে থামিয়ে নিরাপদে বিদ্যুৎ বিচ্ছিন্ন করে কারণ দেখুন, লিভার বা বারবার ট্রিগার নয়।
- বিট ও চিপ নিরাপদ হলে উপযুক্ত ব্রাশে সরিয়ে দুই মুখ, মাপ ও বার দেখুন। মাপ শুধু থামানো ও বিদ্যুৎ বিচ্ছিন্ন অবস্থায়। বার সরানো, বিট বদল বা তেল দেওয়ায় বিচ্ছিন্ন রাখুন; আবার কাজের আগে সমাবেশ ও নিরাপদে ব্যাটারি লাগানোর ধাপ করুন।
একটি রং নয়, কাটা হচ্ছে কি না দেখুন
সব কলাম দেখতে পাশে সোয়াইপ করুন বা অনুভূমিকভাবে স্ক্রল করুন।
| দেখা অবস্থা | অর্থ |
|---|---|
| চিপ হচ্ছে, অগ্রসর হওয়া স্থির, ওভারলোড নেই | কাটা হচ্ছে; বেরোনোর চাপ দেখুন। চিপের আকার বদলায়, লম্বা কুণ্ডলী জরুরি নয় |
| চকচকে ঘষার দাগ, টানা কর্কশ শব্দ, প্রায় এগোয় না | থেমে ডগা, গতি, তেল ও উপাদান দেখুন; ভোঁতা ধার গরম করতেই থাকবেন না |
| বড় গতিহ্রাস, পাত ধরে টানা বা বিট বাঁকা হচ্ছে | ট্রিগার ছেড়ে থামিয়ে বিদ্যুৎ বিচ্ছিন্ন করে ক্ল্যাম্প, অক্ষ ও ফিড দেখুন; বেশি চাপ নয় |
| ধোঁয়া, তেলের অস্বাভাবিক বাষ্প বা গন্ধ বদল | থেমে নিরাপদে বিদ্যুৎ বিচ্ছিন্ন করুন; অস্বাভাবিক অবস্থা থাকলে পরীক্ষা চালাবেন না। কারণ ঠিক হয়ে নিরাপদ কাজের শর্ত ফিরলেই আগের প্রস্তুতি ও নিরাপদে বিদ্যুৎ ফেরানোর ক্রম আবার অনুসরণ করুন |
নীল, ছোট বা লম্বা চিপ একা সেটআপ ঠিক প্রমাণ করে না। গোলত্ব, অবস্থান, মাপ ও পাতের বিকৃতি দেখুন। প্রথম গর্ত খারাপ হলে কারণ ঠিক করে নতুন নমুনা পরীক্ষা করুন, পুরো ব্যাচে একই ভুল করবেন না।