
工件与支撑一起固定
三种概念布置显示垫板上的平板、独立夹紧的受支撑圆料,以及有背衬的薄片。
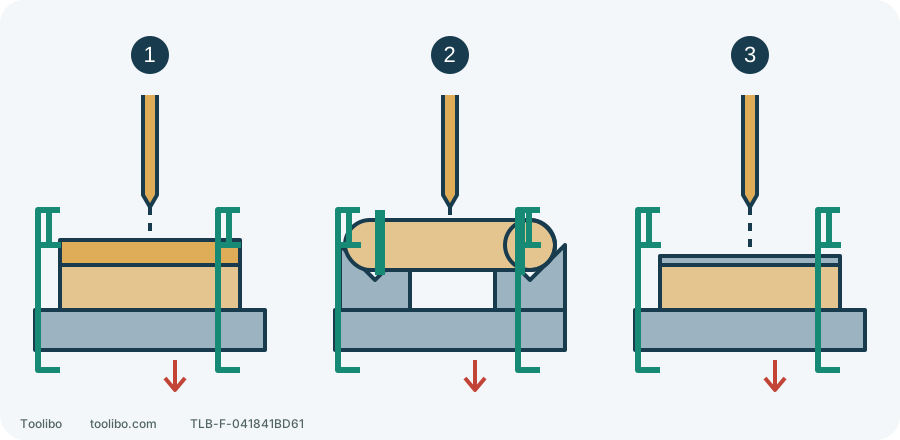
1. 平板
夹住工件与牺牲垫板,防止滑移与绕转。
2. 圆料
圆料和夹具都要固定,只有定位槽不够。
3. 薄件
支撑孔周,不压坏材料,也不在下方放手。
夹持与出口规划原理,不是 Milescraft 装配图或通用夹具规格。红箭头表示应保持净空的出口侧,不允许钻穿工作台。
先确定什么固定什么
本文讨论已知材料、普通非承重加工中的夹持计划,不是通用夹具设计或大直径开孔许可。钻头、材料、夹具和工具都必须在各自允许范围内。小零件一旦随钻头转动,手指通常来不及把它重新按住,所以不要用手当最后一道固定。
先把电钻断电:电池拆下,或者有线工具拔掉电源,再布置工件。检查的链条是工件到支撑、支撑到工作台、工作台到稳定地面。把木板夹在另一块会滑动的木板上,只固定了链条的一段;台钳没有固定到台面,也不能因为很重就当作已经可靠。
平板实例:夹紧工件与垫板,留出钻穿路径
以小块木板钻穿孔为例,选择平整、稳固的工作台和适合夹持的牺牲垫板。把工件平放在垫板上,使孔位下方有连续支撑;夹具放在钻头、夹头和握持动作之外,夹住工件与垫板,并确保整组不会在台面移动。
- 标出孔位及钻头预计穿出的位置,确认下面是可钻入的垫板,而不是金属台面、夹具或手。
- 布置夹点,让工件不会绕单个夹点转动或翘起。数量与位置取决于形状和夹具说明,不能给所有板材套一个固定夹力。
- 保持工具断电,用手轻推工件边缘并尝试转动,查看工件、垫板和夹具是否共同移动。只要有滑移,先重新安排固定。
- 将断电工具放到拟钻孔姿势,确认夹头不碰夹具,两只手不需要托住工件或伸到出口下方。
垫板有助于支撑出口附近的木纤维,但不是伸手接钻头的理由。接近钻穿时减小进给,保持原有夹持;钻完等停稳再移开工具和松夹具。
圆料实例:V形定位仍然需要夹紧
圆棒放在平桌上容易滚动,夹在两个平面之间也可能滑转。应选择明确适用于该直径、形状和材料的圆料夹具,而不是用手掌压在旁边。
一个具体例子是 Milescraft 1318 DrillMate 的圆料模式:按它的说明取下底座橡胶脚,将底座用螺钉或夹具固定在工作台;再把圆料放在底座上面的V形槽中,并把圆料牢固夹住。V槽用于定位,不代表可以省去工件夹紧,也不能把这一附件的操作方法套到任意钻架。 该 DrillMate 不得反转运行,不能把裸机电钻的反转解卡思路直接搬到这个附件上。
在电钻断电时,确认圆料不能滚动或沿长度滑走,底座也不会跟着移动。检查钻头出口是否会撞到槽底、底座或台面,按附件规定安排深度和净空;如果所需孔位没有安全出口,就改变夹具或加工方式。空心薄管还有压扁风险,不能简单增加夹力来解决滚动。
薄件实例:支撑孔周围,不悬空硬钻
薄金属片或薄塑料片若只有远端被夹住,孔位附近可能随着进给弯曲,钻穿时还可能被带起。先使用适合材料和附件的平整背衬,让孔周围有支撑,再固定薄件及背衬到稳固台面;夹具与孔位之间应留下工具实际需要的空间。
这里的背衬是支撑,不是钻入任何物体的许可。必须确认钻头可以进入背衬、深度不会碰到下面的硬件,且夹持不会先把薄件压坏。若工件仍起拱、翘边或变形,就停在准备阶段,改用适当专用夹具或另一种工艺,不用手压着弯曲处继续钻。
对于金属,还要按材料和钻头要求安排切削条件;本页不提供通用转速或润滑剂。薄件稳定之后,才有讨论切削参数的前提,不能用“转快一点”代替支撑。
开工与异常处理都保留夹持
布置、附件、档位和出口检查通过后,手指离开扳机,恢复兼容电池或电源,再按工具与附件要求操作。保持双手在握持位置,不边钻边挪夹具,不从下方接住将被钻穿的零件。需要重新定位时,先停稳并断电,再松开和重新夹持。
若工件旋转、夹具松动或底座抬起,立即松开扳机,不伸手抓转动零件。等停止且能安全处理后隔离电源,检查损伤并重新布置;不能只把原夹子再拧一下就忽略已经裂开的木料或弯曲的薄片。没有能够验证的稳固布置,就不开始这一孔。