
企口几何与整机空间
企口剖面标出 W、D、底面和台肩;底盘能放入而机壳仍碰壁;窄槽俯视图有三个复测位置。
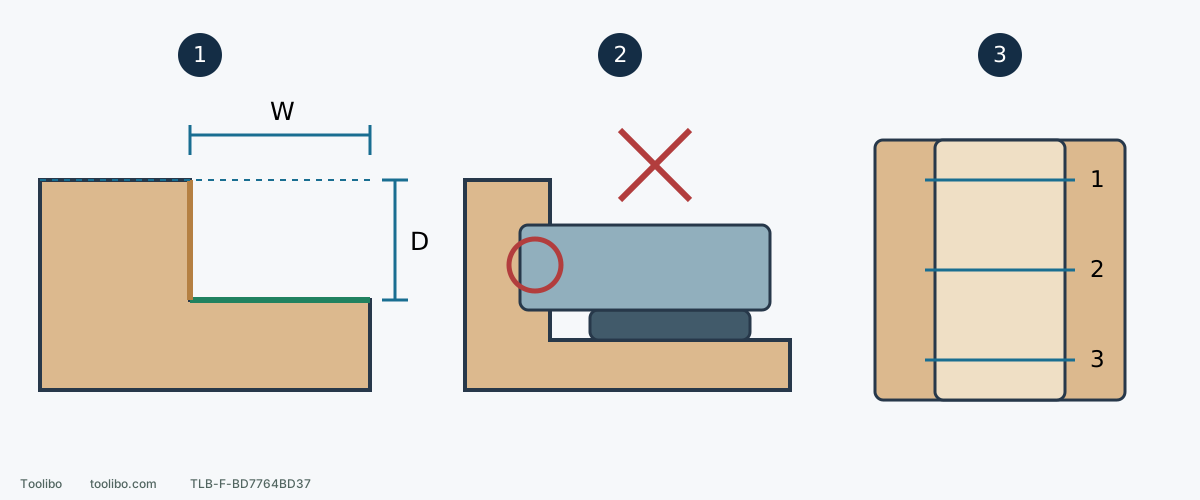
1. 分清底面和台肩的参照
绿线为底面,棕线为台肩;深度从完好外面量起,宽度以选定完整边或设计基准为准。
2. 底盘能放入,机壳仍可能碰壁
断电检查机壳、手、集尘组件与全部进入/回程/退出位置;不倾斜、不拆必要部件、不通电强行通过。
3. 在同样三个位置复量
记录处理前后 W、D 与实际配合;俯视图数字代表位置,不是编造读数或通用公差。
仅示参照关系,不是规定尺寸、机型图或最小槽宽;碰撞示例不得通电试验。
先弄清这道凹部用来做什么
企口通常沿板边形成一个台阶,具有底面和台肩;封闭窄槽还多一面相对侧壁。它可能用于接纳另一块板或饰条,尺寸和边线往往比手感更重要。这里讨论已知材料上允许的轻微表面准备,不负责修改接头设计,也不把砂磨当成修正深度、宽度或结构错误的加工方法。
先确认材料和涂层,未知旧漆、可疑粉尘、不明嵌件或带电组件未评估前,不进行试磨。木皮和成品覆面不能按厚实木的余量处理。取下能安全移除且妨碍检查的普通配件;不拆保护部件、不改变承重结构来换空间。
清单一:用同一基准记录处理前的形状
先清除影响读数的松散碎屑,不用砂纸“清理”测量基准。把一处完好的外侧平面作为深度参照,把完整外边或图纸规定的边作为宽度参照。若参照面本身已经翘曲、破损或覆有不明厚胶,先解决测量方法,不能把它当直线基准。
- 沿长度选入口附近、中部和另一端三个可重复找到的位置,编号 1、2、3。标记放在不会污染涂饰的位置,拍照留存。
- 在每处记录开口宽度 W、从同一外表面到企口底的深度 D;再用适合的小直尺或角尺看底面是否有明显起伏、台肩是否仍清楚。量具不能稳定落座时,换合适量具,不用斜着的读数凑数。
- 记录相配零件干装时的间隙、插入阻力和肩线贴合。不要强压玻璃或脆弱部件来验证;此类装配应按其专门要求处理。
记录可以写成“位置 1:处理前 W__/D__;处理后 W__/D__;配合是否变化”。空格填实际读数和单位,不套用别人的毫米数。允许变化量由原设计和装配要求决定,本文没有通用公差。原本就不合适的接头先返工评估,不靠边磨边塞猜尺寸。
清单二:断电演练整个工具,而不只是砂纸
把工具按本机要求关闭,等所有运动停止,拔插头。保持正常必须安装的底盘、握把和集尘组件,连同实际夹具、软管/电线一起检查。不要让已拆掉集尘器的“能放进去”成为正常使用方案。
依次演练进入、前进、回程和退出,检查底盘能否保持规定的受支撑接触,机壳、手和吸尘出口是否碰台肩,软管是否把工具侧拉。起止点也必须有可控空间。若只有倾斜底盘、换成危险握姿或把手伸到磨料旁才能通过,就判为不适合,不通电再试一次。
圆底盘不能覆盖方形内角的顶点。BO5041 调整前握把可以改变握持空间,却不会把圆盘变成方盘,也不允许用底盘边缘追角。GSS20-40 的三侧贴边特点同样不等于能进任意槽;其适用启停说明未澄清前,本篇只做断电检查,不给它安排通电试磨。其他工具也要同时满足自身完整操作说明,空间检查通过不是开机许可。
能手工处理时,把底面和台肩分开
以已知、允许轻微砂磨的实木企口为例,先在同结构废料上试。选择能平放在目标面上的小硬质手块,砂纸只覆盖要工作的接触面,避免绕过棱角后同时磨另一面。粒度按材料状态和拟用涂饰体系选择,不因空间窄就换成最粗纸。
固定工件,留出手和除尘路线。先处理底面,沿其木纹作可控短行程,不把手块斜靠台肩;清理后再单独处理需要准备的台肩。若手块也不能稳定接触,或者需要磨进无法看清的深槽,换更合适工艺或交专业处理,不把折叠砂纸强塞进去来回拉。
只去掉允许处理的粗糙,不追着裂缝、胶层、铣刀深沟或松动面层反复磨。粉尘控制应适合实际材料,不能因为手磨就忽略收集、清理和防护。黏住、撕纸、工件移位或新圆角出现,立即停下。
处理后在原位置复量,配合不变才算完成
清理表面后,按原来的三个位置、同一量具和参照面重测 W 与 D,检查底面、台肩和入口边。再用实际相配零件在允许方式下干装,比较处理前照片与记录。
若感觉更滑但配合变松、底部变深或肩线磨圆,应停止并评估修复,不能继续磨另一边求对称。若尺寸保持、粗糙已消除且配合正常,再进入该材料与涂饰的下一工序。把最终手块形状、砂纸与可达路线一并记下,下一次就不必重新凭感觉试探。
涉及的型号