
平砂块顺纹走,不用松纸包过棱边
俯视图为砂块沿木纹移动;侧视图对比有支撑平纸与松纸绕过棱边。
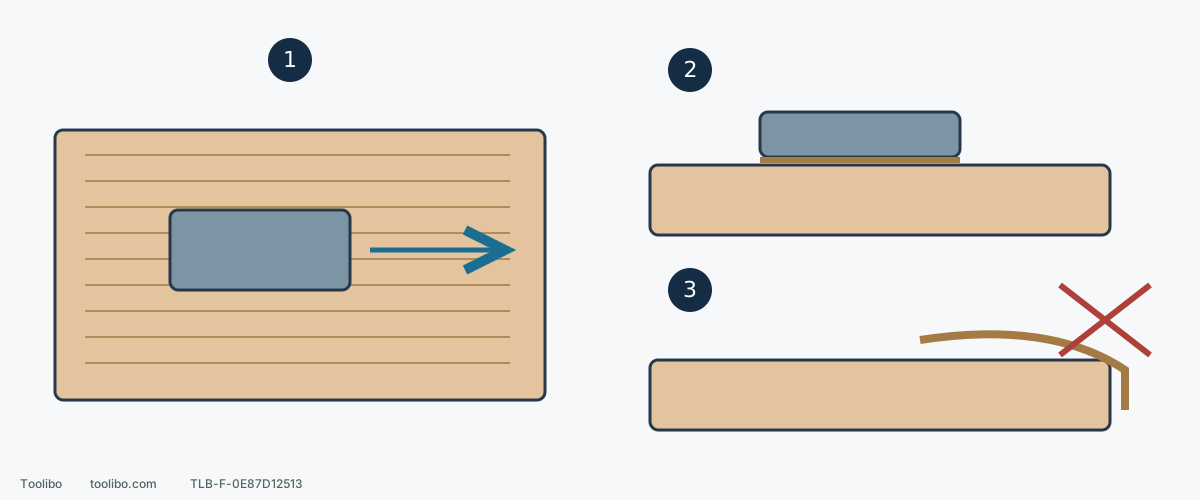
1. 顺纹覆盖
轻而均匀施力,相邻行程覆盖,一轮后清理检查。
2. 支撑砂纸
砂块底面平整、纸面平服,不让指尖把平面磨出凹处。
3. 保留直边时不要包边磨
松纸绕过棱角会磨圆边线;相邻面分别支撑处理。
箭头表示顺纹方向,不规定行程长度;本例保留平面和边线。
先选一个清楚的交接任务
这次处理的是已有足够厚度、基本平整的裸实木橡木板,准备使用 General Finishes Water-Based Wood Stain。该产品允许裸木先 120,再用 150 或 220;这里选择 120 电动准备后,改用 150 手工完成最后一阶段。这个选择不是所有涂饰的统一终点,也不是说每件木作都必须手磨。
手工阶段承担两件事:去掉前一步较粗的砂痕,并把机磨不容易控制的边界与整面处理得一致。若对象其实是薄木皮、已经着色的木面或需要保留的涂层,先另定对应工序,不能照着裸实木的路线磨。
电动阶段达到什么状态,才能交接
按具体砂光机的要求结束工作,关闭开关、等运动完全停止,再拔插头或取下电池。把机器放稳,清掉工件上的松散粉尘,在顶光和侧光下看整个目标面。
可以交接的状态是:浅加工痕已经处理,120 阶段的砂痕相对均匀,板面没有新的局部凹坑,边线和接缝还保持原来的形状。若仍有大片未处理的加工痕,先修正电动阶段或重新规划,而不是把问题留给细砂纸。若只有一个很深的沟,也先判断是否还有足够余量,不承诺手工能把它救回来。
准备砂块,不直接用指尖顶着砂纸
选择底面平整、能稳定贴在目标平面上的手工砂块,配适合手磨的同系列 150 砂纸。把砂纸按砂块的固定方式装好,磨削面保持平服,不让折边、接头或夹入的颗粒位于接触区。先在同材废料上试,确认没有砂块边缘留下的集中划线。
平面的目标是保持平,不是把砂纸捏软后随每个凹陷起伏。指尖集中受力容易在局部去除更多木料,砂纸包过棱边又容易把直边磨圆。到了窄条处,换成尺寸合适的小平砂块;不能稳定支撑时,先改变支撑方式,不硬挤进去。
顺纹走一轮,再清理检查
- 固定工件,保留木尘收集和合适防护。手磨没有电机声音,但仍会产生可吸入的粉尘,不要向脸前吹尘。
- 将砂块平贴木面,以轻而均匀的压力沿木纹方向移动。用可控制的连续行程,逐条覆盖,不在一处画小圈追痕。
- 保持砂块底面有支撑,接近边缘时不向外翻腕。需要转到另一面时,把它当成独立平面重新支撑。
- 做完一轮便停下,清掉松尘,在相同光线和视角下比较。没有规定必须磨多少遍;检查结果决定下一步。
150 不只用于角落。该阶段应覆盖整个目标面,让边界与中间具有一致的准备状态。若机器已在另一块区域完成 150,也要检查手工区域的衔接,不在接缝处额外反复打磨出低点。
三种检查结果怎么处理
前一步粗痕仍成片存在:当前阶段尚未完成;先确认 150 新鲜、未堵塞。若它对残留深痕无效,应回查前一阶段,而不是加重手指压力。
突然出现一条新深线:停下检查砂纸是否夹粒、破损,砂块底面或台面是否污染。更换或清理后在废料确认,再继续处理工作面。
旧粗痕消失,表面在侧光下相对均匀,没有新的凹坑、圆边或局部异常发亮:本例手工阶段可以结束。顺纹细痕比横纹痕不显眼,并不等于可以忽略明显残痕。
用样板确认着色,不凭“越滑越好”
清理后用同批木料、同样砂磨和计划的着色产品完成样板。若颜色不均,检查漏磨、胶污染和不同区域的砂磨差异,不直接升到更高粒度。准备水性涂饰时不使用钢丝绒,以免残留钢粒造成锈点。把这次砂纸系列、终点和样板结果记下,手工收尾才是一段可重复的工序,而不是没有停止标准的补磨。