
先分清你要磨的是哪一个面
SR250801 的尖头底盘适合靠近边角,但它不是可以伸入任意细槽的指形砂光机。这里检查的是已固定的裸实木小件,例如一个尚未装上背板、表面可见的内角:想磨的是水平底面,不是同时把旁边竖直面也磨一遍。若是未知旧漆、很薄的贴皮或无法看清的封闭夹层,先解决材料和观察条件,不用这套试验冒险探进去。
先在工件上指出要处理的区域,以及不能磨圆的棱线。你要的结果应该是“底面划痕均匀,内角附近没有新凹坑”,不是“尖端一定碰到最深处”。尖端能接触而后半个底盘悬空,往往只会把很小一块磨低。
第一步:用实机确认轮廓,不用纸面尺寸猜间隙
- 在正常、稳定的设备上把开关置于 O,等全部运动停止后拔插头。检查底盘没有明显变形、松动或损伤。不得靠按着 O 来代替断电。
- 使用与本机底盘轮廓相合的钩环砂纸,孔位对齐后平整压牢。不要把别的机型的指形附件、三角垫或自制延长件装上来试空间;本页不提供这类改装的兼容性依据。
- 把实际使用的集尘罐装好。若准备采用其他已确认适配的集尘配置,检查的必须是那套完整配置,不能为了让机身伸进去而临时拆掉妨碍空间的部件,再把结果当成正常可操作。
- 可以把断电底盘放在干净纸上描出外缘,作为工作面的平面轮廓记录,再移开机器。纸样只显示底盘占地,不包含机壳高度、后方罐体、导线和握持手的空间,也不是开机时垫在砂纸下的辅助件。
不要从示意图换算一个“至少多少毫米就能进去”的数值。同样宽的开口,侧壁高度不同,机壳先撞上的位置也会不同;你手里的机器、集尘配置和工件才是最后的检查对象。
第二步:做一次完整的断电行程
固定工件,让夹具不侵入预定行程。以正常握持姿势把底盘平放在要磨的底面上,尖头缓慢靠近内角,再退回起始处。整个过程仍然不通电。
观察三个地方:先看尖头是否碰到竖壁,其次看上方机壳或自己的指关节是否先接触侧壁,最后看后方集尘罐和电线能否跟随退回。不要只看前端已经进去的照片。能推进但退回时被罐体卡住,仍然是不合格的行程。
底盘必须保持平贴而且受控,不靠抬高手柄、侧倾机器或用尖端承重来换取距离。若侧壁挡住机壳,向后退出到不接触的位置,在工件上做一个轻微标记,把它作为机磨停止线。标记用于提示避让,不是保证尖端可以贴着线停留砂磨。
第三步:把通过和不通过的区域分开
能保持平贴、手有空间、往返都顺畅的区域,才进入短试磨。机身被墙挡住的窄条或最深内角,改用尺寸合适的小砂块沿需要保留的平面轻磨。不要将松散砂纸团塞进内角用力揉搓,那会同时改变两个面的边缘。
例如,底盘尖头已经接近角部,但机壳在尚未到达前就碰到右侧壁:问题不是换更粗砂纸,也不是增加压力,而是几何空间不足。保持机磨停止线,把剩余窄条单独手工处理。若连砂块也放不平,应先改变装夹或加工顺序,不用电动工具硬挤。
最后才做短试磨
在同类边角余料上验证砂纸和材料反应。检查完成、夹具固定后,确认 O,再恢复供电。SR250801 按本机说明先离开工件启动,达到全速后再接触;完成这一小段后先抬离工件,再按 O,等所有运动停止后拔插头检查。这个顺序不要套到要求贴面启动的其他机型。
让底盘轻稳移动,不在角尖处停着加压。检查底面是否出现局部发亮、凹陷、深新划痕,竖壁是否出现误磨痕,停止线外是否被碰到。出现这些变化就缩小机磨范围、重新安排支撑或改手工,不靠再磨久一点掩盖问题。试料通过后才在正式件上重复同样的配置与行程;更换夹具位置或集尘配置后,重新做断电检查。
SR250801:底盘占地与整机高度干涉
尖头底盘在内角中标出去返路径;侧视标出高侧壁与机壳干涉,以及退出方向。
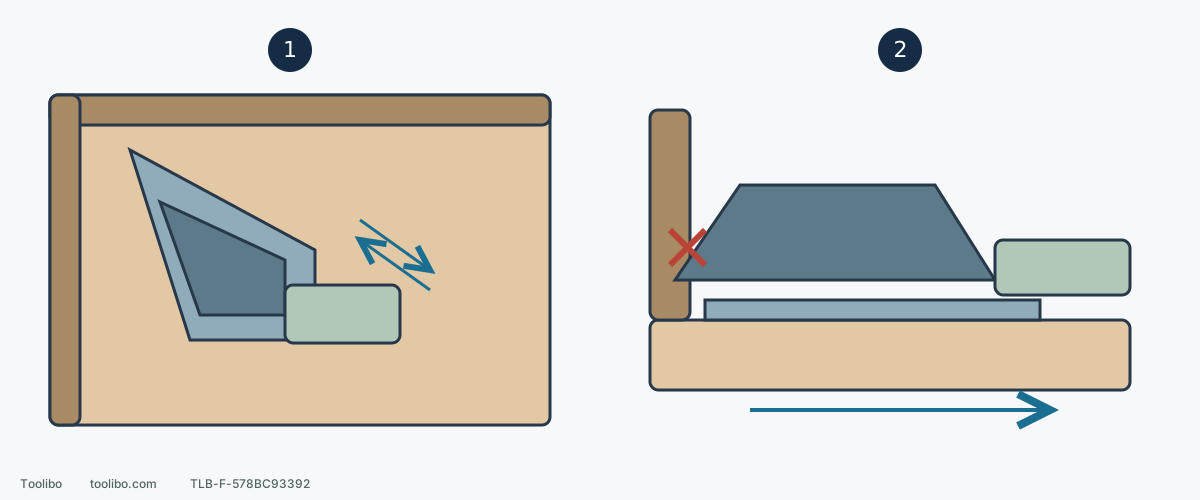
1. 去程、回程都检查
整个底盘保持平贴,把后方罐体、电线、夹具和握持手都纳入行程检查。
2. 机壳碰壁,该行程不通过
向后退出,不侧倾或硬压尖头;划定机磨停止线,不能到达的窄条用合适砂块手工收尾。
尖头底盘与后方罐体关系简化,不是实测外形或最小间隙量规;用断电实机和实际握持姿势检查。
涉及的型号