
分开机磨覆盖、保直边与有意倒钝
木板留出手工带;两面分别支撑保留直角;另示倒角和圆盘无法进入的内角顶点。
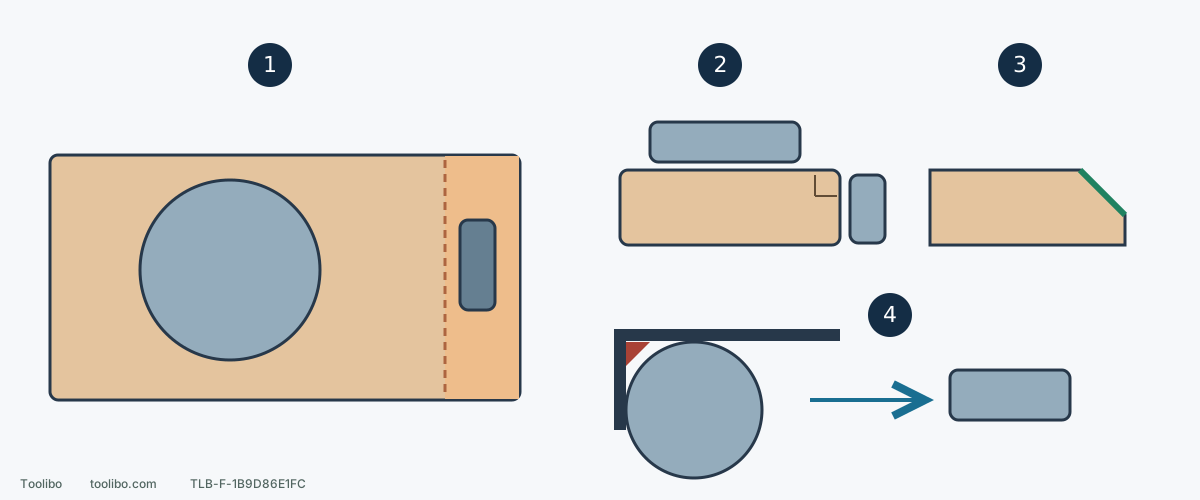
1. 留出手工处理带
在底盘支撑不足之前结束机磨路线,用合适尺寸砂块完成条带。
2. 保留两个平面
两个面分别处理,保留原直角,不把砂纸包过棱边。
3. 单独确定倒钝轮廓
按样块或图纸确定有意轮廓,不把意外磨圆当作完成。
4. 内角改用合适支撑
红色顶点区在圆盘之外;用能适配的砂块,不倾斜电动底盘硬追。
条带与倒角是示意,不规定宽度;两面砂块表示分别装夹处理,不是同时操作。
先决定这条边应该是什么样
以一块基本平整、有足够厚度的裸实木搁板为例:上表面和前侧面都要做涂饰准备,但两面之间的直角边需要保留。先在图纸、配合件或样块上确认这一点。另一个项目可能要求轻微倒钝,不能把两种目标混为“磨到不扎手”。
本文只讨论几何与控制,砂纸阶段沿用该木材和涂饰计划,不在边缘随意换更粗一档。薄木皮、封边带、未知旧涂层及必须保留的着色层另有去除余量限制,不能套用裸实木的做法。
把机器可以稳定工作的区域找出来
断电后把工件支撑、夹紧,沿边界试放砂光机,检查底盘、机身、手柄、集尘器和软管的完整空间。判断标准不是“砂纸能不能碰到”,而是底盘能否保持平贴、工具是否可控、夹具是否会挡住移动。
对圆盘砂光机,靠近外边缘时会逐渐失去接触支撑。不要规定一个适用于所有底盘的统一悬出距离;在这件工件上,一旦需要倾斜或靠边缘支点才能够到,就把那里列为机磨停止区。保留一条待手工处理的带,比用倾斜底盘把边棱削圆更容易补救。
上表面先做,到了边界就换方法
- 在同材废料上确认砂纸阶段和动作,装配检查完成后确认开关关闭,再接电或装回电池,随后按本机要求开始机磨。底盘平贴、轻压、持续移动,不用盘边追一条靠边划痕。
- 接近预先划定的停止区时,按本机顺序结束、关闭开关、等运动完全停止并隔离电源,再改变支撑或工具。
- 用底面平整的手工砂块和同阶段磨料处理留下的带。沿上表面的木纹方向移动,保持砂块水平,不向前侧面翻腕。
- 清理后看机磨与手磨区域是否平顺衔接,不在交界处停留加倍次数。旧痕仍在就查阶段是否完成,不能把局部磨成低点。
手磨仍会产生木尘,保留适合材料的收集与防护。不要向脸前吹掉细粉,也不要用手掌压住小件迎着运转砂盘处理。
前侧面单独支撑,不从上面绕过去
将断电停稳的机器放好,再重新装夹,让前侧面能稳定朝向操作者。窄侧面如果不能完整支持电动底盘,就直接使用尺寸合适的平砂块。沿这个面的木纹处理,避免把砂纸从上表面包过棱边再拉下来。
检查时分别看两个面,再沿边线观察是否出现宽窄变化或局部圆化。必要时用合适的直尺或角尺对照原来的直角目标。这里用直尺或角尺是检查明显变形,不是把手工砂磨当成精密修整。若一处深痕必须明显改变边线才能去掉,应停止并决定是否修补或调整设计。
内角为什么不能靠圆盘硬挤
两道立壁形成的直角内角,圆盘不能同时填满顶点。把机器倾斜,只会把接触集中到盘边,还可能让机身、夹具或集尘管先碰壁。Makita BO5041 的操作要求也提醒避免盘边接触造成底盘损坏。
先断电检查实际空间,再选择尺寸合适的平砂块、成形支撑或已确认适配的细节工具。不同面分开做,避免磨一个面时同时擦伤相邻面。矩形底盘能贴边,不代表在任何封闭内角都能保持完整行程;不要为了到达顶点而改变正常持握和支撑。
如果目标是倒钝,另做一张样块
有意倒钝时,先在废料上做出准备采用的轮廓,让外观、触感和配合要求一起确认。然后单独处理边线,逐小段检查一致性,不把倒钝混在平面最后一轮里随手完成。没有图纸要求,就不虚构统一倒角宽度或次数。
保留直角的合格结果是两面均匀、边线连续、没有不需要的圆化;倒钝的合格结果是轮廓与样块一致、宽度变化可接受、不影响装配。这两个终点不同,但都不允许为追一条划痕而失控地多磨。
涉及的型号