
平底板碰到曲面的哪些位置
截面夸张显示弧顶局部接触、凹面跨边和线脚碰高点,不提供最小半径适配许可。
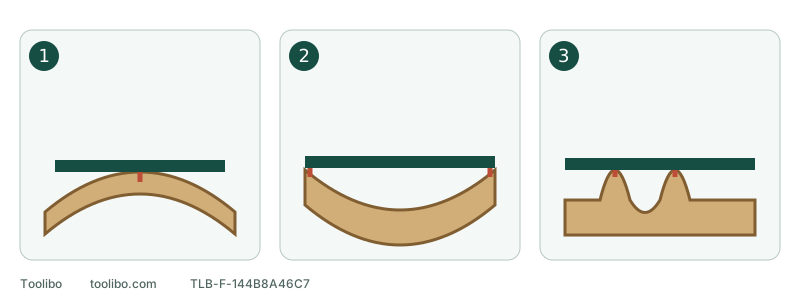
1. 凸弧顶部
接触集中可能把弧顶磨平。
2. 凹面沟槽
跨在两侧可能先磨低边缘,却没碰到底部。
3. 窄小线脚
高点被磨圆时,槽底可能还没处理。
截面夸张显示弧顶局部接触、凹面跨边和线脚碰高点,不提供最小半径适配许可。
先把这次要保留的形状看清楚
以已知普通实木的弧形扶手、浅凹面和装饰线脚为例。薄木皮、未知旧涂层、结构已松动或余量不明的部件,不按下面的普通修整流程直接开磨。明确目标是去掉轻微表面痕迹,还是改变造型;后者需要独立的木工加工方案,不能借“打磨”绕过厚度与装配要求。
在动力隔离状态,把工件固定在不会晃动的支撑上。用侧光查看曲面,从端面或稳定的截面位置拍照,标出需要保留的圆弧、平面、尖棱和槽底。若有准确且不会刮伤表面的轮廓样板,可轻放比较;不要把软薄纸模板压变形后当尺寸依据。
三种形状,底板会碰到不同地方
左右滑动或横向滚动,查看完整表格。
| 场景 | 平底板容易出现的接触 | 更合适的起点 |
|---|---|---|
| 宽而平缓的凸弧,如扶手顶部 | 中间先接触,两侧可能悬空,容易把弧顶磨平 | 核对获准柔软底板是否能受控贴合;不能就改匹配支撑的手工方法 |
| 浅凹面,如宽弧形凹槽 | 底板可能跨在两边,槽底没碰到,两侧先被磨低 | 用适合该凹形的手工支撑或经确认的专用方法,不压盘缘下探 |
| 窄线脚、连续凹凸与尖棱 | 大圆盘同时碰多个高点,抹掉分界线 | 按各个小面分别手工处理,保留棱线,不让圆盘一趟扫过去 |
这些是接触几何,不是最小半径规格。没有一条“圆弧大于某数字就可以用任意五英寸底板”的通用规则;材料、底板硬度、厚度和形状变化都影响可控性。
宽凸面:软一点不等于可以多压
若已确认工具与所选底板允许该用途,可以在同形状的余料上先检查完整接触与控制。使用前按准确型号装好底板和磨料,保留规定的集尘路径;不要为了变软而添加未经批准的海绵或多层保护片。
运行时只按本机压力和启停要求工作,不用倾斜圆盘边缘追弧,也不把压力集中在弧顶。如果只有很窄的一条接触、工具会摇摆或需要强压才能贴住,就退出这条电动路线。较软底板能顺应一定变化,不意味着能自动保持原圆弧。
浅凹面:先问槽底是否真正有支撑
断电静态查看平底板是否只跨在两侧。若是这样,继续砂磨更可能改变两边,而不是均匀修整槽底。不要把盘边斜插进凹面,也不要在运转时用手托着磨料去贴合。
手工处理可选与凹面相匹配、没有尖锐突出的支撑形状,使用适合材料的磨料并保持稳定接触;支撑不是越硬越好,也不是只用指尖压一条线。先在同形状余料上确认不会形成局部凹坑,再决定是否适合实际工件。若曲率复杂、余量很薄或目标是恢复精确尺寸,应交熟悉该轮廓的人员制定方案。
窄线脚:把每个小面当成不同区域
先标出凸棱、凹槽和平直小面,按形状选适当的手工支撑,分别处理。不要把砂纸松松裹在整条线脚外来回猛拉;这可能优先磨掉尖棱而没有处理槽底。保持原有分界,避免把局部颜色变浅误当成整条轮廓已经均匀完成。
每一小段后清理表面,在相同光线和方向下与最初记录比较。看的是弧顶有没有变扁、凹槽两侧有没有降低、棱线有没有变圆,而不只是手感更滑。发现形状开始跑偏就停止,不继续追磨另一侧来“对称”。
Bosch 底板编号怎么选,别只记“软”字
当前美国 Bosch 配件表和 ROS20VSC 页面把 RS033 标为 extra-soft(超软),RS034 标为 soft(软),RS035 为 hard(硬)。较早 2610051955、08/18 说明书的附件表对 RS033 与 RS034 的软/超软标注相反。购买前要同时核对当前零件编号、包装硬度和准确机身版本;旧说明书与卖家标签矛盾时,请 Bosch 确认,不把旧硬度称呼单独报给商家。
ROS20VS 的用途说明将超软底板用于较大或曲面的打磨/抛光,软底板用于一般工作,硬底板用于平面较重去料。这只是选择方向,不是任意凹槽的适配许可,也没有给出本文这些形状的通用最小半径。没有确认完整配件对应关系前,不靠照片或五英寸直径下单。
从试料到实件,要保留同一套验收方法
准备与配件接触都在关机、完全停止并隔离动力后完成。确认材料、固定、耗材与粉尘措施适合,再确认开关关闭后恢复动力,按准确机型方法做短小试磨。手工修整同样需要适合材料的粉尘控制,不因为没用电动机就忽略粉尘。
停机、等完全停止并隔离动力后检查轮廓,比较同一位置、同一光线与参考形状;继续前重复准备检查和 OFF 后恢复动力的顺序。若必须不断加压、局部发热、磨穿风险增加或棱线被削圆,停止并换方法。成功不是“每个地方都能碰到砂纸”,而是达到表面要求时,原本需要保留的形状仍在。
涉及的型号