
档位与调节环分别设置
顶置拨杆与侧面调节环示意显示数字及固定对齐箭头。
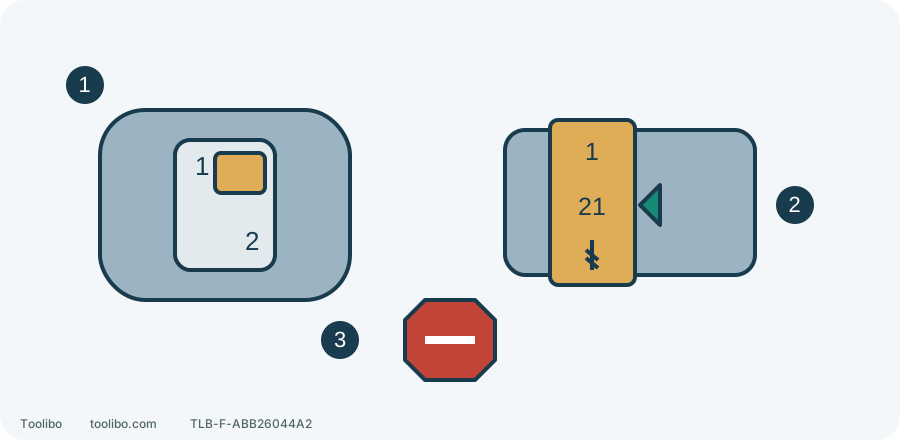
1. 显示的档位
停转后完整选中1或2。
2. 固定箭头
让一个刻度对准机身箭头,不停在两格之间。
3. 不带转调整
两项设置都等完全停止后再改。
只示意控制关系,不代表精确机身形状;停机并拆下电池后设置。
先确认是 XFD16,再找两个设定位置
本篇针对 XFD16,使用 885A01-940 版的控制定义。XFD16 有普通旋转钻孔和带离合的拧螺钉两种工作状态,不包含冲击钻孔。不要照着 XPH16 的控制环去寻找锤子符号,也不要因为两台都属于 18V 系列就互换操作步骤。
速度拨杆以实际显示的数字判定所选范围:显示“1”是低速、高扭矩,适合较重负载;显示“2”是高速、较低扭矩范围,适合较轻负载。调节环则需要把选中的数字或钻头图标对准机身箭头。一个是传动范围,一个是工作模式与离合设定,不能只看电机转得快慢来推断两者都已经正确。
先断电装好附件,再选档
松开扳机,等工具完全停止,取下电池后进行附件装配与设置。确认钻头或批头完好、适合材料,柄部符合夹头要求,并按该机手动夹持方法可靠固定。夹头能夹住柄部,并不自动证明大直径附件属于本机允许的任务。
移动速度拨杆,让“1”或“2”完整显示并到位,不留在两档之间。不要在电机运行时拨动,也不要顶着正在切削的附件强行入档。若无法按正常方式稳定选中,先停下检查,不用锤击或加力工具帮助拨杆移动。
二档工作中若转速大幅下降,应先松开扳机停机,检查是否任务过重或附件不合适;在确认任务仍适用的情况下,才考虑停机后改成一档。不能理解成“边钻边推到1”,也不能靠低档掩盖已经卡住或损坏的附件。
拧螺钉选数字,钻孔选钻头图标
XFD16 的调节环提供 1–21 档拧螺钉设置,1最低、21最高。选定的刻度应与机身箭头准确对齐;两格之间不是一个可精确使用的额外档位。改变模式时工具必须停止,不在旋转中转动调节环。
钻头图标对应纯旋转钻孔,和数字离合不是同一种控制。用数字档拧螺钉,是为了通过试拧找到合适的就位结果;选择钻孔状态后,就不能继续指望原来的低数字离合替你限制螺钉。
这里不提供“某尺寸螺钉一律用几档”的口诀。相同螺钉换一种木材、导孔或配件,结果就可能改变。对要求指定扭矩或承重的连接,必须采用该连接规定的方法,不能把这个环当作扭矩扳手。
用同类余料完成一次设置
- 把与成品相同材质、相近厚度的余料夹紧,使用实际计划的螺钉,准备一致的导孔和沉头窝。先确定头部应该停在哪里。
- 保持电池拆下,装好正确批头,选一档和较低数字离合;确认方向、夹持与工作路线,手不在螺钉可能穿出的地方。
- 手指离开扳机,按该机正常方式装回兼容电池并确认固定。批头完整坐入槽口,与螺钉保持同轴,再轻扣扳机起步。
- 头部接近目标时减速;离合动作或头部就位就松开扳机,等停稳后检查。不要持续让离合空响。
- 头部偏高但没有异常阻力、材料与槽口完好时,断电后把环提高少量再试。头部过沉、木料开裂、批头打滑或螺钉空转时,停止并找原因,而不是继续加档。 每次断电调整后,都重新执行第3步装回并确认电池固定,再做下一次试拧;随后复核结果也使用同一套顺序。
得到正确就位、无损伤的结果后,在相同准备的余料上再次确认,再作为相同工作的起始设置。换了材料或螺钉,就重新试。
把停止条件留在设置流程里
机身突然扭动、附件卡住、明显失控或反复自动停机,都应立即松开扳机。等转动停止并能够安全处理,再取下电池检查;不反复扣扳机试图穿过故障。过热后让工具和电池按正常条件冷却,不用水或强制制冷手段。
较重负载下,匹配的辅助手柄能改善支撑,但仍须按本机结构正确安装并确认固定,不能用不相配的套环凑合。若控制无法可靠保持位置、附件不能夹牢或异常持续,暂停使用并安排维修。把两个设置对准只是准备的一部分,不是对所有材料和附件的通行证。
涉及的型号