
先看形状,再改手法
用同一组直尺位置复查,再纠正倾斜接触和局部停留。
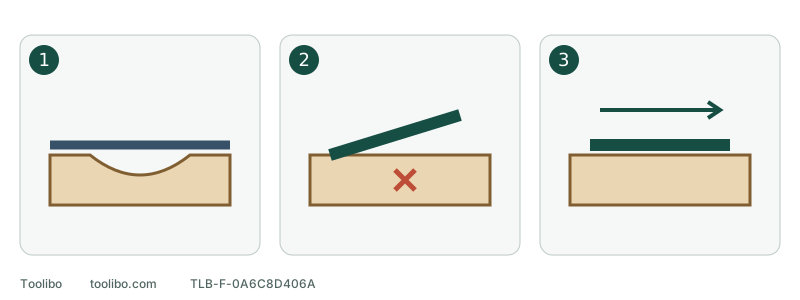
1. 直尺下观察缝隙
透光缝隙用于记录形状,不代表通用允许误差。
2. 不要倾斜追磨局部
倾斜底板会集中接触,不能据此找平整块木板。
3. 保持支撑并有规律移动
保持底板有支撑,移动路径要能看清覆盖范围。
用同一组直尺位置复查,再纠正倾斜接触和局部停留。
先限定适用的工件
下面的方法用于已知、牢固、允许继续加工的普通实木平面,帮助观察砂光前后的变化。它不是地板找平、结构修复或精密尺寸验收方法。薄木皮、厚度不明的家具饰面、松动的拼板和未知旧涂层,不能先磨一遍再看结果。
出现异常时关机,等运动完全停止,拔插头或取下电池。先用材料适用的方法清理浮尘。若同时有工具摆动、异常噪声或振动,保持停用;不要把机器故障与手法问题混在一起试。
用直尺看整体,不只看一小块
准备一把边缘完好的合适直尺和侧光。先确认台面、支撑点和板底没有碎屑,工件不会晃动或因夹持而明显变形。直尺只用于观察,不能让它留在运行砂光机的路径里。
- 把直尺轻放在板面上,沿长度方向查看两端与中间的接触情况,不用力压弯木板。
- 在不同宽度位置重复,再换成横向和斜向。某一个方向贴合,不代表整个平面都平。
- 观察固定位置的透光缝隙,记录在照片或简图上。若直尺本身弯曲、边缘受损或支撑不稳定,先换检查条件,不能据此判断板面。
- 保留这次记录,短阶段加工后用同一位置、方向和光线复查。这样才能比较形状有没有改变,而不是凭新旧木色猜测。
这里没有通用允许间隙值。家具部件需要达到什么尺寸,应由装配和设计要求决定;反光均匀、手感顺滑和颜色一致都不能替代尺寸检查。
把形状线索和砂光痕迹分开
左右滑动或横向滚动,查看完整表格。
| 观察结果 | 优先考虑 | 下一步 |
|---|---|---|
| 开工前同一处已有缝隙,短阶段后变化不明显 | 原有凹陷或整体形状 | 评估是否需要木工校正及足够余量,不集中追磨低处 |
| 新出现局部缝隙,位置对应长时间停留区 | 局部去除过多的可能性 | 停下,检查移动和支撑,重新评估余量 |
| 形状变化不明显,只有光泽或颜色差别 | 木纹、旧表面或磨痕的差别 | 用适合的表面检查判断,不把色差当高低差 |
| 板面会动,接缝张开或支撑一换形状就变 | 工件稳定性问题 | 先处理工件,不用砂光掩盖结构问题 |
这些是判断路径,不是只凭一条缝隙就确定原因。尤其不要通过把其他区域全部磨低来迁就一个局部凹坑。
再检查底板和移动方式
断电取下砂碟,检查固定面、砂碟中心与外圈是否有不同程度的磨损或堵塞。砂碟应该正确居中、孔路对齐、全周平贴。底板变形或砂碟一侧翘起时,不能靠手压住工具来补偿。
在合适试料上恢复时,让底板保持平贴,采用能看清覆盖范围的有规律移动,避免某一小区反复停留。转向时仍注意支撑,不为了磨边而倾斜圆盘。让磨料工作,不通过额外体重提高去除量;很快、很光滑都不代表形状正确。
什么时候应该停止打磨
每个短阶段后清理并复查同一组观察位置。如果新增低洼、板厚余量不明或装配尺寸可能受影响,就停止继续去除。需要大幅找平的板面,应先选择适合的木工校正方法;砂光机未必适合修正它的整体几何形状。
记录可简化为:加工前哪处有缝隙、检查方向、支撑方式、砂碟型号和粒度、这次覆盖了哪些区域、加工后哪里改变。能回答这些问题,才有依据调整下一步,而不是不断加粗砂纸来追赶一个不清楚的目标。
涉及的型号