
按实际刀距设置直线靠尺 · 图解
直靠尺位于矩形底板旁,双箭头表示到底板内平行刀线的偏距。
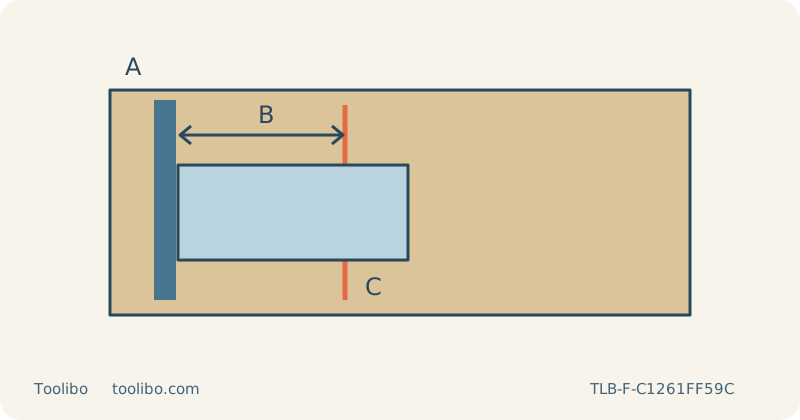
A
固定使用同一底板边
B
在余料验证偏距
C
锯缝留在废料侧
先用同材试切确认靠尺位置、锯缝余量及切面垂直度,再加工家用板料。
先确定成品需要怎样配合
靠尺引导的是曲线锯底板,并不直接约束锯条。它能让长直线更容易跟随,却不能保证厚木板的切面一定垂直。本方法适用于已经拆下、材质明确、没有涂层的家用木板,切完后仍能检查并手工修整。如果接缝精度超过试切能够达到的水平,应换一种加工方法,而不是更加用力地把锯压向靠尺。
先选择基准面,画出成品边线,并清楚标记废料侧。决定锯完后是否要保留铅笔线。线条本身有宽度,锯条也会切掉一道锯缝;让刀的中心沿线走,与让整道锯缝留在线外,是不同的定位。如果成品边需要紧贴另一块材料,应预留适量手工修整余量,不要把首次锯切当作最终尺寸的保证。
测量实际使用的一侧
换锯条或调底板前,先关机并取下电池,有线机则拔出插头。按本机夹头要求完全装入适合木材的锯条,让刀背正确进入导向滚轮,并检查夹持可靠。把底板锁定在零度斜切位置。从实际准备贴靠尺的平直底板边,量到预期锯缝的相应一侧。不要用机壳代替底板作为基准,也不要假设左右底板边距锯条相同。
把这个初步距离转移到相同材料的余料上。夹牢平直而刚性的靠尺,确保底板可以贴着它滑动,机身和护罩又不会相撞。靠尺必须在整条路线中都避开锯条。初次测量只是确定试切位置;实际需要的偏距,应由这把刀、这一侧底板和选定修整余量的试切结果来确认。
围绕整条路线安排支承
把保留板料夹在稳定工作台上,单独支承废料,使其不会掉落、扭转或夹闭锯缝。板下支承必须避开锯条完整往复行程。靠尺不能替代工件夹持,用手抓住靠尺末端也不能替代夹具。提前检查,沿线走到末端时,底板会不会撞上靠尺夹。
保持断电,演练整条路线,并确保锯条不会碰到障碍。让电线或吸尘软管从锯后方经过,为全程移动留出余量。需要改变夹具位置时,现在就调整。如果确实需要中途移动夹具,应提前选择底板仍有支承的停机位置,完全停机并隔离电源后再动夹具,不能在锯运行时顺手推开。
试切时不要强压靠尺
佩戴护目、听力和适合粉尘的呼吸防护,使用兼容吸尘装置并保持通风。评估可见边缘时,可先关闭摆动,再依照锯条和机器说明选择速度。前端底板先获得支承,锯条先离开木料,启动并达到选定速度后才开始进给。
只需让选定底板边轻轻贴住靠尺。即使底板看起来很直,过大的侧向压力仍可能让锯条偏弯。保持底板平贴,按锯条能够承受的速度前进。如果底板卡住、机器吃力或锯缝开始闭合,应立即停止。关机并等锯条完全停止后,才能退出锯条、放下机器或检查切面;任何调整之前再次隔离电源。
转移经过验证的偏距
在试料的起点、中段和末端,分别测量基准边到实际锯口的距离。既要从上面检查直线,也要用直角尺检查切面。如果上面的锯口平行、下面却偏斜,仅移动靠尺并不能解决锯条挠曲。应先检查刀的状态、厚度适用性和进给压力,再进行下一次试切。
试切合格后,记录贴靠尺的是哪一侧底板,以及留下多少修整量。把已经验证的设置转移到成品板,再次核对废料侧及全部支承间隙。更换锯条、斜切角、基准面或板厚,都需要重新试切。在成品成功配合之前保留试料;如果第二次切割表现不同,它能提供具体而不是凭记忆的比较依据。
涉及的型号