
调整底板前先检查零度切口 · 图解
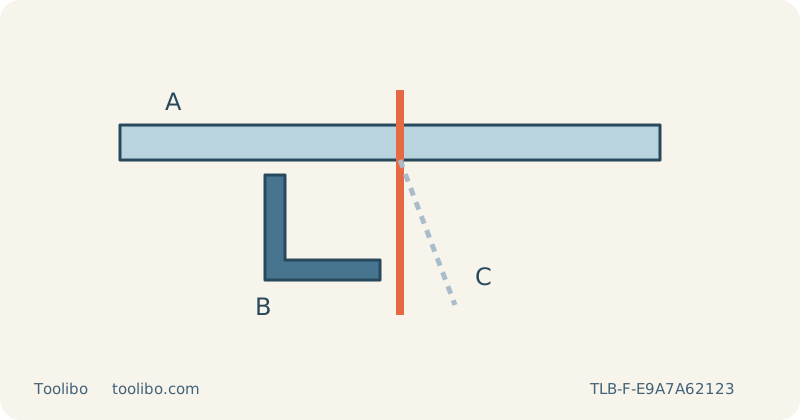
垂直刀穿过水平底板,L形直角尺检查关系,倾斜虚线表示可能偏差。
A
清洁基准面
B
避开齿尖测量
C
用实际试切确认
用可重复试料区分固定对正偏差与锯条挠曲。
按成品要求定义垂直
曲线锯底板上的零度标记只是设置参考,并不能证明每一次切口都垂直。改变底板角度之前,应先区分固定倾斜与切削过程中的锯条挠曲。使用与成品相同材质、相同厚度、已拆下且无涂层的干净余料。标记基准面和进给方向,便于翻转板料后仍按一致方式观察。
装饰边和紧密配合的接缝,验收要求可能不同。测试前先决定成品应如何配合,并保留足够废料余量,不要拿成品板反复缩小尺寸来诊断。本方法只检查外部设置。底板弯曲、转轴损坏或紧固件不能保持锁定时,需要维修,不能靠垫片、改装螺钉或切割时更用力下压补救。
先检查静止的装配
关机并取下电池,有线机拔出插头,等待锯条冷却。检查底板接触面是否粘有木屑或存在损伤,导致不能平贴。依手册清除可接近碎屑,不能锉削底板或改变其形状。确认锯条平直、适合材料、完全就位,并在要求的位置受到导向滚轮正确支承。
使用准确机型的底板调整程序。SKIL JS313101 由六角螺钉固定底板,JS314901 则使用斜切拨杆。依说明让相应定位结构就位并锁紧。不能因为两者都是 SKIL,就假设紧固方法或可见定位槽完全可以互换。
让测量可以重复
保持断电,把合适的直角尺贴在干净底板基准面与可接近的锯条平面上。不要抵住突出的锯齿,否则读数可能误导。也不能把锯条硬推向一侧,使其勉强贴尺。这只是初步对正检查,不能替代试切,因为锯条受负载时的表现可能不同。
如果手册允许用户校正零位,只执行规定的外部调整,然后重新可靠锁紧。如果没有说明用户可校正,就不要通过松开无关螺钉自行创造方法。按计划切割重新装好允许的保护部件,确认防劈裂嵌片或保护套适合零度设置,而且不干涉锯条。
试切时不要再引入角度
把试料夹在稳定工作台上,以正确高度单独支承废料。板下留出运动锯条的完整空间,夹具避开底板路线。工件扭曲或废料向下拉扯,都可能在初始底板对正无误时改变切口。安排电线或吸尘软管,避免它把锯侧拉。
佩戴护目、听力和适合粉尘的呼吸防护,使用兼容吸尘并通风。底板获得支承,刀先离开木料,启动达到适当速度后沿简单直线稳定进给。底板平贴,避免过大前向或侧向压力。如果机器吃力或底板抬起,应停止。完全停稳后才能退出、放下或检查,进一步调整前隔离电源。
锁定后重复固定基准检查
试切后隔离电源,重新检查切前使用的同一干净底板基准面和锯条平面。确认底板紧固仍可靠,定位结构没有移动。如果已锁定的设置仍不能保持固定,应停用并维修,不能靠每切一刀就重新拧紧来继续。如果它保持可靠,则用相同基准面和完好刀再次试切。静止检查与重复切口互相吻合,比只看零度刻线更有意义。
记录获得合格试料的基准面和锯条。不要仅为了抵消厚板一次试切中的挠曲,就把底板故意调离零度,因为下一刀可能因此更差。如果正确装配且固定可靠的零件仍无法满足要求,应安排维修或改用更合适的切割方法。更换锯条、材料厚度或斜切角之后再次验证,不能把一次成功当作永久校准。
涉及的型号