
上面沿线、下面偏斜时怎样诊断 · 图解
两个木料剖面对比垂直切口与顶部对正、下部倾斜的切口。
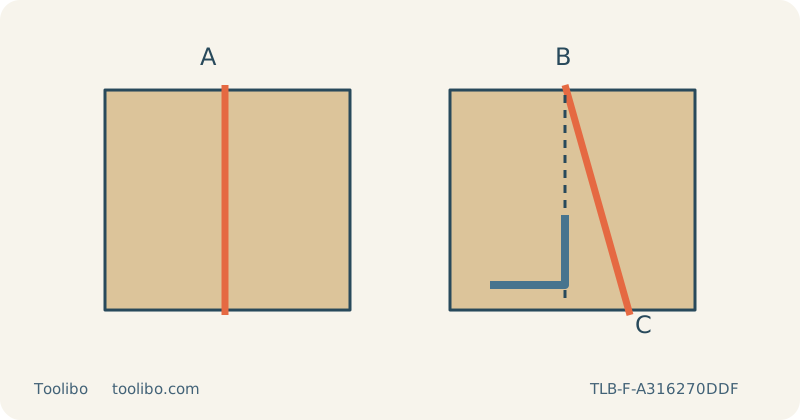
A
检查垂直试料
B
上线只是一个参考
C
也检查底边
先区分放样、装刀、支承和进给的影响,再检查底板角度。
先辨认究竟哪一条边不对
曲线锯可能沿着上表面铅笔线走,下面却留下倾斜或游移的边。这是两个不同现象。调整靠尺或改变放样之前,先在完全停机后从两面检查试料。标记原来的上表面和进给方向,避免翻过来后把左右混淆。在几个位置用直角尺比较,不要只观察锯条刚进入材料的端部。
本方法只检查材质明确、已拆下、无涂层的木料,以及本身完整的工具。它不允许把弯曲锯条掰直再用、调整内部导向件或拆开传动机构。如果机器曾跌落、底板明显损坏,或者夹头无法夹牢正确锯条,应停止使用并联系授权维修,再考虑切割质量问题。
先排除安装错误
关机并彻底断开电源:取下电池,或者拔出插头。等锯条冷却后再接触。检查是否弯曲、缺齿、严重磨损,或者刀形不适合任务。损坏的锯条应更换,而不是矫直后继续使用。确认刀具适用于这种木材和厚度,并且在整个行程中都足够长,能够穿过板料。
依照本机准确说明重新安装合适锯条。刀柄必须完全就位,刀背应进入指定导向滚轮槽。检查夹持,并把底板固定在所选零度位置。刀柄只有一部分进入夹头,或者刀背未受滚轮支承,都不是调整速度能解决的问题。如果不能正确装刀,就不应通电试切。
检查工件是否在改变刀的方向
把同材余料夹在稳定台面上,单独支承废料。两部分应保持合适高度,并且不会夹闭锯缝。板下给运动锯条留出完整空间,夹具也要避开底板全程。如果废料掉落,或者弯板被不均匀夹持强行拉平,都可能在切割中改变锯条所受力。因此试切要复现实际厚度,不要重复错误支承。
再检查计划曲线。宽的直切锯条可能不适应紧曲率,窄曲线刀也未必能在厚板中保持接缝需要的垂直切面。无论哪一种,都不能靠侧向硬扳来追回线条。诊断试料应先采用简单直线路线。如果直线合格而成品曲线不合格,应检查曲率和刀具适用性,不要立即认定底板角度有问题。
每次只改变一个切割因素
佩戴护目、听力及适合粉尘的呼吸防护,使用兼容吸尘并通风。底板先获得支承,刀离开木料,选择适当速度后启动。达到速度才开始进给,并保持底板平贴。稳定前进,不要把机器推得比锯条排屑能力更快。过大的前向或侧向力,都可能使薄锯条在看不到的下方偏移。
如果机器吃力、木料烧焦或底板脱离接触,应关机。等刀完全停止之后,才能退出、放下机器或检查板底。每次调整前隔离电源。比较试切时只改变一个相关因素,例如换掉磨损刀,或降低进给压力,同时保持工件支承和放样一致。一次改变好几项,难以解释究竟是哪项带来了改善。
沿路线追查变化的挠曲
标记新切口从哪里开始偏离,比较该位置是否遇到更紧转弯、更远伸手、软管拖拽或废料开始移动。完全停机并隔离电源后,改善相应支承或操作安排,在不改变已锁定底板角的条件下用同材余料重试。受控试切之间的差异,可以帮助定位动态原因,但不能证明内部故障。锯运行时不能探到下面观察,也不能碰废料。
不要不断把成品越修越小,期待下面的边会自动变好。先在试料上得到合格结果。如果新刀安装正确、底板固定可靠、进给受控后仍然不准,应安排维修,或者改用适合目标接缝的方法。需要时可以留修整余量,但不能用填料掩饰关系到结构的重要配合问题,也不能把装饰性切割成功当作承重适用性的证明。
涉及的型号