
把导孔到批头的换装安排在缝外
柜内机身和虚线电池外廓指向外部换头台与分离电池,再指向短批头接近螺钉。
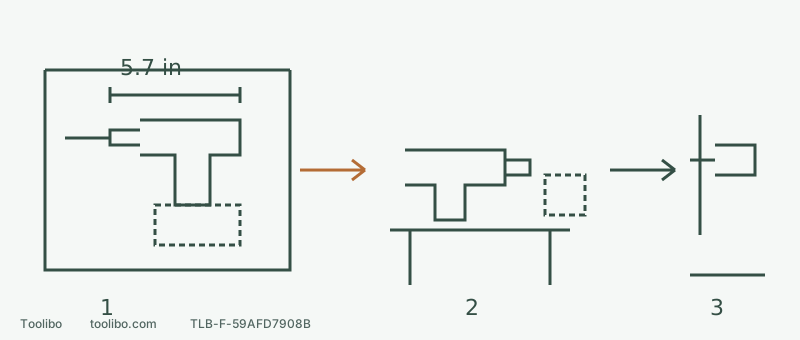
1 · 测量钻孔组合
包含钻头、实测电池模板、手部与完整退路。
2 · 在外部停稳断电
用稳定换头位置,改配件或设置前取下电池。
3 · 复核拧入组合
核对新批头座长度,选低挡与试验离合,再在手指离扳机时恢复并锁定电池。
5.7 英寸只指公布机身长度。概念布局,非整机比例尺寸,更不允许接电换头。
先检查完整组合,不只看 5.7 英寸
美国 3601-20 产品信息给出 5.7 英寸长度和 2.3 lb 裸机重量。它们不是装上电池、长钻头后的外廓和重量,也不保证你的柜体、角落或腕部能容纳整套工具。
若电池有冒烟、异常发热、漏液或膨胀,不要为检查空间而靠近或拿取。没有这些危险迹象时,再记录电池型号、钻头或批头座、工件夹具和作业姿态。正常设备应松开扳机、等完全停稳、锁定方向并取下电池,再进行附件安装和静态检查。
把完好电池单独测得的长宽高,按安装基准画到断电机身的侧面和俯视轮廓上;金属尺不能跨接触点。纸板轮廓只用于比对,不塞入电池接口。这样既不必在柜内接通电源,也不会漏算工具下方最宽的一块。
用尺检查四段路径
左右滑动或横向滚动,查看完整表格。
| 阶段 | 具体检查 | 不能通过时 |
|---|---|---|
| 进入 | 门口、横档和夹具之间能否容纳机身、附件及电池外廓 | 改进入路线或在允许的情况下移到工作台 |
| 作业 | 钻尖对准后,手指能否自由松开扳机,进给是否碰底板或机尾 | 重新布置,不侧压钻头迁就空间 |
| 退出 | 钻头完全退出孔后,工具能否停稳并取出 | 不开始无法撤出的任务 |
| 换头再进入 | 有无稳定的外部换头位置,新批头座是否更长 | 改用合适且已核对的工具组合 |
尺寸只应来自实际组合,不用网页机身长度代替整套长度。比如一套正确夹紧的导孔组合从尖端到机尾实测 250 mm,而孔位背后的直线空间只有 240 mm,就已经不成立;这是量法示例,不是 3601-20 的固定规格。即使换批头后短了,也不能使第一步导孔自动变得可行。
为每个步骤单独选择挡位
机顶选择器显示 1 是低挡,显示 2 是高挡,空载范围分别为 0–550 和 0–1,700 rpm。换挡必须先等完全停转,再让拨杆完整到位;这些空载数值不是推荐切削速度表。
拧螺钉按本机手册采用低挡,再用数字离合在同类废料上试调。木材钻孔用钻孔模式,低速起步后按附件与材料要求逐步增加;低熔点塑料选低速。金属钻孔还涉及适用钻头、润滑和支撑,不能只把拨杆推到 2 就认为设置完成。
3601-20 不带 3602-20 的冲击功能。数字离合和钻孔符号承担不同任务,不能为了省一次换模式而用钻孔模式一直拧螺钉。
先导孔、再拧入的实际换装顺序
- 在断电状态装好适用导孔钻头,选择钻孔模式和适合范围。工件夹牢,空间、材料与隐藏设施条件均已确认后,手指离开扳机装电池并确认锁定,再解除中间锁定,选择适合该钻头的正向旋转。
- 握稳工具,钻尖接触工作面后从低速开始。沿轴线受控作业,按附件与材料要求处理进给,不为避开障碍而弯折钻头。
- 完成后让钻头退出,松开扳机并等完全停止,再把工具放到预留的稳定换头位置。锁定方向并取下电池,避免接触可能仍热的钻头。
- 换成匹配螺钉的批头或批头座,正确夹紧;重新检查新组合的空间,选择机械 1 挡和经试样验证的数字离合。
- 清走散件,手指离开扳机后恢复电池并确认锁定,解除方向中间锁定并选择正确拧入方向,再回到工件试拧和观察就位情况。
卡住或没有余量时,不要硬完成
出现机身碰撞、手指被挤、钻头明显偏斜、批头打滑或停转,应先松开扳机并等停止。只有能安全取出并断电后才检查,不在受力的狭缝中边扣扳机边扭转机器。
可考虑重新固定可移动工件、改变合适的作业顺序,或选用明确适用于任务的其他工具。不能少夹一截柄部、拆安全部件或强行用不适用转接头换空间。最终应能完成整条路径,而不只是拍一张“工具放得进去”的照片。
涉及的型号