
预孔与试拧分开做
夹紧并有背衬的木料先钻预孔,中间示拆下电池换件,之后以数字离合试拧。
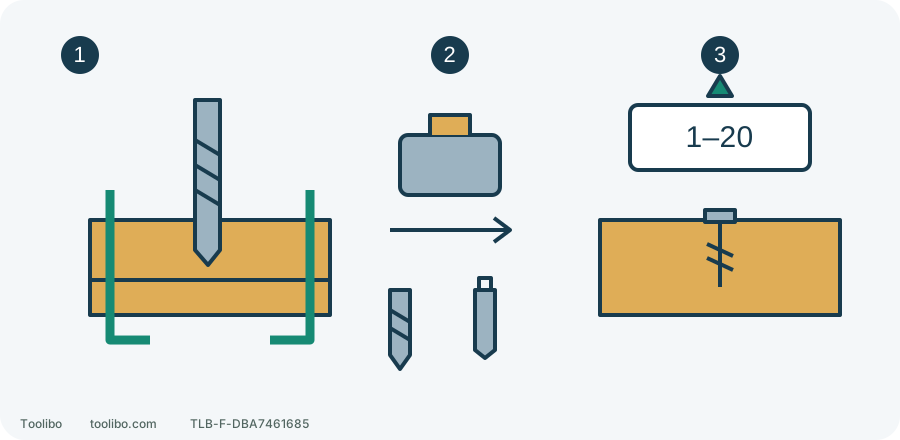
1. 台面预孔
板件与背衬夹紧,计划孔后保留安全出口。
2. 断电换件
停稳拆电池,钻头冷却后换匹配批头。
3. 数字离合试拧
1–20 中的低数字对准机身箭头,观察试拧结果。
顺序示意,不表示尺寸或螺钉头型规格;按准确螺钉确定预孔与深度,检查完成才恢复供电。
先决定哪些步骤不必在柜内做
本文使用美国版 XFD15 的控制范围,示例是可拆卸、非承重的木柜板件。它没有冲击钻功能,不用来判断未知墙体、承重连接或柜壁后隐藏管线是否可以钻。
如果电池冒烟、泄漏或异常发热迅速加重,先远离危险,不进行普通拆取。设备稳定且可安全处理时,松开扳机、等停稳并拆下电池。能拆下的板件移到稳固台面,保留原来的正反面和装配方向标记。先确认螺钉长度不会穿出背面,也不会碰到已有紧固件或其他障碍。
这一步能省掉很多后续麻烦:台面便于夹紧、看轴线和检查背面;等预孔、螺钉与离合设置都确认后,再决定哪一步确实需要带回柜内完成。不应因电钻短,就把难以夹持的活动板件放在膝盖或手里钻。
按整套配置量空间
选择实际要用的钻头或批头,按准确手册正常装好,保持电池拆下。把附件伸出长度、机身、预留的电池外形与握持手一起考虑,而不是只量机身长度。
分别演练进入、让附件沿孔或螺钉轴线就位、结束后退出。电池的空间用实物尺寸计入,不为量尺寸而接通电源。手指不能被夹在机身与柜壁之间,也不能伸到旋转夹头附近补扶。附件钻进后如果没有足够退路,就应在台面完成该孔或调整方案。
不要随意叠接延长杆弥补距离。更短附件也要符合夹头、槽型和工作要求;柄部能塞入,不代表附件组合、孔径和材料都获得许可。
先把两套控制设置分清
XFD15 的速度选择器显示 1 或 2:1 是低速高扭矩范围,2 是高速较低扭矩范围。只在完全停转后切换,并让选择器确实到位,不停在中间。本文的试拧从 1 档开始。
转动离合环,让所选数字对准机身箭头。数字范围是 1–20,供螺钉试拧选择;钻孔符号用于钻孔,不能把它当成比 20 更安全的螺钉档。数字不是牛·米读数,不能代替规定扭矩的连接工具。方向控制另行确认,中间锁定不是拆电池的替代品。
产品列出的 0–500、0–1700 rpm 是空载范围,不是每种木钻、孔径和木材的切削速度。选钻孔档位前先看准确附件的材料与转速条件;如果不能确认工具与附件允许这项任务,不开始试钻。
第一阶段:在夹紧的余料上验证预孔
准备与实际板件同材质、同厚度的非承重余料,使用同规格螺钉。预孔直径、深度和是否需要上层通孔,按这个螺钉与接合形式的要求确定,不能凭“几号螺钉都差不多”取一个通用尺寸。
- 把余料和合适背衬一起夹紧,检查钻头出口不会打进台面或夹具;盲孔要事先计划深度。
- 电池仍拆下,装入合适且无损的钻头,按手册手动牢固夹紧,检查没有歪斜或松脱。不要握着夹头用电机拧紧。
- 选择钻孔位置、适合任务的速度范围和正确钻孔方向。检查夹具与双手位置,手指离开扳机装回兼容电池,确认锁牢。
- 钻尖接触标记处,慢慢起钻,沿轴线进给。不要用横推把偏孔拉回,也不把掉速当成必须更用力的信号。
- 达到计划深度后按正常钻孔程序收尾,松开并等停稳,再拆下电池检查孔口、深度及背面。堵转或卡住是异常,应先松开停稳并安全断电处理,不能套用正常退出动作强拔。
孔位偏、材料开裂或背面崩得严重,先修正定位、钻头、背衬或进给,再做下一块余料;不要急着用螺钉把错误遮住。
第二阶段:换批头,再确定离合设置
保持电池拆下,把已冷却的钻头换成与槽型、尺寸匹配的批头。选择 1 档和较低数字离合档,按机身标记选正确拧入方向。复查装夹与工件后,手指离开扳机装回并锁牢电池。
把批头充分放入槽口,沿轴线轻扣扳机拧入,靠近目标深度就松开。观察三个结果:
- 离合先释放、螺钉未到位:停稳拆电池,先查预孔、长度与配合;没有问题再提高一小步离合。
- 深度合适,槽口和木材完好:保留同材料、同螺钉、同接合厚度的设置。
- 陷入过深、开裂、跳批或堵转:立即松开并安全停机,不再加档;查明并修正原因,损坏件更换后再准备。
每次调整都重新检查,手指离开扳机装回并锁牢电池后才再试。两阶段都通过,再把结果用于实际板件;回到柜内仍需重新确认握持、进入和退出空间。看不见、握不稳或必须歪着推,就改变方案,而不是让“紧凑型”替代判断。
涉及的型号