
三个控制,不要混用
分别标出机顶挡位、前方环位和扳机,递增曲线示意选定范围内的扳机行程。
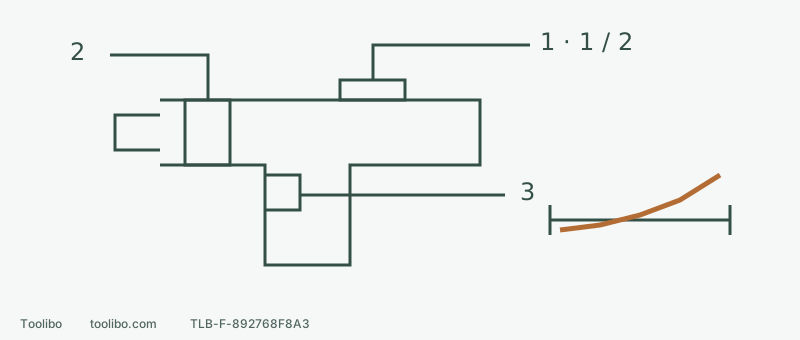
1 · 齿轮箱范围
停稳再选 1/2;2 挡轻压扳机并未机械切到 1。
2 · 离合或钻孔
低数字试拧;钻孔锁住离合,不是更细的拧紧控制。
3 · 扳机调速
平稳起动并看就位结果,下次调整前停稳断电。
位置与曲线仅示意、未校准;手册离合数 22/23 不一致,按实际标识并核对匹配版本。
找到三个位置,各管一件事
机顶两速拨杆在 1 和 2 之间选择机械范围。手柄前方扳机随按压程度改变转速。夹头后面的扭矩环用于数字离合与钻孔位置。高挡轻压扳机虽然转得慢,却没有把齿轮箱换成低挡。
美国 FX1151 的空载范围为 0–600 与 0–2,200 rpm。这些数值说明范围,不是材料加工速度表。1 挡偏低速高扭矩,手册用于拧螺钉、较大直径和金属/塑料等合适任务;2 挡偏较高速度、较低扭矩,用于适合的较轻钻孔。配件规格和材料要求仍优先,不能用档位选择替代能力核对。
先处理危险迹象,再开始普通准备
电池冒烟、膨胀、漏液或异常发热时,不要靠近拿取来完成下面步骤,应停止使用并联系厂家。设备没有这些危险迹象时,松开扳机并等所有转动停止,把方向按钮置中锁定,取下电池,再装附件或调挡位、环位。
确认批头尺寸和槽型匹配,夹头手紧且柄部居中。机顶拨杆要完全到位,不能留在两挡之间;环位也应对准指示。不能一边切削一边推动拨杆,更不能用反复启动来强迫它就位。
关于“22”与“23”,先看实机刻度
这份 FX1151/FX1251 手册有内部不一致:规格表把 FX1151 列为 22 个离合设置加钻孔位,后面的 FX1151 操作段却写 23 个,并描述从 1 到 23。不要因此把最高数字当作通用操作目标,也不要把 FX1251 的独立功能环或冲击功能移到 FX1151 上。
实际试拧从本机清楚可见的低数字开始。如果实机标识、型号与手册不能对应,先向 FLEX 核对对应版本;本文不替你决定哪一处数字印错。钻孔符号的作用则是锁住离合用于钻孔,不是一个更细的拧紧档。
完成一次有对照的试拧
选普通螺钉、同种材料与相近厚度的废料,按紧固件要求准备导孔并夹牢。断电设置机械 1 挡和较低的数字离合,不同时改变多个变量。检查附件和作业区后,手指离开扳机装回规定电池,确认锁定,再解除方向中间锁定并选择正确拧入方向。
将批头完整坐入槽口,轴线保持一致,握稳工具并轻按扳机。接近目标位置时减少行程;松开后等转动停止再观察。若需要调整,先取下电池,改一个设置,再按同样的电池恢复、方向选择和握持步骤开始新试位。
三种结果,下一步不一样
左右滑动或横向滚动,查看完整表格。
| 结果 | 应如何理解 | 下一步 |
|---|---|---|
| 螺钉按设计就位,头部与材料无损 | 当前试样组合成立 | 记录材料、螺钉、导孔、1 挡和离合位置 |
| 离合发出正常脱开表现,螺钉尚未就位 | 可在核对批头与导孔后考虑小幅提高 | 停稳断电调整,在新位置复验 |
| 槽口打滑、材料裂开或头部过深 | 已有损伤或匹配问题 | 停止并找原因,不继续提高数字 |
若是电机真正停住、夹头内打滑、控制异常或明显发热,不把它当作正常离合声。停止并排除问题,不能靠切到钻孔位绕过离合强拧。即使一次试样成功,换材料、螺钉或厚度后仍应重新验证;数字离合也不是校准扭矩扳手。
涉及的型号