
档位与调节环分别设置
顶置拨杆与侧面调节环示意显示数字及固定对齐箭头。
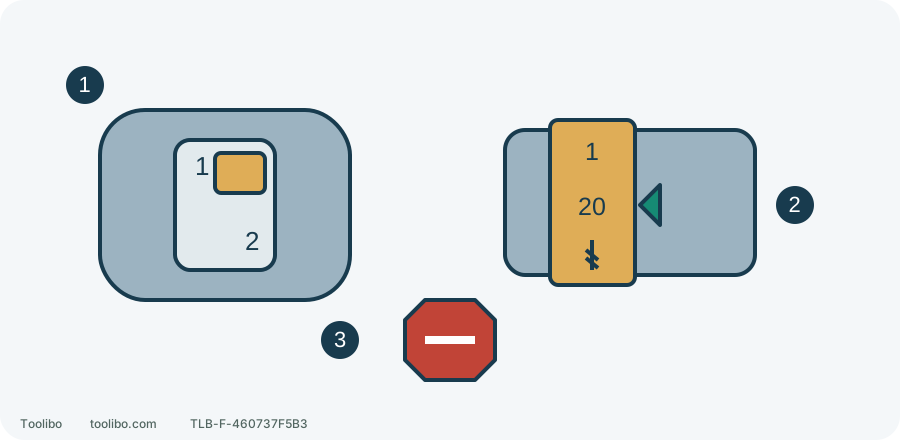
1. 显示的档位
停转后完整选中1或2。
2. 固定箭头
让一个刻度对准机身箭头,不停在两格之间。
3. 不带转调整
两项设置都等完全停止后再改。
只示意控制关系,不代表精确机身形状;停机并拆下电池后设置。
这台机器的三个控制怎么分工
GSR18V-400 是钻孔/拧螺钉机,不要把同一系列 GSB18V-400 的冲击模式环当作它的控制。先看机身型号,后看按钮,能避免照着相似外观的视频找一个本机没有的档位。
左右滑动或横向滚动,查看完整表格。
| 控制 | GSR18V-400 的作用 | 不能这样理解 |
|---|---|---|
| 顶部机械档位滑块 | 低档空载 0–500 rpm,高档空载 0–1,900 rpm | 二档轻扣扳机不等于一档传动 |
| 夹头后方数字离合环 | 1–20 档逐步提高拧螺钉的输出限制 | 数字不是牛·米,也不是螺钉尺寸 |
| 手柄上的扳机 | 在已选档位内控制起步、转速和停止 | 不能用它让旋转中的换档变安全 |
钻头图标位置锁住离合,适合相应钻孔作业。它不是“比20再高一点”的精细拧紧档,不能一边选择它,一边指望低数字离合替你限制螺钉下沉。
先准备一块能代表成品的余料
拿相同材质、相近厚度的余料夹牢,使用准备安装的同一种螺钉和正确匹配的完好批头。导孔、沉头窝和配件也应与正式作业一致。软木上的短螺钉试得顺,不能证明硬木上的长螺钉也能直接照用。
提前确定合适的完成状态。例如沉头螺钉要坐在已准备的沉头窝中,不能把木材硬压成一个坑;固定五金件的非沉头螺钉,则应按配件要求压住接触面,而不是埋入木头。下面的试拧只用于普通非承重装配,不代替有指定扭矩的连接程序。
从断电设置到受控起步
- 松开扳机,等夹头完全停转,取下电池。装好匹配的批头,确认夹持可靠、柄部正直,工作区域没有遗留工具。
- 对这个普通木螺钉试拧,选择低速机械档,并把滑块完全推到位。不要留在两档之间,也不要在旋转时换档。
- 将离合环选在较低数字,让刻度准确对齐机身标记;不要先选钻头图标。确认正转,工件已固定,螺钉出口和批头滑脱方向没有手。
- 设置检查完成后,手指离开扳机,按正常安装程序装回兼容电池,并确认电池锁定。把批头完整坐入螺钉槽,保持与螺钉同轴。
- 轻扣扳机起步,按实际需要增加速度;螺钉头接近目标位置时减速。离合动作或头部就位时立即松开扳机,不让离合持续空响。
- 等转动完全停止再看结果。需要改变设置时先拆下电池,调整后重新检查、安装,再做下一次试拧。一次只改一个因素,避免同时换档、换批头又增加压力。
如果已经听到电机运行却夹头不转,不要继续反复扣扳机。停机断电后先看机械档位是否完整到位;恢复正常选择仍不能传动,就停止使用并安排检查。
四种结果,各有不同下一步
左右滑动或横向滚动,查看完整表格。
| 试拧结果 | 下一步 |
|---|---|
| 螺钉头仍偏高,离合提前脱开,但槽口与木料完好、没有异常阻力 | 停机断电后把离合提高一点,再在相同条件下试;不要一次调到最大 |
| 螺钉过沉、木材被压坏或开裂 | 停止这次装配,重新检查导孔、沉头准备和设置;降低数字不能修复已损坏的连接 |
| 批头从槽口跳出,或在螺钉头里空转 | 停机检查批头形状、尺寸、磨损与轴线;不能靠提高离合弥补错误配合 |
| 反复停机、明显掉速、机身扭动或异常发热 | 松开扳机,检查负载、附件能力与握持,正常冷却;没有排除原因不再试,反复异常安排维修 |
理想结果是头部达到预定位置,材料没有被压坏,批头没有脱槽。再在同样准备的余料上确认一次,才把它作为相同作业的起始设置。换了螺钉、材料或接合方式,就重新试,不把一个离合数字当作长期通用答案。
涉及的型号