
平贴支撑与边缘压力集中
砂带接触面平贴板面;错误倾斜例在边缘集中接触;磨圆角与原始直角轮廓对照。
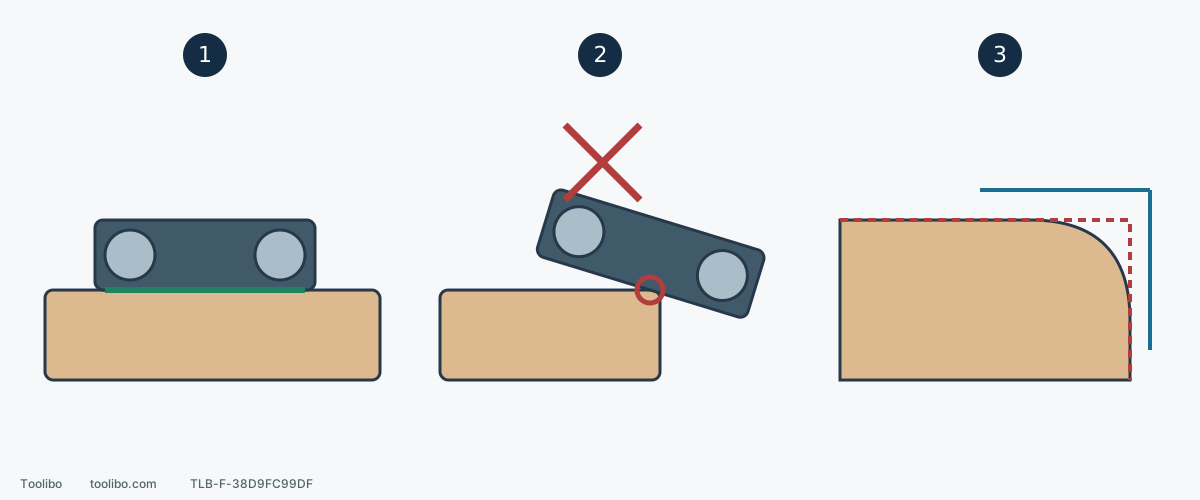
1. 规划区内保持平贴接触
断电演练夹具、袋子、电线与抬离空间;不能保持支撑就缩小动力区或换方法。
2. 不倾斜机器追最后一段边
红圈表示集中在边缘的接触,不是可用姿态;结束动力行程,剩余区用合适受控的手工方法。
3. 与原始边角比较,不只比上一遍
停稳断电后检查边线、方正、宽度与实际配合;要求直角时,新磨出的光滑圆弧仍是缺陷,不再磨另一侧来配成一样。
剖面关系示意,不是精确机型或安全悬伸/倾角数值;红虚线是原始边角,蓝角尺是检查参照,不是运转时贴着使用的导轨。
先决定要保留什么形状
书架侧板可能需要直边贴封边,箱体接头可能需要方正配合,另一些成品则设计了倒角或圆角。这些是不同目标。不能把“摸起来不扎手”当成所有边缘都合格,也不能在没有尺寸要求时随手磨圆,再称它为设计倒角。
本篇用 Makita 9403 在已知、允许的宽平实木面上说明预防步骤,不教用砂带机给小窄条造型。未知旧涂层或危险粉尘先评估,木皮和剩余层厚不明的面不按实木去料。材料、砂带与集尘方案确定后,再建立基准。
开工前保留原始参照
在还没磨之前,拍下边线和端部轮廓;用直尺看明显高低,用角尺查看面与边的夹角,再与需要配合的实际部件试合。记录板宽、关键边位置和已有缝隙。测量标记放在不被砂磨覆盖的位置,不用手指的感觉代替直边参照。
检查时要区分原有的轻微倒钝、切割缺口和砂磨后新出现的圆弧。若一开始已有大偏差,先决定重新加工或修补,不靠砂带机边缘加压来一点点“修正”。本流程用于保留几何,不承诺砂磨能把任何歪边变方正。
以后每次检查都与这份开工前记录比较,而不只是和上一遍比。连续几次每次变化都小,累计仍可能把直边磨退很多。
先断电规划可平贴的行程
机器关闭、砂带完全停稳并拔插头后,夹稳工件,检查支撑、夹具、集尘袋和电线。用实际机器双手握持演练起点、往返、终点和抬离空间,确认砂带在工作段能保持平贴。
不要把终点设置在砂带已大半悬空、需要手腕把机器拉回来的位置。这里没有“可以悬出去几毫米”的通用数值。板宽、机器姿态、袋子与线的拉扯都会影响控制;不能保持平贴,就缩小动力工作区或改变支撑/夹持方法。
需要重新装夹时,先按本机顺序结束砂磨、等完全停转并拔插头。不要用一只手松夹具、另一只手拿着运转砂带机。夹具占用的边缘可以后续分区处理,不必一趟全部扫过。
9403 的试样起落步骤
- 选同材、同样边缘目标的宽平边料,确认砂带和集尘正确。断电检查扳机释放能回 OFF,确认关闭后再接通电源。
- 双手握稳,砂带脱离工件时扣扳机,达到全速再轻放到表面。不要让前滚轮先“啄”到边缘。
- 保持砂带平贴、平稳往返,沿木纹方向安排路径,让自重工作,不额外向下强压。不在边缘停住,也不把机器倾斜成只剩一条窄接触带。
- 在仍有控制空间的位置使机器离开工件,再释放扳机关闭。锁定状态须完全扣下扳机再释放。保持握持到砂带完全停稳,放下后拔插头再检查。
如果试样需要靠倾斜、追边或突然拉回来才能完成,就说明路线不合适。不要把练熟这种动作当解决方法;回到工作区与支撑重新安排。
留下的窄边怎样处理
动力砂磨到不能继续保持平贴的位置,就停止,不用砂带机最后一角去追。对允许手工准备的实木边,固定工件,用保持平面的手块和适配磨料,分别处理面和边,轻微去除影响下一工序的粗糙。
若要保留直角,不让手块跨过棱线来回包磨;若要设计倒角,应先明确尺寸、线位和方法,作为另一项受控工序。手工也可能磨圆,所以仍要经常停下对照原边线,不只是换了工具就放松检查。
边上已经有凹坑或胶接缺陷,别把周围磨低来掩盖。发现木皮露底、分层或材料身份不明,停用这套实木边缘方法。
验收:边线、方正、配合分别过关
按原来的观察位置和光线拍照对比,直尺/角尺仍对同一参照面,实际配合件再试合。看边线是否向内退、原直角是否变成圆弧、封边接触是否出现新缝、板宽或接头位置是否偏离要求。
如果表面更光滑却几何更差,不能算完成。停止继续去料,判断还能否按设计修复;不要为了让圆弧“均匀”把另一侧也磨掉。样件通过后,正式工件仍按相同检查点处理,不以一块试样保证整件。
异常振动、失控、电线或开关问题也必须停机处理。正确的边缘保护,是在控制和形状还保持时结束,而不是等磨圆后再寻找补救。
涉及的型号