
একই গিয়ারে নো-লোড সর্বোচ্চ মান তুলনা
এক rpm স্কেলে চারটি সমানুপাতিক বার দুই মডেলের লো ও হাই গিয়ারের সর্বোচ্চ মান দেখায়।
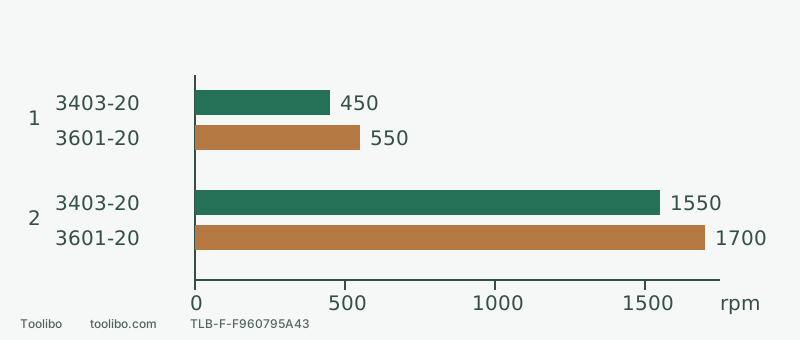
1 · লো গিয়ার
450 বনাম 550 rpm: পার্থক্য 100 rpm, সাশ্রয় হওয়া সেকেন্ড নয়।
2 · হাই গিয়ার
1550 বনাম 1700 rpm: কাজের সময় তুলনার আগে শর্ত এক হতে হবে।
মার্কিন নির্দেশিকার নো-লোড সীমা শূন্য থেকে শুরু। বারের দৈর্ঘ্য ছিদ্রের সময়, শক্তি বা লোডযুক্ত গতি নয়।
বাদ পড়া গিয়ারের তথ্য ফিরিয়ে আনুন
এগুলো নির্দিষ্ট মার্কিন Milwaukee মডেলের প্রকাশিত নো-লোড গতি, আমাদের ছিদ্র করার পরীক্ষা নয়। 3403-20-এর নির্দেশিকা 58-14-3400d2; 3601-20-এর 58-14-9845d2।
সব কলাম দেখতে পাশে সোয়াইপ করুন বা অনুভূমিকভাবে স্ক্রল করুন।
| মডেল | লো গিয়ারের নো-লোড সীমা | হাই গিয়ারের নো-লোড সীমা |
|---|---|---|
| 3403-20 | 0–450 rpm | 0–1550 rpm |
| 3601-20 | 0–550 rpm | 0–1700 rpm |
যা বলা যায়: 3601-20-এর প্রকাশিত লো গিয়ারের সর্বোচ্চ মান 100 rpm এবং হাইয়ের 150 rpm বেশি। এতে প্রতি ছিদ্রে কত সেকেন্ড বাঁচবে জানা যায় না। 1700-এর সঙ্গে 450 তুলনা করলে গিয়ারও মেলে না।
শূন্য থেকে শুরু হওয়া সীমা ট্রিগার নিয়ন্ত্রণ বোঝায়; সব লোডে ইচ্ছেমতো গতি ধরে রাখার প্রতিশ্রুতি নয়। উপাদান, বিট, চাপ, ব্যাটারির অবস্থা ও সুরক্ষা-ব্যবস্থা কাটার ফল বদলায়।
তিনটি একক আলাদা রাখুন
rpm ঘূর্ণনের সংখ্যা, BPM আঘাতের সংখ্যা, আর প্রতি ছিদ্রে সেকেন্ড একটি নির্দিষ্ট কাজ শেষ করার সময়। একই যন্ত্রের ক্ষেত্রে তিনটিই থাকতে পারে, কিন্তু পরস্পরের বিকল্প নয়।
3403-20/3404-20 যৌথ নির্দেশিকায় BPM-এর শর্তে বিরোধ আছে: স্পেসিফিকেশনে 3404-20-এর মানকে নো-লোড BPM বলা হয়েছে, চিহ্নের তালিকায় BPM-কে লোডযুক্ত বলা হয়েছে। প্রকাশিত সীমা লোতে 0–6750 এবং হাইতে 0–22500। এখানে নীরবে একটি ব্যাখ্যাকে সঠিক ধরা হচ্ছে না।
প্রকাশিত তথ্য খুঁজে পেতে এই সংখ্যা ব্যবহার করুন; যাচাইকৃত সমান-লোড র্যাঙ্কিং বা প্রতি মিনিটে হাজার ছিদ্র হিসেবে নয়। নন-হ্যামার 3403-20-এ এগুলো প্রযোজ্য নয়।
কোন তুলনা কী বলে
সব কলাম দেখতে পাশে সোয়াইপ করুন বা অনুভূমিকভাবে স্ক্রল করুন।
| তুলনা | যা বোঝা যায় | যা বোঝা যায় না |
|---|---|---|
| একই এককে লো গিয়ারের নো-লোড সর্বোচ্চ মান | প্রকাশিত সীমার পার্থক্য | কোনো উপাদানে ছিদ্রের সময়ের পার্থক্য |
| লো গিয়ার বনাম হাই গিয়ার | তথ্য একই ভিত্তিতে নয় | ন্যায্য গতির র্যাঙ্কিং |
| একই ব্যাস, পাতলা পাত বনাম পুরু কাঠ | ছিদ্রের ব্যাস মেলে | কাজের পরিমাণ সমান |
| একই উপাদান, ব্যাস/গভীরতা ও তুলনীয় বিট; ব্যাটারি ও চালানো নথিভুক্ত | ওই নির্দিষ্ট কাজের ফল মূল্যায়ন করা যায় | সব উপাদান, ব্যাটারি বা যন্ত্রের আয়ু |
শেষ সারি পরীক্ষার শর্ত, আগে করা কোনো পরীক্ষার ফল নয়। গভীরতা বা শেষ হওয়ার সংজ্ঞা আলাদা হলে ছিদ্রের সংখ্যা সমান হলেও কাজ সমান হয় না।
পর্যালোচনা পড়ার সময় তথ্য লিখুন
উপাদান ও পুরুত্ব____; ছিদ্রের ব্যাস/গভীরতা____; বিটের ধরন ও অবস্থা____; নির্দিষ্ট ব্যাটারি ও শুরুর অবস্থা____; গিয়ার ও মোড____; চাপ দেওয়া ও চালকের ব্যবস্থা____; সময় শুরু/শেষ____; অস্বাভাবিকতা ও অসম্পূর্ণ চেষ্টা____।
ভিডিওতে A-তে নতুন বিট ও পাতলা কাঠ, B-তে পুরনো বিট ও পুরু বস্তু থাকলে দুটিতে 8 mm লেখা থাকলেও সময়ের পার্থক্য শুধু ড্রিলের কারণে বলা যায় না। শর্ত মিলে এবং পুনরাবৃত্তি স্পষ্ট হলেই ওই কাজের ফল নিয়ে আলোচনা করা যায়। শুধু দ্রুততম চেষ্টা নয়, ব্যর্থতা ও অস্বাভাবিকতাও ধরুন।
বাড়ির ক্রেতাকে প্রতিযোগিতামূলক পরীক্ষা চালাতেই হবে না। অনুপস্থিত শর্ত চিনলেই দুর্বল তুলনাকে প্রতিশ্রুতি ভাবা কমে। ছোট অনুমোদিত ব্যক্তিগত পরীক্ষাতেও কাজ আটকানো, ভালো আনুষঙ্গিক ও সুরক্ষা চাই। সংখ্যা পাওয়ার জন্য ইচ্ছাকৃত আটকে দেওয়া, ওভারলোড বা বারবার সুরক্ষা সক্রিয় করবেন না।
গতির তথ্য সঠিক সিদ্ধান্তে ব্যবহার করুন
গতির তালিকা সীমা ও নিয়ন্ত্রণের সুযোগ দেখায়। এটি বিটের গতিসীমার বিকল্প নয়; সর্বোচ্চ rpm অনুমোদিত ছিদ্রের ব্যাসও নয়। বড় আনুষঙ্গিক, লম্বা বিট ও ভিন্ন উপাদানের আলাদা সীমা আছে।
এই যন্ত্রগুলোর গিয়ার বা দিক বদলানোর আগে সম্পূর্ণ থামুন; আনুষঙ্গিক বদলানো বা সমন্বয়ের আগে নির্দেশমতো বিদ্যুৎ বিচ্ছিন্ন করুন। কাজের বস্তু থেকে দূরে লম্বা বিট অসমর্থিতভাবে ঘুরিয়ে সর্বোচ্চ নো-লোড গতি দেখবেন না।
আগে উপাদান, বিট, জায়গা ও সামঞ্জস্যের চাহিদা দিয়ে বাছাই করুন। তারপর গতিসীমাকে নিয়ন্ত্রণের তথ্য হিসেবে তুলনা করুন। একই শর্তের কাজের ফল না থাকলে সিদ্ধান্ত হবে এই গিয়ারের প্রকাশিত সর্বোচ্চ মান বেশি, এই ড্রিল অবশ্যই আগে শেষ করবে নয়।