
圈纹出现在哪里
大范围、起步点和边缘的圈纹,优先检查方向不同。
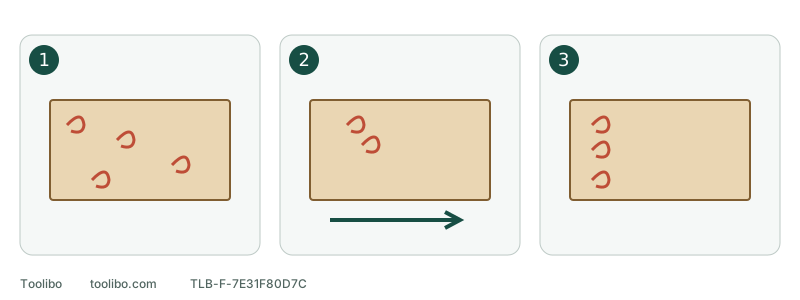
1. 大范围圈纹
先查硬颗粒污染和实际粒度。
2. 起步位置圈纹
先查机型启停顺序及底板是否平贴。
3. 边缘圈纹
先查底板倾斜、局部停留和工件支撑。
大范围、起步点和边缘的圈纹,优先检查方向不同。
先停机,把圈纹看清
关机,等砂碟完全停止,再拔插头或取下电池。用适合该材料的集尘和清理方法移走浮尘,在固定的斜射光线下观察。光从正上方照时不明显的弯钩纹,换成侧光可能一下就看到了;这不一定代表刚才又磨出了新伤。
先记录三个信息:划痕在什么位置、换砂碟前是否已有、最近一次改变了什么。可以给表面拍一张照片,在照片上标出区域,而不是在尚未确认是否适合标记的成品上乱画。下面的对应关系用于安排检查顺序,不能单凭一种纹路就判断轴承损坏。
左右滑动或横向滚动,查看完整表格。
| 圈纹出现在哪里 | 优先检查 | 先不要做什么 |
|---|---|---|
| 大部分区域都有 | 砂碟是否混入粗粒或硬屑、是否用错粒度、底板是否粘有异物 | 不要直接提高压力或转速 |
| 每次起步附近较明显 | 开机接触顺序、砂碟落到表面时是否倾斜 | 不要用同一处成品反复练习落机 |
| 靠近边缘或局部一片 | 底板是否翘起、行程是否在该处反复停留、工件支撑是否稳定 | 不要靠压住砂碟边缘追磨划痕 |
第一步:查砂碟,不只看粒度数字
取下砂碟,分别看工作面和背面。工作面若夹着硬颗粒、出现撕裂或明显磨秃的区域,就不要继续用它完成精磨。背面若粘有碎屑,贴回去可能使砂碟局部鼓起。把当前砂碟与包装标识核对,确认没有把前一道粗砂重新装上。
旧砂碟不要混成一叠。把可继续使用的砂碟按实际粒度分开,并让工作面免受灰尘污染。换了细砂纸以后仍能看见前一道深划痕,并不说明细砂纸失效;也可能是之前的划痕根本没有处理完。此时先判断表面还有没有足够余量,不要把“必须磨掉”当成默认目标。
第二步:查底板和吸尘通路
观察底板的钩面、边缘和吸尘孔。松散灰尘可以按工具允许的方法清理;例如 Milwaukee 2648-20 允许用小刷子轻刷钩面。不要把这个方法扩大成使用溶剂、硬刮刀或强吹压缩空气。
装一张确定匹配的新砂碟,居中贴合,让吸尘孔对齐。全周应平贴,没有翻边、褶皱或局部鼓起。若正确的新砂碟也固定不住,先解决底板或砂碟匹配问题,不能通电靠旋转“甩平”。再检查集尘盒是否正确闭合、连接口是否就位;吸尘器在响,不代表底板下方的灰尘已经被带走。
第三步:让底板保持平贴
固定并支撑好工件,让底板在可支撑的表面上移动。不要为了快速处理一条纹路而把圆盘压向一侧,这容易把局部磨成低洼。手负责控制方向,不是用身体重量把砂光机压下去。
启停顺序要用自己机型的要求。RYOBI PCL406 是先把工具放在工件上再开机,停止后等砂碟完全停转才抬起;不要把这一顺序照搬给平板砂光机或砂带机。若机器突然出现摆动、异常噪声或砂碟松脱,直接保持停用,不进入下一步试磨。
用试料判断改动有没有效果
选一块同种、表面状态接近且允许干磨的材料,夹牢后用正确的新砂碟试磨。保持同一粒度和相近的移动方式,只比较刚纠正的因素。清除浮尘后,用与前面相同的斜射光看表面。
试料表现正常,而原工件的深纹仍在,下一步应考虑原表面留下的旧伤和可去除余量;不是继续怀疑每一张新砂碟。如果试料也不断出现同样的圈纹,或伴随异常振动,就停止继续消耗材料,安排工具检查。薄木皮、厚度不明的饰面和未知旧涂层不适合用反复打磨来诊断。
涉及的型号