
断电查看夹持区域
侧剖面对比夹爪接触直柄与排屑槽。
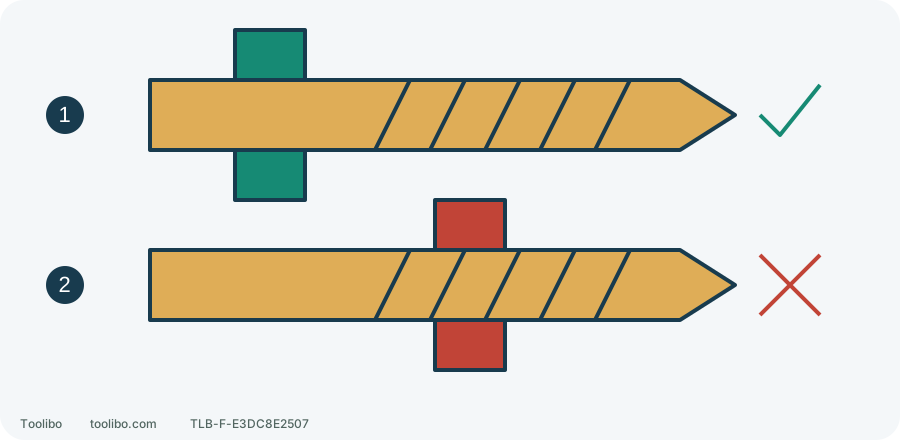
1. 正常柄部
按具体夹头说明居中并紧固。
2. 夹在排屑槽
错误接触属于装夹问题,拧得更紧不是纠正。
接触区域示意,不表示夹头尺寸或偏摆量;不要靠近旋转钻头对照图片。
先停机,把看到的现象说清楚
如果电池同时冒烟、泄漏或异常热持续加重,不靠近拆取,先让人员远离危险。
发现尖端明显摆动、振动增加或孔口被异常扩大,先松开扳机,等完全停转后拆下电池。刚使用的附件可能很烫,等到能安全拿取再检查。
不要把“尖端看起来绕圈”直接写成“轴承坏了”。尖端离夹头越远,装夹或附件问题越容易表现得明显,但长度本身不能证明某个零件损坏。记录是在正常钻孔时发现振动,还是停机后看见钻头歪斜;这两种观察比一个未经测量的“跳动超标”更有用。
断电后检查附件,而不是把它掰直
在光线充足处取下附件,查看柄部、过渡处和切削部分。明显弯曲、裂纹、崩刃或被夹爪压出严重沟痕,已经足以停用这支附件,不必再通电证明。不要敲打、加热或用钳子校直后继续钻。
看清夹头原来夹住的区域。普通直柄钻头应由三爪围住厂家规定的夹持段,不是螺旋排屑槽,也不是直柄与切削部分之间的过渡圆角。六角柄附件则要符合本机夹头的适用要求,不能因为外形能塞进去,就假定任何长度、形状都适用。柄径、附件类型和允许转速都需要匹配。
重新装夹时看三爪是否一起收拢
保持电池拆下,按本机正常的手动方法打开夹头,不拆夹头或机壳。只观察可见部分:有无卡在接触处的碎屑、明显破损,以及夹爪是否随套筒正常移动。清理只限说明书允许的外部方法,不伸金属工具进去撬爪,也不灌溶剂。
- 换用完好、笔直且规格合适的附件,沿夹头轴线放入,不让它斜靠一边。
- 按本型号规定的插入深度和紧固方法收紧。不同夹头的深度说明不能相互套用,也不要握住套筒扣扳机来“自动夹正”。
- 仍在断电状态,从侧面看三爪接触是否落在正常柄部,附件是否明显斜着伸出,再按说明确认固定。
- 有一爪明显不同步、不能正常锁紧或夹头外壳破裂,检查到这里就结束,不安排运行对照。
对照记录怎么做才有意义
先做静态比较:原附件是否可见损坏,替换附件能否正常居中并固定。不要为了观察尖端轨迹,特意让长钻头自由空转。长钻头有独立的起钻接触和速度要求,不能把本篇当成通用空转试验许可。
若所有准备条件已恢复,才按本机和附件的正常使用要求重新开始合适的工作;手指离开扳机装回兼容电池并确认固定,不让手、尺子或探针靠近旋转部分。出现摆动或异常振动立即停下,不继续加工来“看看会不会自己变好”。
左右滑动或横向滚动,查看完整表格。
| 记录项目 | 有用的写法 |
|---|---|
| 原附件 | 类型、柄径、长度,哪里有可见弯曲或磨损 |
| 重新装夹 | 三爪接触位置,能否正常紧固,有无明显斜夹 |
| 替换附件 | 类型与规格,是否在正常准备和使用中仍有同样异常 |
| 检查范围 | 只做外观与正常装夹检查,没有测量偏摆量 |
换了完好附件仍异常,就不要再猜零件
持续异常需要停用电钻,向维修提供上面的记录。不要通过拆夹头、拧内部螺钉或增加夹紧工具来继续排查。本流程能发现明显附件问题和装夹问题,不能给出主轴、轴承或夹头的精度合格结论。
换附件后暂时没有异常,也不等于测量通过。若项目对孔位或尺寸有明确精度要求,应使用相应的检验方法和合适设备,而不是把肉眼观察当公差证明。