
保护板面覆层,切边另行检查
剖面显示白底漆、外层木皮和交错内层;切边图显示平块、角尺基准与须停止的空洞。
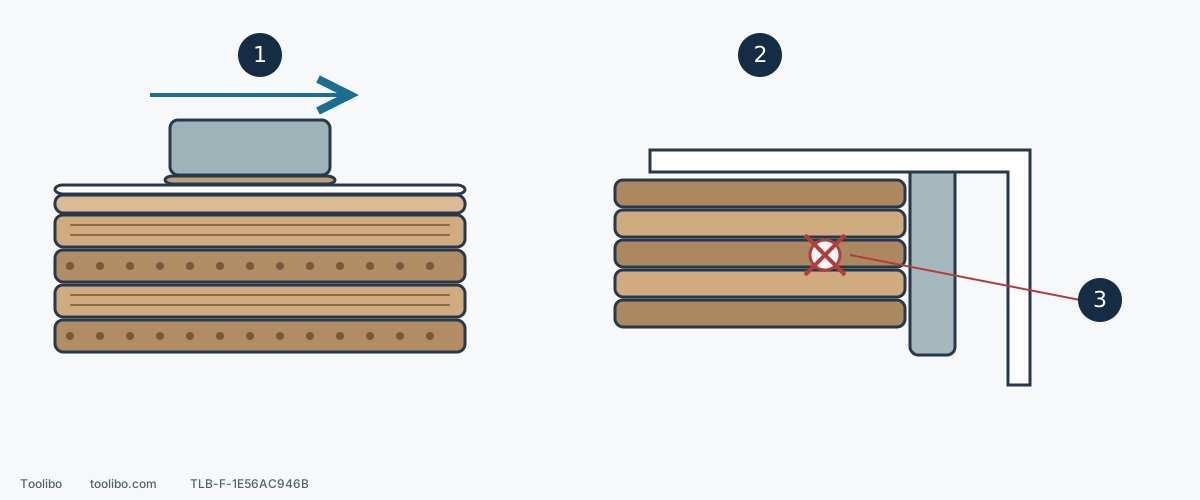
1. 保留产品要求的预底漆层
确认 Traditional FirstStep 且接相容水性漆时,手工轻磨320;不去掉底漆,也不套用到免磨 Ready-To-Paint。
2. 保留直边、方正与配合
支撑切边,用适合该工序的磨料手工处理;以原直尺/角尺与实际配合件复查,板面粒度不自动成为切边设置。
3. 遇到空洞或层间起翘停止
不要把周围层磨薄来掩盖缺陷;继续前先确定适用于该板的修复或更换方案。
层厚放大示意,不给可磨余量;右图比较几何关系,不表示跨层上下磨动。空洞须先决定修复,不能当砂磨目标。
先把板面和切边分开看
胶合板由交错层叠的木皮胶合而成。正面是最外层或另加的饰面体系,切边则能露出多层木皮和胶线。它不是一整块相同纹理的实木,不能因为总板厚很大,就认为正面还有很多可磨余量。
开工前先识别板材产品、表面状态和下一道涂饰。未知旧漆、疑似危险粉尘或来源不明的覆盖层,先评估再处理,不用试磨去辨认。本文是柜体板件的有限手工准备,不教结构板减厚、地板找平或把贴面磨到芯层。
下面以确认属于 Columbia Traditional FirstStep 的白色预底漆板、后续采用相容水性漆为例。其板面要求轻磨 320。若你拿到的是 FirstStep Ready-To-Paint 透明 UV 版本,厂家说明不需要砂磨,不能照搬这个例子;如果产品尚未确认,也先不选纸。 厂家对这个透明 UV 版本以溶剂型涂层的使用场景说明;“不需要砂磨”不等于可任意接水性漆。
装配前先记录三个基准
把板件放在稳固支撑上,标记正面、背面、将露出的切边和需要胶接/贴封边的部位。尺寸标记放在不会被处理掉的位置,不直接在待涂的正面乱写。
记录板长、板宽和关键配合边,并用直尺或角尺查看明显弯曲、切边波浪与不方正。这里是保存现状和发现明显问题,不是靠砂纸把切割误差改成精密尺寸。贴封边或装入槽口时,先按实际配件/设计试合,记下哪里接触、哪里有缝。
若一开始就有明显缺角、层间张口、松动面皮或大空洞,先停下确定板材维修或更换办法。把周围继续磨低,可能让缺陷看上去不突出,却损失尺寸和面层。
板面:只处理这套产品要求的预底漆表层
- 确认样件与正式板同批、同一白色预底漆状态,拟用的是适配水性漆。先用样件核对准备与涂饰效果,不把另一块裸胶合板当同等试样。
- 将样件固定并平稳支撑,用平整手磨块配 320 砂纸轻磨。目的只是给后续水性漆做该产品要求的表面准备,不是把白底漆磨掉或修平板面起伏。
- 保持轻压、均匀覆盖,不在同一点停留,也不让手块跨过边缘后向下包磨。边缘需要单独看,不能用更用力来追求“整个板面一样白”。
- 停下除尘,检查底漆是否仍连续、有没有露出不同底材、深划痕或局部磨穿。按涂料体系允许的方法清理,不随手换成不明溶剂。
- 在试样上完成拟用涂饰,等产品要求的干燥和检查条件满足后比较外观与适配结果;异常先停下解决,再处理正式板。
如果局部露底或颜色发生无法解释的变化,不继续扩大砂磨来“磨匀”。裸木皮、HDO/MDO 覆面及其他预涂产品需要各自的方法,不能以这个 320 实例替代。
切边:修小毛刺,保留方正和层间结构
裸露切边不是白色底漆面,不能因此自动沿用 320,也不必为了让每层颜色一样而反复磨。先确定最终是外露涂饰、贴封边,还是胶接配合;按板材与该工序选择适合的手工磨料,在带真实切边的同材样件上验证。
将切边支撑稳固,用能保持平面的手磨块沿边作轻微、受控处理,只去除影响后续工序的小毛刺或轻微粗糙。不要把砂纸裹在指尖上沿一条胶线挖,也不把手块翻到正面形成圆边。需要设计倒角或圆角时,应先有明确尺寸和做法,不能把不小心磨圆当成完成。
每处理一小段,停下除尘,用原先的直尺/角尺和配合件复查。保留设计的直边、方正、板宽与配合,不以摸着顺滑作为唯一标准。若出现空洞、裂开或某层翘起,不继续追着洞磨到下一层;砂磨不能恢复胶合强度。
把面与边的验收分别写下来
板面记录产品、320 轻磨试样、底漆连续性和后续水性漆结果;切边记录是否去掉毛刺、直边与方正是否保留、封边或配合是否仍符合要求。两项通过再继续装配和涂饰,不用板面好看来掩盖切边问题。
装夹变化、换面或检查前,所有旁边的动力工具应停机、停稳并隔离电源,避免拿起或触碰意外启动的砂光机。本流程本身用手磨,不意味着没有粉尘或不用固定工件。正确结果是保留产品原有层次与尺寸,而不是把每一层都磨成相同颜色。