
内面先处理,装后检查接缝
散板两端浅色条为保留的裸木胶面;盒体标出接缝;拼接面用直尺检查。
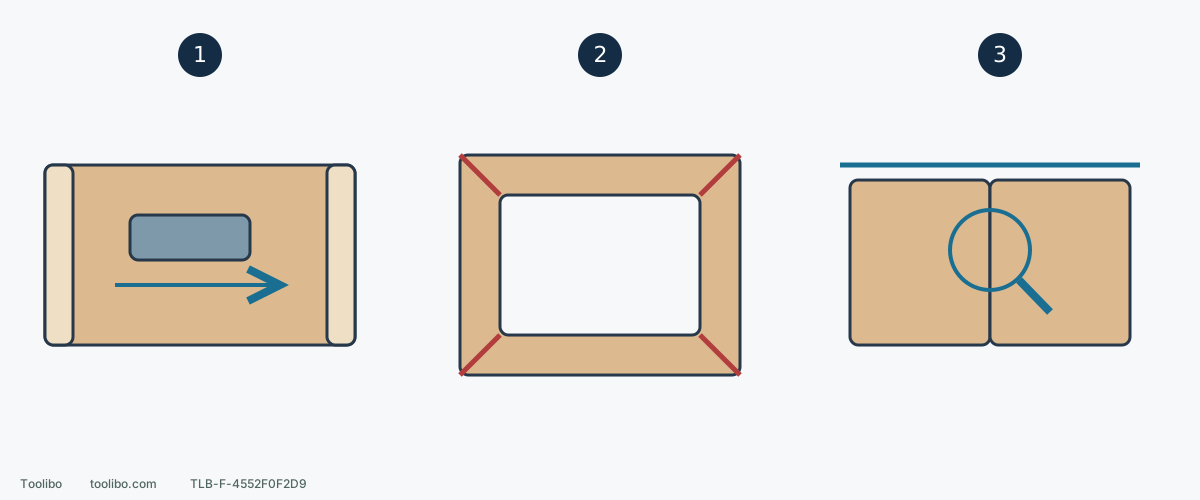
1. 装前处理以后难接近的内面
先干装确认,再手磨可见内面;胶面保持裸净木和正确配合。
2. 按实际木胶要求完成装配
检查挤胶,并按实际木胶的夹持和固化要求支撑放置;图中没有通用等待时长。
3. 外面继续砂磨前先查接缝
检查残胶、高低差和夹痕;不靠磨低周围木料掩盖高接头,先用相同试料验证涂饰效果。
流程规划图,不是接头制作或涂胶覆盖图;浅色条是要保留的区域,不是要磨圆或涂饰的区域。
不按“全部先磨”或“全部后磨”二选一
以四块实木板围成的盒体为例,内侧底角装好后很难放进手块,外侧接缝却要等组装后才能判断齐不齐。把所有砂磨都留到最后,会在内角忙着补救;把所有面都预先着色封闭,又可能污染胶接部位。
这里讨论已确定结构、接头和胶种后的砂磨安排,不提供盒体尺寸或承重设计。先排除未知旧涂层和疑似危险粉尘;木皮、覆面板不能照实木反复修磨。所有步骤以手工可控准备为例,附近动力工具先停机、停稳并隔离电源。
第一步:干装,标清三类表面
先不涂胶,把实际板件按设计试装,确认编号、方向、内外面和接头配合。看哪一条边需要对齐,哪里是胶接面,哪些内角装好以后会难以清理。明显不合尺寸或接缝张口,先修正加工或设计,别指望最终用砂纸把它磨对。
在不影响涂饰的位置作记号,并拍下试装状态。将表面分为三类:装前要完成的内侧可见面;需要保持裸露、清洁和配合尺寸的胶接面;装后检查的外侧接缝区域。一个板件上可能同时有这三类,不能只按整块板贴“已完成”标签。
Titebond 对常规木工胶的建议是胶接基材不带漆、着色剂或封闭层。若你的胶或材料另有要求,按该组合确认;不要因为表面磨得很光滑,就以为隔着涂层也能得到同样的胶合。
第二步:先准备以后难到达的内侧面
拆开干装件,各板稳定支撑,分别用合适手块沿木纹准备内侧可见面。手块保持平整,不绕过端部把胶接边磨圆;榫、槽或其他配合部位也不顺手“多磨一点更好装”。它们需要的是设计配合,不是松得能滑进去。
例如已经选择 General Finishes Water Based Wood Stain 的裸实木,其准备要求为 120 后接 150 或 220;可在同材样件上选 120→150 路线验证。先处理前一道划痕、清掉粉尘,再换下一道,不能把这条路线推广给所有涂饰或已涂层。
这次盒体示例只在装前完成内侧砂磨,着色留待装后,不把胶接面预涂封闭。如果确实要装前涂饰,应另行规划明确的裸木胶接范围,并验证邻接涂层和清理方式,不是在这里默认所有边都能一起涂。
第三步:除尘、复核配合,再按胶种装配
内侧处理完成后,按木材、胶和后续涂饰允许的方法除尘。再次干装,确认角度、板边对齐与配合仍与原来一致;砂磨造成的新缝或松动,在涂胶前解决,不用多填胶掩盖。
按实际胶的表面、开放时间、夹持和固化要求装配。不要把一种胶的半小时夹持误当成所有接头已经能承受砂磨载荷。夹具何时可拆、组件何时可处理,要按胶、受力和环境条件确认。
提前想好残胶清理。Titebond 对多数水性木工胶允许湿胶在干燥前用湿布处理,但不能把胶水抹开成一层看不见的污染;应同时验证木材与拟用涂饰是否允许该清理方式。固化残胶可涉及刮除或砂磨,但薄层、易损边和未知胶不能用猛磨解决。本篇不提供热风或溶剂拆胶方法。
第四步:装好后只检查真正新增的问题
达到适用处理条件后,把盒体稳固支撑,再看外侧接缝有无错台、残胶、夹痕和边线变化。先区分能用轻微表面处理解决的粗糙,和需要重新加工或修复的明显错位;不要为了把一个高点磨平,把两侧板面都磨成低洼。
对允许轻微手工处理的部位,用能保持平面的手块,按各板木纹分别工作。相邻板木纹不同,不能一条行程跨过接头后在另一板横磨。内角宁可用合适小手块分开处理,也不硬塞一个圆盘或把工具倾斜进去。
停下除尘后,以装前照片、直尺/角尺和实际配合目标复查,不仅看接缝是否摸着顺。发现新缝、松动、面层受损或残胶仍妨碍着色,先停下决定修复,不继续扩大去料。
第五步:先在试样验证视觉效果,再处理整件
用同材、同准备状态的样件按拟用产品完成着色或涂饰,等其规定干燥与检查条件满足后,比较纹理、残胶造成的色差和不同区域的准备一致性。先等样件满足干燥和验收条件,再处理盒体。
样件合适后,再按已验证条件处理组件,并继续保护胶接线、尺寸和边缘。最终记录哪些面在装前完成、装后只修了哪里,以及使用的纸和涂饰体系。下次做同样结构时,这份记录比一句“先磨还是后磨”更有用。