
小轨道与砂带直线行进
小圆是放大理解的圆心轨迹,不按比例;砂带箭头表示线性行进,不等于 OPM。
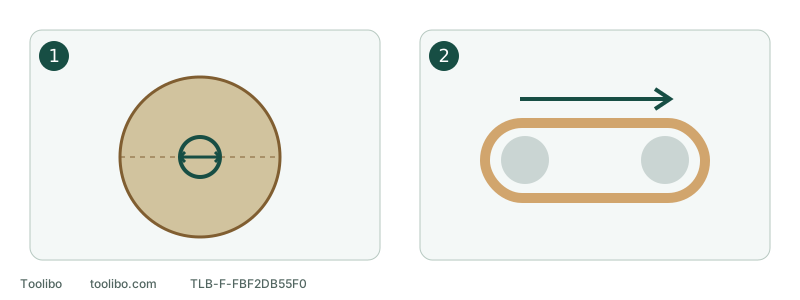
1. 两种不同直径
砂碟直径用于买耗材,轨道直径描述运动。
2. 沿砂带方向行进
每分钟英尺数是行进距离,不是绕行圈数或轨道次数。
小圆是放大理解的圆心轨迹,不按比例;砂带箭头表示线性行进,不等于 OPM。
先给数字配上它正在描述的东西
左右滑动或横向滚动,查看完整表格。
| 参数 | 描述什么 | 一个具体例子 | 不表示什么 |
|---|---|---|---|
| OPM | 每分钟轨道运动次数 | ROS20VSC 为 7,500–12,000 OPM | 不直接表示每分钟磨掉多少木材 |
| RPM | 每分钟转数 | 用于标注某个旋转部件的转动 | 不能自动当成同数值 OPM |
| ft/min | 每分钟线性行进的英尺数 | 9403 砂带速度 1,640 ft/min | 不是砂带每分钟绕行 1,640 圈 |
| 轨道直径 | 小轨道运动的直径 | ROS20VSC 为 3/32 英寸 | 不是砂碟外径 |
| 磨料尺寸 | 要购买的砂碟或砂带大小 | BO5041 用五英寸砂碟 | 不是轨道大小或速度 |
读产品页时,先圈出参数名称,再看数字。页面同时出现“大圆盘”和“小轨道”时,大圆盘是耗材与接触范围,小轨道是运动尺度;不能拿小轨道尺寸去买砂碟,也不能拿砂碟尺寸当偏心行程。
调速范围与固定速度要分开
美版 ROS20VSC 的范围是 7,500–12,000 OPM,BO5041 为 4,000–12,000 OPM。你可以从这里看出两者标示的低端调节范围不同,却不能推出低端更低的一台一定更适合所有精细工作,或最高速度一样就磨得一样快。
GSS20-40 列出 12,000 OPM,属于没有调速旋钮的固定速度安排。不要因为邻近机型有旋钮,就给自己的机器安排一个不存在的“二档”。商品表里写的是范围还是单值,会直接影响实际能做的调节。
若购买理由是需要某一类低速工序,除了范围还要确认材料、磨料及工具是否允许该用途。最低档能慢下来,不等于任何表面都可以试磨。
轨道直径和半径,只差一个词却差一倍
ROS20VSC 标示轨道直径 3/32 英寸,BO5041 为 1/8 英寸。二者的磨料规格都是五英寸,这两组数字量的是不同对象。所谓半径是直径的一半;只有原始字段明确是直径时,才可以把一半称为半径。
可以在纸上画一个代表砂碟的大圆,再画一个代表圆心运动的小圆,帮助理解;图中两圆不需要按比例,但必须标清。小轨道并不是要求使用者把整台机器沿同样大小的圆圈移动,正常进给仍按该机型与工件要求进行。
比较两种轨道尺寸时,保留各自原始单位与标示含义。仅凭 1/8 比 3/32 大,无法得出表面一定更粗、机器一定更快或手上振动一定更强的结论。
砂带线速度不是转速
Makita 9403 的 1,640 ft/min 说的是砂带沿自身方向行进的线速度。同一产品的 4×24 英寸则是砂带宽度与完整周长,24 英寸不是速度,也不是底部接触长度。
将英尺换算成米,可以换成另一种线速度单位,但不能换成 OPM。即使结合周长计算一条砂带理论上每分钟绕行几次,也只是在讨论那条环带,不能拿它与随机轨道机的轨道次数做性能排名。
9403 没有给你一个可变速旋钮。不能从另一款砂带机的操作文章中抄来档位,也不要把更用力压机器当成调速方式。
调速旋钮怎样用才有意义?
先确认材料已知且适合、砂碟正确、工件支撑与集尘准备完成,再按自己的说明选择起始设置,在同材试料上比较表面。工具不正常、底板松动或材料身份不明时,不进入试料步骤。
一次只改变一个可控因素,例如保持同一砂碟与动作,仅按要求调整速度。否则同时换细砂、加压力又减速,就无法知道哪一项造成变化。观察的是划痕、去除情况和是否出现不正常发热,而不是只听声音高低。
旋钮上的“4”只属于那台机器的控制,不能直接迁移到另一台。效果不好先看磨料状态和任务是否匹配,不用加大压力强行补偿。任何松脱、异常振动或不明热味都应停止并检查,而不是继续寻找一个能掩盖问题的档位。
最后把比较表改成有用的表
为每台机器分别记录“参数名称、单位、固定值或范围、对应型号”。能比较的是同一种量在相同含义下的差别;没给出的值就留空,不从电流、最高 OPM 或轨道直径推算去料量。
选机时再把这些数据放回实际任务:能否到达角落、耗材是否容易买齐、工件能否支撑、集尘怎样连接。懂参数的价值,是不被看起来大的数字带走,而不是把所有机器硬排成一条名次。
涉及的型号