
直插装夹与独立控制
抬起的夹头前端接收轴线一致的柄部,数字/钻孔环与1/2变速钮分开示意。
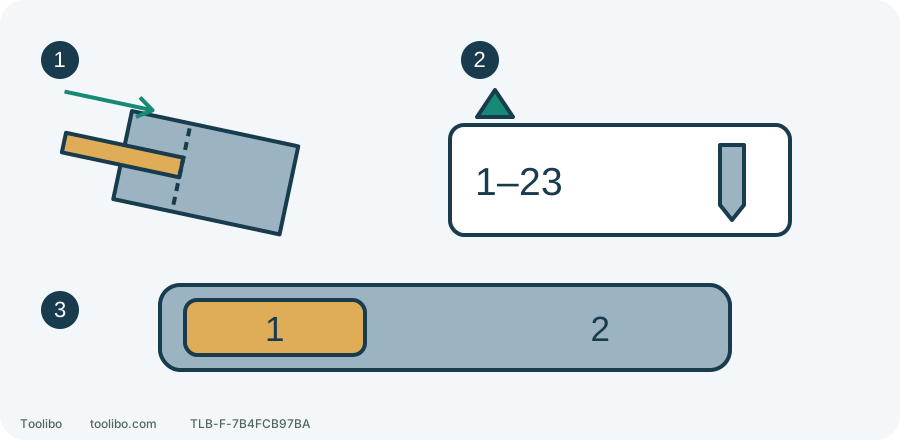
1. 直插、手动装夹
拆电池,略抬机头,按箭头手动开合。
2. 调整环选择
数字限制拧入,钻孔标记是不同任务模式。
3. 速度档位
停稳选1或2,再由扳机控制速度。
位置原理,不是尺寸图;数字范围1–23另加钻孔位,不是校准扭矩刻度。
先认清三处控制
这里使用 PBLDD01 手册 998000372、REV02 的操作说明。机身顶部是两档变速钮,夹头后面是扭矩调整环,扳机上方是正反转选择器。三者分别控制速度范围、拧入限制和旋转方向,不能互相代替。
操作说明列出的数字扭矩组为 1–23,另有钻孔位置。不要把“24 位置”的产品说法理解为 24 个数字校准扭矩档。本机没有冲击钻模式;也不能因为另一个 RYOBI 型号有锤子标记,就给它补上同样用法。
冒烟、泄漏或异常热迅速增加的电池先按危险处理,远离而不是靠近拆取。以下装配只针对稳定、可安全处理的设备。松开扳机,等完全停止,将方向选择器放在中间锁定位置,再取下电池。锁定只是减少误启动机会,不代替断电。
抬起机头,让附件直着进入夹爪
- 观察夹头上的开合箭头,手动转套筒,把开口调到略大于附件柄部。不能用扳手强拧夹爪。
- 略微抬起机头,将合适的钻头或批头直着插入,让夹爪均匀抓住应夹持的柄部。不斜插后再靠紧固把它压正。
- 沿夹头标示的锁紧方向手动转套筒,牢固夹住。不要一只手握套筒、另一只手扣扳机利用电机拧紧。
- 仍保持断电,检查附件是否明显偏斜、松动或能被拔出。重新装夹后仍不可靠,或夹爪损坏、套筒卡滞,就停止;不塞纸片、胶带或临时垫片。
开口方向看本机箭头,不凭从不同方向观察得到的“左转右转”印象。正常释放也是断电后沿松开箭头转套筒;卡死的夹头不按这段当作维修指南。
1 档和 2 档怎么选
1 档是较低速度、较高扭力需求的选择,说明书举例包括拧螺钉和金属钻孔;2 档用于适合的较快钻孔或拧入,木材钻孔是其中一个例子。孔径、钻头类型和材料也会影响负载,不能说所有木孔都必须 2 档、所有大孔都只需切 1 档就能完成。
换档前必须完全停止。断电准备时把变速钮推到明确的 1 或 2 位置;若齿轮暂未啮合,可按本机说明用手转动夹头帮助对齐,再确认选择器到位,不在电机运行中硬推。操作前先取下电池、让附件可安全处理,避免碰到锋利刃口。
左右滑动或横向滚动,查看完整表格。
| 计划工作 | 起始选择 | 看到什么要停止调整 |
|---|---|---|
| 同规格螺钉试拧 | 1 档、较低数字离合 | 开裂、槽口损坏、明显掉速或堵转,不继续加档 |
| 已确认适用的金属孔 | 1 档与合适金属钻头,实际速度按附件要求控制 | 只摩擦不切削、过热或薄板移动,先查刀具与夹持 |
| 普通木板孔 | 适合的 2 档范围、钻孔位置,接触后低速起钻 | 附件大到负载不适合、出口卡住或工件旋转,停止重新选方案 |
说明书没有在这张任务表里给出一套可套用所有附件的孔径界限,所以不能凭夹头能夹住就判定能力足够。实际钻头与本机的许可范围必须都满足,不能用额外压力弥补不匹配。
用余料调出离合档,而不是背数字
先夹紧与正式工件同材料、同厚度的非承重余料,准备同规格螺钉及所需预孔。断电时装好匹配批头,选择 1 档和较低离合档。作为起点,说明书把 1–4 列为小螺钉,5–8 为软材料,后续较高组用于更大的负载;这些不是无须试拧的保证值。
手指离开扳机装回兼容电池,确认两侧卡扣均锁牢。按本机标记选择正确的拧入方向,批头沿螺钉轴线正常就位,再轻扣扳机开始。接近目标深度就松开,别等材料压坏才反应。
- 离合提前释放,螺钉未到位:停稳拆电池,先检查预孔和批头配合;没有其他异常才小步提高数字档。重新检查装配,手指离开扳机装回并锁定电池,再试。
- 深度合适、材料与槽口完好:保留这个条件。换材料、螺钉或预孔方案,需要重新试件。
- 过深、开裂、跳槽或工具堵转:立即松开,安全断电后修正原因。不要切到钻孔位绕过离合器继续拧,也不反复扣扳机冲过阻力。
切回钻孔前,重新走一遍准备
停稳拆下电池,更换为适用钻头,并把调整环的钻孔标记对准机身固定标记。选择适合材料与附件的档位、正确转向,固定工件;木板通孔在出口贴紧牺牲垫板,仍给钻出路径留安全净空,不能把工作台当钻穿对象。
手指离开扳机装回并锁牢电池,稳握工具,让钻尖在目标位置接触后从很低速度开始。沿轴线进给,不横推扩孔;接近钻穿时准备可能的咬住反作用。卡钻或堵转立即停机,断电找原因。只有装夹、材料、孔质量和控制都正常,才继续相同工作。
涉及的型号