
控制不同,转接依据分别核对
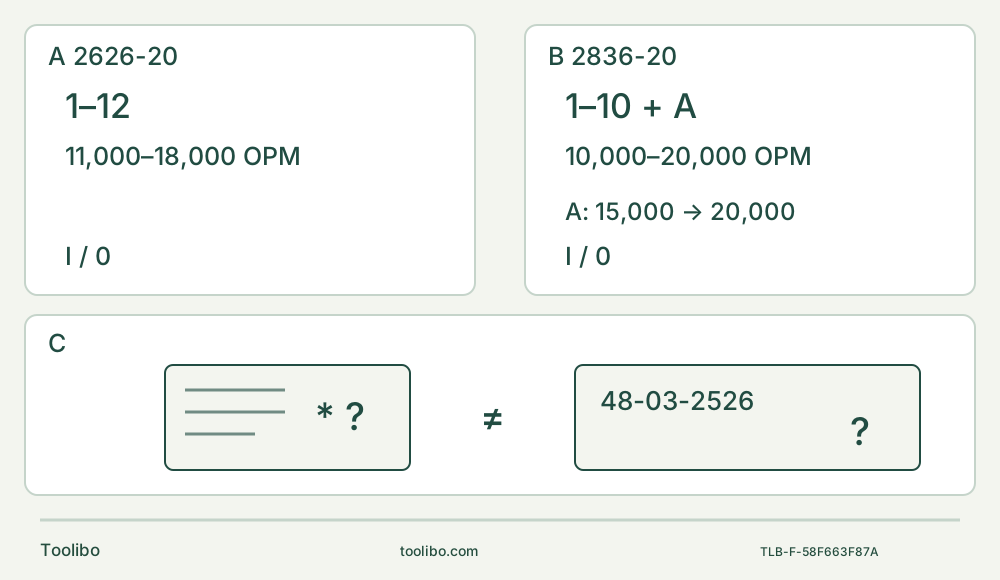
A 显示 2626-20 的 1–12 档、11,000–18,000 OPM 和 I/0。B 显示 2836-20 的 1–10 加 A、10,000–20,000 OPM,以及 A 从 15,000 到 20,000 的运动状态。C 为两个独立文档轮廓、星号和转接编号,配问号与不等号。
A · 2626 手动调速
1–12 档的有据端点为 11,000–18,000 OPM,向前 I 运转、向后 0 停止,不移植 A 档。
B · 主动选择 2836 模式
选择 1–10,或明确 A 已从 15,000 OPM 运动起步,受载后升至 20,000;它不是待机。
C · 转接证据不明就暂停
分别核对两台的图表和零件。2626 星号套件缺准确护件、螺栓或说明就暂停,不替用另一机身的转接件。
原创示意。A、B 显示手册端点和控制状态,不代表相同档号等速或性能排名。C 是证据核查,不是紧固件堆叠图:2626 星号路径需要准确套件护件、螺栓与说明;2836 的 48-03-2526 仅对应其两种图示孔型。文档符号不批准缺件套件。
先判断现有附件究竟允许什么
本文比较美国版 Milwaukee 2626-20 与 2836-20 的现有完整系统,不测试哪台切得更快。分别使用 2021 年 10 月的 2626 说明书 58-14-2622d4,以及 2020 年 6 月的 2836 说明书 58-14-0217d1,并核对实际机身与随附说明。两者都是 18 V DC M18 工具,但这不使附件紧固件或控制方式互通。
最终应形成一份简短记录:哪台机身、哪片已明确识别且受推荐的木材锯片、哪条有依据的安装路径、哪套已确认供电系统,以及哪种主动选择的控制模式能完成样件。转接套件不明,应暂停该路径,而不是借另一台的螺栓试装。
两份说明书的安装与操作内容均在印刷第 4–5 页。2626 第 4 页的整个安装孔型表必须连同星号脚注阅读。不要用网上的“通用适配”标签替代该表,也不要给未命名的轮廓擅自指定品牌或接口等级。
先分清锯片,再选机身
关闭开关、等待完全停止并拆下电池。处理已冷却的锋利附件时戴防护手套,不接近运动中的刃口。核对每片附件的真实身份、材料许可及对具体工具的推荐依据。检查钝化、裂纹、弯曲和其他损伤。受损或身份不明的附件不能用作试装样品。
2626 表中先列出四种明确标为不需要转接件的安装孔型,随后列出五种需要按图示方向安装转接件的孔型。明确匹配意味着已确认真实安装几何和推荐关系,不是孔看起来大致呈圆形。图示也不能证明所有相似外形的锯片都适合当前作业。
五个星号条目还要求使用套件随附的安装护件和附件螺栓,转接件另售。本文没有建立具体转接套件身份及其独立说明,因此这些星号路径仍须暂停。不要替用原生螺栓、增加散装垫圈、遗漏护件或靠反装试验确定方向。应先通过合格的厂家支持确认准确完整套件及说明,再重新评估该路径。
2836 说明书为其中两种图示孔型指定转接件 48-03-2526。这是针对这两种轮廓的有限说明,并不批准 2626 的全部五个星号条目。螺栓外观相似也不证明可以互换。两台机身的紧固件和依据须分别保管、分别核对。
下述切割样件只采用完好的、明确受推荐用于所选工具的木材锯片,并已确认无需转接件即可安装。两份说明书没有为本文提供通用木材锯片货号。缺少实际锯片身份或许可时,应停下补齐,而不是借用另一型号文章中的附件编号。
明确选择控制行为
2626 有 1–12 档。说明书给出 1 档为 11,000 OPM、12 档为 18,000 OPM,没有提供所有中间档位的完整速度表。这份有据系统没有 Auto-Load 档。
2836 提供覆盖 10,000–20,000 OPM 的 1–10 档,以及独立 A 档。A 从 15,000 OPM 起动,受载后升至 20,000 OPM。接触工件前就已运动,不是静止待机或安全联锁。两台相同档号不代表相同速度,较高上限也不证明表面更好或作业更快。
两台都采用保持式滑动开关:向前 I 运转,向后 0 停止。2626 安装页虽出现泛化的“锁定扳机”文字,其实际控制图和起停说明显示的是滑动开关。不要臆造扳机锁;安装和不使用时拆下电池。
短木材切割试样中,两份说明均要求较高切割速度、接触前达到全速,并以适中压力避免焦灼;没有为每种木材和锯片给出通用精确档号。本次样件主动选择有据的手动调速路径。以后选择 A 时也须理解其初始运动状态,它不能补救安装不良或工件缺乏支撑。
两个库存决策,不做平台排名
完整的原生 2626 系统。 你已有匹配的 2626、明确受推荐且与无需转接行正向匹配的木材锯片、原装正确紧固件,以及已确认可用的 M18 系统。整个切割路径和绝缘握持均可安全接近。为该样件保留现有系统是合理选择;另一台具有 A 档不意味着你缺少必要条件。若锯片或紧固件无法识别,结论就改为暂停。
混杂的旧锯片盒。 想用的锯片落在 2626 星号行,但准确安装护件、套件螺栓或说明缺失。不要装配。可选择确认完整准确套件、改用有据且受推荐的无需转接木材锯片,或放弃该路径。购买 2836 不会自动使整盒锯片可用:其两种孔型转接规则和实际附件推荐仍须独立成立。只有 2836 自身完整原生系统已确认、控制也适合任务时,才保留它作为选择。
若两台都缺少明确批准的锯片、正确紧固件、安全接近或合格供电系统,当前就两者都不选。记录缺项,不把不确定性变成通电试验。
只装配选定的无需转接路径
保持开关关闭、电池拆下。抬起快拆杆并用力向前推过定位点。翻转工具;2626 明确要求倒放在平面上。旋下附件螺栓,取下附件及任何转接件,清除螺栓、法兰和附件上的污物。对于 2626,取下的转接件也先清理再单独放置。
把已确认无需转接的附件及该机身正确原装螺栓装上。确保正确啮合,手拧牢固,再把杆压回原位。螺纹螺栓紧固和杆闭合缺一不可。这里没有数字扭矩。断电状态检查就位,不强压杆、不加垫片,也不运转观察是否晃动。正确零件仍无法固定时,停止使用并寻求合格维修。
完成可见散料样件
选择便于管理、已知未涂装的散放软质实木,画一条短直线,下方可见。检查钉子、螺钉和其他异物,排除未知或已安装材料。标出保留侧与废料。把保留部分夹在稳定平台上,支撑废料,但不能使锯缝夹闭或支撑侵入刀路。
断电检查完整摆动范围、实际切入能力、下方间隙、机身与最终电池外廓。全程保有正常绝缘握持和关闭开关的接近空间。不手持工件、不把手伸到切口下方、不扭转锯片,也不为容纳工具而移走必要支撑。实际锯片不能安全完成厚度及接近路径时,改用另一种已确认方法,不能按图片推断可达深度。
两台都要求已按真实完整说明确认可用的指定 M18 电池和获准充电器。单有 M18 标记不能建立所有配对、状态或充电流程。本文不为新电池建立充电资格,也不描述充电灯。检查实际供电系统,不使用受损或改装部件。确认 OFF、附件远离工件后,把已确认的电池滑入机身并确保锁牢。
戴符合 ANSI Z87.1 的护目用品和适当听力防护。粉尘作业还须采用合适呼吸防护,或按实际设备说明使用手册所要求的符合 OSHA 要求的除尘方案;该替代关系不取代眼部防护。旁人远离,站姿稳定。附件离开工件起动,达到全速后,以受控适中压力沿线切割,保持可靠绝缘握持,双手远离刃口和工件下方。
工件移动、锯片卡住、行为异常或间隙不足时,关闭开关、等待完全停止并拆下电池,再调查原因。不进行通电就位试验或反复重现故障。正常完成时向后滑到 0,完全停止后才放下,检查或更换附件前拆下电池。拆电池采用其释放按钮并从机身拉出。
检查预定线位和尺寸、是否完全分离、支撑是否稳定,以及有无失控撕裂或焦灼。结果不良应针对有依据的安装问题纠正或交维修,不能据此证明需要更高 OPM 型号。记录机身、准确锯片及无需转接依据、正确紧固件、供电资格、所选模式和样件结果。支持保留完整系统或同时暂停两者的是这份记录,而不是盒中旧锯片的数量。
涉及的型号