
A 是速度模式,不是关闭位置
三格分别标出 2836-20 M18 的 1–10 手动档与 A,Auto-Load 从 15,000 提高到 20,000 次/分钟,以及开关 0 不等于取下 M18 电池。
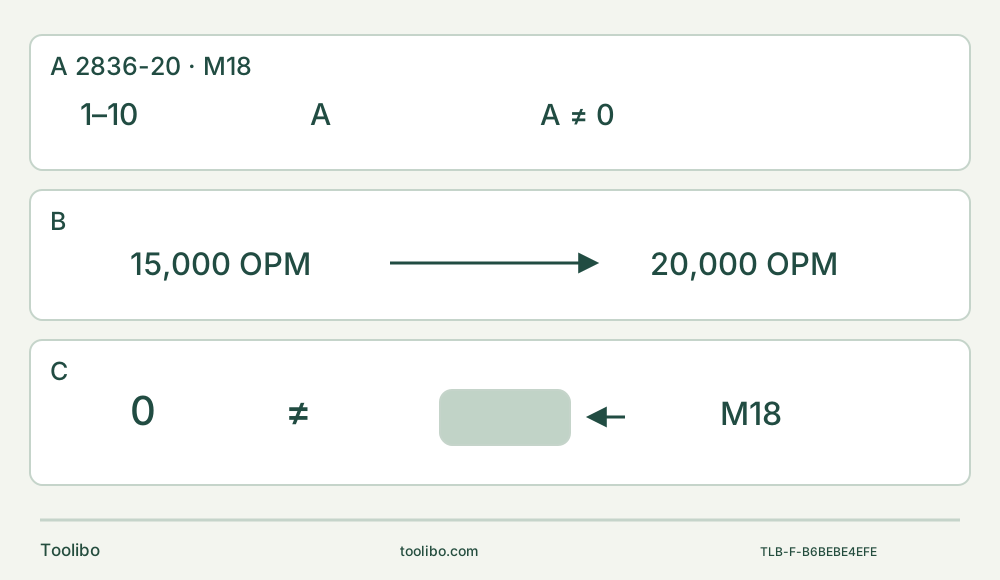
A · 主动选模式
1–10 选择手动速度,A 选择 Auto-Load;两者都不能隔离工具。
B · 预期负载后的提速
Auto-Load 先以 15,000 次/分钟运行,负载出现后提高至 20,000,不是静止待机或安全停机。
C · 调整前移除电源
开关向后退至 0,等待停稳并取下电池,之后才能操作附件螺栓或快拆杆。
恢复的原创速度与隔离简图已重新核对说明书。C 格表示关闭不等于取下电池,不是在展示安装顺序。
Auto-Load 改变的是速度,不是供电状态
美国型号 Milwaukee 2836-20 的 A 是运行模式,不是待机或安全换附件档。Auto-Load 先以每分钟 15,000 次摆动运行,施加负载后提高到 20,000 次。刀片离开木料时仍在运动。停机应把独立滑动开关向后退至 0,等待停稳,并在触碰附件前取下电池。
本指南依据现有 2836-20 精确产品页及其链接、标注 2020 年 6 月的 58-14-0217d1 操作说明书。核对实机目录编号、控制件与随附文件。套装照片或宣传中提到的兼容电池,不能证明某次购买包含哪些部件。本次结果是在夹紧、已知未处理的软质实木余料上完成一段整洁短切口,随后检查并安全存放;不是拆除、隐蔽墙体开口或续航测试。
启动前先确认已有供电系统
工具额定 18 V 直流,使用 M18 电池和充电器系统。只有实际电池明确获准、状态完好,且配套充电器已由使用者按各自完整说明正确投入使用,才可继续。实际文件应可随时查阅。系列名称或电压不是充电流程,本指南不规定充电时间、指示灯颜色或新充电器首次启用步骤。
如果无法确认实际组合、状态或充电条件,带电切割应暂缓,先做身份核对和不通电准备。工具说明书推荐的操作环境为 0–125°F,不可拿它代替电池充电温度限制。不得使用改装、漏液或损坏的电池,裸露端子应远离散落金属。
先把开关退至 0,按电池释放钮,将电池拉离工具。打开附件机构前确认电池已经完全取下。电机不动但仍装着电池,不等于换刀、调整、清洁或存放所需的电源隔离。
选用适用性明确的刀片
只使用制造商明确推荐给本工具、且适合实际木材切割的附件。首次样件应选身份明确、获准用于木材且能直接贴合该法兰的原装刀片,核对其说明和状态,不把无标识散装刀片视为等同产品。身份或适用性不清楚,就先解决再切。钝化、开裂、弯曲或其他损坏的刀片应停用,额外摩擦会导致卡刀、反冲及木材焦痕。
说明书为两种特定安装孔形状画出了 48-03-2526 转接件。这不代表所有品牌、平面开孔或杯形 Starlock 类接口都可安装。本指南限定的直接安装流程不用转接件。附件不能紧密贴合法兰时,应暂停并确认正确组合,而不是加垫圈、拧得更紧或自行叠加转接件。
免工具换刀仍然包含螺纹螺栓
取下电池并让热刀片冷却后,抬起快拆杆,用力向前推过定位点。翻转工具,旋下附件螺栓,取下旧附件。保管好螺栓;有快拆杆不代表这套机构变成了 Bosch 式压入锁定接口。
清除螺栓、内法兰与附件上的污物和碎屑。把获准刀片放在便于受控进刀的位置,使工具和手避开工件支撑。装回螺栓,用手牢固拧紧,再把快拆杆压回原位。说明书没有给出数字扭矩,不能自定一个值,也不能用额外杠杆代替正确接合。
装电池前确认附件贴合、螺栓稳固、快拆杆完全复位。任何部件无法正常就位或闭合,都应保持电池取下,拆开查明原因,通过正确服务渠道更换错误或损坏部件。不要靠带电晃动测试来验证有疑点的装配。
安排背面可见的切口
在已拆下的木料上画一条短切线,检查正反面及完整刀路,排除紧固件和其他硬物。把保留部分夹在稳定平台上,并支撑废料,避免掉落碰手或闭合切缝。刀片下方及前方要容纳完整路径,夹具避开运动附件。不能用手或身体支撑工件,也不能在切割时伸手到下面。
佩戴标明符合 ANSI Z87.1 的护目用品、听力防护和适合粉尘的呼吸防护。安排通风与适当粉尘控制;说明书要求在有粉尘的环境使用适当呼吸防护或符合 OSHA 要求的除尘方案。本配置没有确证的专用吸尘口或软管方案,因此不能凭空添加,也不能认为 LED 或较低振动能消除粉尘风险。本练习不处理未知涂层、防腐处理木材或砌体。
站姿稳定,握持面保持清洁干燥,手能够方便操作开关。握住工具的绝缘握持面,在进刀和退刀期间始终控制机身。旁人离开,衣物避开运动部件,不遮挡通风口。合适的安装角度应便利操作,而不是让人探身超过平衡范围。
有意识地选择速度模式
手动模式有 1–10 档,覆盖工具每分钟 10,000–20,000 次摆动范围。不要为每个数字编造精确速度。锯切部分要求较高速度,接触前达到运行速度,并控制压力以避免烧焦。首块样件可按实际附件说明选择合适的较高手动档,使控制流程更直观。
Auto-Load 是额外选择,不是所有用途都必须选 A。已知的 15,000 至 20,000 次/分钟响应,意味着切割负载出现后速度可能提高。日后在适合的切割中选用它时,应在停机并隔离后有意识地选 A,预先考虑提速,并在接触工件前让机器达到初始运行速度。不能把刀片压到样件上来判断电机是否已经准备运行,也不能把负载变化造成的声音变化当作自动停止。
依次完成装电池、切割和停机
确认装配、支撑和模式后,再次检查开关在 0。把已合规充电的适用 M18 电池滑入机身,直到牢固锁住。附件离开工件,手远离锐边。握住手柄,将开关向前推至 I,等待达到运行速度后开始切割。
以稳定接触和受控的适中压力沿线进刀,不强推、不在切缝里扭转,也不靠横向撬动修正偏线。如果切割慢或出现焦痕,不能只是加压;应停机隔离,检查刀片状态、材料适用性、支撑和模式。全过程支撑废料,不用空出的一只手去接。
出现异常声音、松动、卡住、工件移动或意外停机时,将开关向后退至 0,等运动结束,取下电池再检查。Auto-Load 不是故障诊断,也不是安全停机功能。不要推断说明书未给出的热重启流程,不要反复开关。按实际工具与供电系统说明查明原因,未解决的故障交给维修人员。
结束时退至 0,完全停稳后才能放下工具。取下电池,让刀片冷却,再检查成品与附件。切线和保留木料符合要求、支撑始终有效,并且没有未解释的位移或损伤,才算完成。下一次试切应通过配置或附件选择改进,而不是继续增加压力。
改变用途前,再做一次断电装配
打磨和刮削属于另一套附件配置。换用推荐底板或刮刀前先取下电池。打磨时装尺寸合适的砂纸、夹紧工件,用轻压和长距离扫动,按目标表面逐步采用合适的细砂纸。刮削时用适用刀片、较小角度和轻压,避免挖伤表面。这些用途边界不授权去除未知涂层,也不允许把金属切割片当刮刀。
结束后取下电池;涉及充电器维护时还要拔掉其电源。清理通风口,用温和肥皂水微湿布而非强溶剂清洁,保持握持面干燥。工具、电池和充电器均不能浸液或让液体进入。不得拆开机身或供电部件。说明书要求按使用情况在六个月到一年后安排服务检查;异常噪声、破损或持续不正常运行应更早处理。如果已充满的适用电池仍不能恢复正常运行,说明书允许清洁电池触点;仍有问题就送修,而不是绕过控制件。
妥善存放隔离后的系统,保护锋利附件,让电池端子远离导体。真正应掌握的是完整流程:快拆杆与螺纹螺栓、可靠装配、明确的供电组合、有意识的模式选择、受控切割及取下电池后的检查。A 只是其中一环。
涉及的型号