
PBLCS302 隔离操作核验
四格图示原有 7-1/4 英寸装配、两条切深限制、独立切深与倾角锁杆及零位,以及上护罩适配器连接吸尘设备。
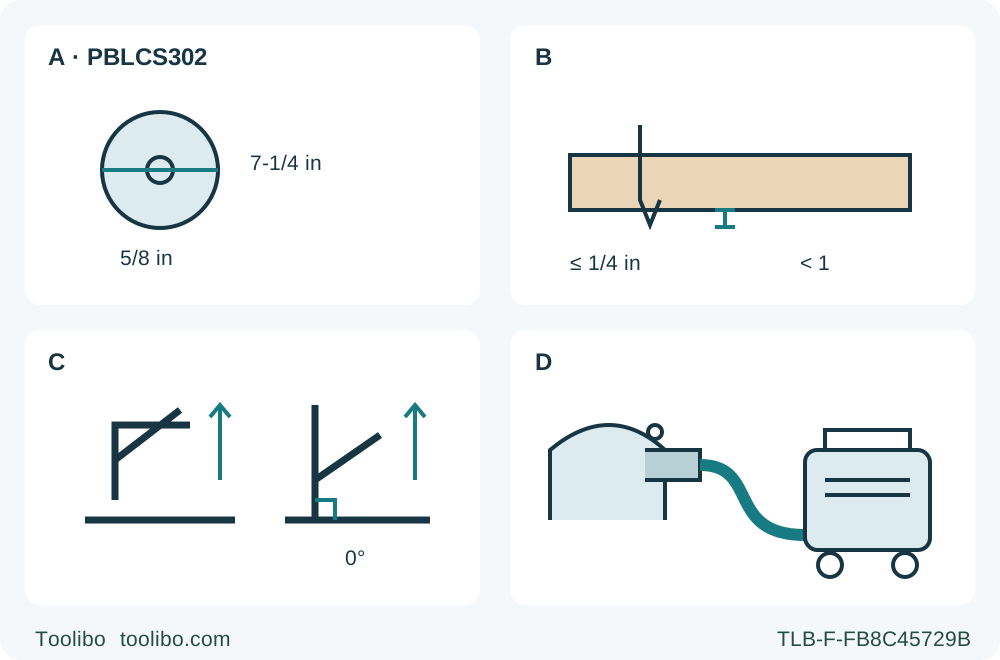
A · 原有身份
要求原有合格推荐 682142005 木工锯片及精确本机零件,不按当前零售卡片推断替换等同。
B · 两项同时满足
取下电池后确认露出不超过 1/4 英寸且少于完整一齿;数值上限不能替代齿量规则。
C · 分别锁紧
各对应锁杆向上释放,分别设置切深及零倾角,再分别向下锁紧;用同材有支承废料核验零度缺口偏移。
D · 已连接集尘
取下电池后核对已有上护罩适配器及随附螺钉,再接适用软管,检查全程净空及除尘准备。
所有设置都在取下电池后进行。A 是原有装配身份,不是换片。B 同时要求数值露出量及锯齿限制。C 向上箭头分别表示两根锁杆的释放,二者均须向下压紧锁定。D 表示已有连接除尘,不是空装适配器或通用软管性能规格。
本流程使一台已经正确装配的美版 RYOBI PBLCS302,从文档与状态检查走到有支承的干净独立木料直角横切样件验收,不启用新锯片、电池或充电器。实际铭牌和随附说明须对应当前官方 PBLCS302B 支持链返回的 999000459、11-20-24(REV:01)手册。
B 产品配置不是第二种硬件。支持记录把该配置连接至手册型号 PBLCS302,但不保证所有用户都收到相同套装内容,也不表示可以忽略实物经历来套用版本。申请服务时保留铭牌上的制造后缀。工具、控制件或随附文档不匹配时,先暂停,不能借用设置。
确认原有装配及已配套电源
必须是已正确安装、经历明确的原有推荐薄切缝木工锯片及本机垫圈、螺钉。手册附件表列出锯片 682142005,并规定 7-1/4 英寸锯片、5/8 英寸轴孔、5000 转/分空载转速;锯片额定转速至少达到工具标示的最高值。厚度必须允许外垫圈啮合主轴平面。当前相关锯片卡片不能证明其他零件号等同。
完整手册包含垫圈接触面用油及特定装配顺序。本文不拆锯,也不以通用“干装法兰”或部分紧固步骤替代它。钝化、损伤、树脂积垢、垫圈不明、缺件或装配经历不清,都须暂停,取得完整对应说明并获得合格纠正。不能仅因直径似乎正确就试切身份不明的锯片。
工具手册要求使用配套关联补充表 987000-432 中所列电池及充电器。仅采用已经正确启用、且由该补充表及实际电池、充电器完整说明支持的系统;本文不批准某个新的具体组合。宽泛 ONE+ 兼容宣传、当前零售推荐或熟悉的电池外形,不能替代实物文档核验。说明缺失或配套未解决时,本流程不能继续。
不要使用损坏或改装的工具、电池。手册还禁止使用曾掉落或遭重击的电池及充电器;没有明显裂纹不能清除该经历。应通过适当厂家或授权服务处理,不拆开、充电或试用可疑电池。拆下的电池端子按其实际说明保护,远离散放金属。
先隔离检查,再布置样切
松开扳机,等待完全停转,再按电池两侧锁扣并完整取出。处理或搬运时保持防误启动锁处于正常保护状态。调节、清洁及不用时都取下电池,不只是换片时才取下。工作灯状态和扳机松开不等于物理隔离。
检查、保养和切割时均佩戴符合 ANSI Z87.1 的侧护式护目镜。电池取下后,用下护罩回缩把手检查自由运动及立即闭合;在所有切割角度和切深,不得碰到锯片或其他部件。检查弹簧;若锯曾掉落,重新使用前还须在所有切深检查下护罩和缓冲部件。缺陷或结果不明须先纠正,不能绑住护罩或用通电样切证明迟缓护罩可用。
检查把手、底板、切深与倾角锁及开关状态。手不能伸到工件或锯片投影路线下方,自动护罩不能保护正在穿过木料的锯片下侧。本样切是普通边缘起切,不作内部下刀,也不手持护罩打开。
选择平整、干燥、未经处理、大小可控的软质实木废料及对应工件。检查节疤、钉子、其他异物、翘曲和潮湿,不切穿节疤或钉。手册允许多类木制品,但本次初始任务不扩展到成分不明材料、非木工锯片、磨料切割片、叠料或隐藏的已安装结构。
连接实际除尘路线,并同时满足两条切深限制
本流程采用已有正确安装的吸尘附件。取下电池后,核对附件方向与上护罩排尘口匹配,并由随附螺钉固定。接上实际适用的吸尘软管;手册要求使用该附件时始终接管,空装附件不是集尘系统。产品描述 1-1/4 至 1-7/8 英寸软管范围,但仍须确认实物连接牢固,吸尘设备按其说明适合实际木尘。
切割前,按吸尘设备自身说明启动并检查已合格配套的吸尘设备;只有软管连接而设备未启动,不构成有效的主动集尘。安排通风,粉尘作业使用适用面罩或防尘口罩。按照手册要求,长时间操作时佩戴听力防护。规划整段切割中软管的长度和运动,使其避开护罩、夹具和脚。不要松开一只手处理勾挂。本来源没有通用的安装后气流或真空压力门槛,不借用 Bosch 的数值。
保持电池取下,向上拉切深锁杆释放。底板平贴工件,参照上护罩切深刻度及实际支架、护罩标记关系升降锯体,再向下压锁杆固定底板。核对实际结果,不靠记忆中的杆位置判断。
两条限制必须同时满足:工件下锯片露出不超过 1/4 英寸,而且少于一个完整锯齿。数值上限不是允许露出完整一齿。对实际锯片和材料检查两项,并确认下方全程避开支承。锁不住,或锁杆尚未固定底板就碰到其他部件时暂停;手册的 E 形卡环锁杆重定位是另一项完整调节,不在此临时拆改。
零倾角时向上拉倾角锁杆,把电机壳设置到刻度零位,再向下压紧锁定。实际直角样件必须验证该设置。不方正时查完整对应纠正说明或交合格服务,不试探性转动出厂零位螺钉。本任务不用 45° 或 56°;当前产品的 45° 切深特性与规格记录、手册不一致,本文不拼接成统一斜切能力承诺。
核验参考线、支承及完整行程
直角横切使用底板 0° 导向缺口,不用 45° 缺口。锯片厚度影响真实切缝,所以先在同材废料上沿标线试切,确定需要的标线偏移量。清楚标出保留侧及废料侧。如用直导向辅助样切,按相同装配及锁定设置确定实际底板接触偏距,不能借用 P507 的测量。
底板宽度刻度也属于本型号:锯片右侧最多 1 英寸、左侧最多 4-1/2 英寸。它是参考,不替代夹持或最终尺寸测量。手册建议好面朝下;检查实际样件的崩边,而不是保证表面无损。
在切口附近把保留工件夹在稳定支承上。保留部分与废料分别支承,支承避开锯片路线,较宽底板留在有支承的保留侧。废料须自由分离,不能下垂闭缝。属于前把手的那只手不能去握木料或接落料;避免仅托两端、让长板弯曲夹锯的布置。
检查入口、中段和出口的夹具净空、连续底板支承、软管自由度和脚下平衡。在隔离状态、护罩覆盖、齿不碰料时,在路线旁或安全上方检查伸手范围;不要把突出锯齿推过未切木料演练。远端要求过度伸手或中途移动支承时先重布置;看得见切割线不代表路线已经准备好。
完成切割,同时验收成品和过程
全部隔离检查通过后,确认扳机松开、防误启动处于正常保护状态。插入已合格配套的电池,确认两侧锁扣均卡入并牢固固定。双手握主把手与前方辅助握持部,身体在锯片线一侧;任何一只手都不握工件。底板放在有支承材料上,锯片不接触木料。
从任一侧按防误启动按钮,再扣扳机。达到全速后才入料,以稳定均匀压力向前进给,保持底板平贴及计划参考关系。松开扳机时防误启动锁自行复位。不要强推减速锯片,也不要扭转工具纠正偏线。
卡滞、停转或中断时,松扳机并保持锯体不动,直到锯片完全停止,不能把转动锯片向后拉出切缝。调查前取下电池;本文不教授中断重启。正常完成后松扳机,实际完全停转后再抬锯,确认下护罩闭合并安全放下,检查测量前取下电池。
验收目标尺寸、直线度、方正和边缘质量,也检查过程:两个锁始终牢固、导向未动、支承持续、软管未干涉、废料没有夹缝。烧痕、边缘损伤、失去支承或异常工具行为,即使尺寸正确也应暂停。记录实际原有锯片、切深、零位、导向关系及电源文档依据,再重复任务。
把提示与保养当作边界,不当作复位许可
工作灯通常随扳机点亮并在释放后熄灭。手册诊断表区分常亮正常、三闪低电量、六闪施力过大、九闪过温,不应混称“电池故障”。安全停止后记录实际现象,不反复通电以复现。
表中还包括等待及重新插入等处理,以及超过九闪的独立脚注。本样切不把这些变成无条件复位许可。查阅完整对应说明、纠正原因并重新满足所有前提;持续或无法解释的异常应寻求合格帮助。本文不规定固定冷却时间、LED 颜色,也不承诺自动安全重启。
日常清理时取下电池,用干净布清除塑料件表面污物,避免溶剂。锯片化学清洗、磨刃、装配及内部维修均不在本任务内。取下电池后安全存放,完整说明与工具一同保留,不用椽架挂钩挂在身体上或悬于头顶。样切通过只核验这套具体有支承木料布置,不批准新锯片、电源组合、恢复步骤或危险材料。
涉及的型号