
一条基准边、一个靠尺接触面、一条保留切边
向上前进的概念俯视图中,左侧为基准边 A,保留侧靠尺为 B,底板至切边间距为 C,右侧余料为 D;示例尺寸为 300 mm 成品宽度减去 100 mm 已验证偏移,得到 200 mm 靠尺位置。
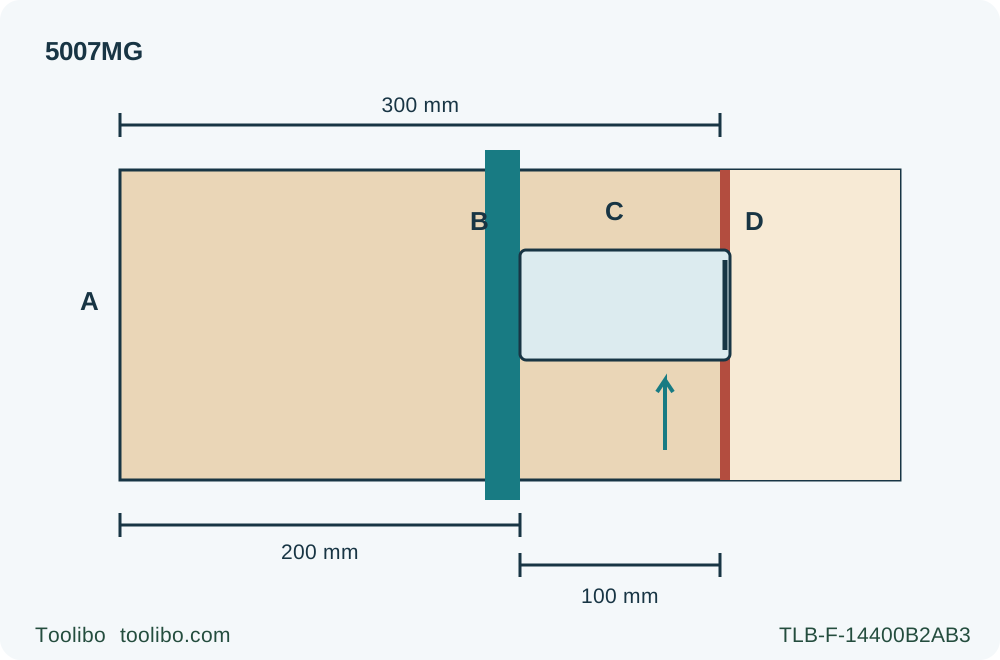
A · 基准边
使用已确认平直的边,两端从同一基准测量。
B · 靠尺接触面
定位真正接触底板的那一面,不是靠尺中心或另一面。
C · 已验证偏移
根据样切后断电测量得到间距;换片、改角或改接触侧后重新验证。
D · 余料侧锯缝
保住成品宽度边界,把去除材料留在余料侧,再用第二次样切确认。
这是断电布局,不是操作照片。向上箭头对应操作者右侧锯片,宽侧支承与靠尺留在左边。三个尺寸都只是算例:100 mm 必须来自实际测量,不能当作 5007MG 出厂偏移。200 mm 量到接触底板的靠尺面;300 mm 止于保留切边,锯缝伸入余料 D。为便于理解,图中省略夹具和支承,但仍须按正文安排。
目标:根据验证过的实际切边定位靠尺
靠尺能控制圆锯的行进方向,却不会自动让锯切落在铅笔线上。缺少的关键尺寸,是实际贴住靠尺的底板边缘,到现有锯片切出的保留侧切边之间的距离。本流程先用可弃用样料验证这个偏移,再据此把靠尺放到所需成品宽度的位置。
示例工具是符合共用说明书 884671-946 的现有美版 Makita 5007MG,已正确装配获准木工锯片,并通过正常操作前检查。Makita 要求纵切时使用平行导尺或直靠尺,并让底板宽侧位于有支承的保留木料上。下面的测量方法是在这些要求之上设计的布局练习,不是厂家公布的 5007MG 固定偏移,也不是获准轨道系统,不能替代完整说明书。
最终成果是一组记录:选用哪条导向接触边、验证过的偏移,以及验收合格的试切条。换锯片、改斜角或改用另一侧底板接触边后,旧记录必须重新验证。本流程仅用于来源明确、干燥、未经处理木材的零度板边进入切割,排除内部下切、斜角偏移和无法可靠支承的松散窄条。
测量前先定义三条边
第一条是工件上平直、可信的基准边。成品宽度从这里量到保留侧切边。粗糙、弯曲或带锥度的边,不会因为多量几次就变成合格基准。
第二条是靠尺的接触面,即选定底板边缘沿着滑动的那一面。尺寸应量到这里,而不是厚靠尺的另一侧或中心。靠尺应平直、刚性足够,高度能与底板可靠接触,又不碰电机壳体或护罩。这不意味着可以把锯直接装上不相干的导轨。
第三条是锯缝的保留侧边界。锯缝是刀齿实际去掉的材料宽度,不只是较薄的锯片基体。若要保住标定的成品宽度,被去除的带状材料应落在该边界的余料侧。用基体中心或猜测的半锯缝修正,可能让方向很直的切割仍然落在错误的一侧。
配图中的靠尺位于保留侧,底板宽侧在锯片左边,前进方向向上;锯片和余料在操作者右侧。这是断电布局的概念俯视图,不是双手正在操作的照片。
拔电后确认靠尺与支承合格
设定切深、移动夹具或靠近工具测量前,关闭开关并拔电。确认扳机回到关闭位置、原配锯片安装组合合适完好,以及下护罩自由运动并立即闭合。保持电源隔离,还须确认护罩在所有切割角度及切深下不碰锯片或其他部件。5007MG 插电后灯就亮,灯光不是隔离电源的证据。松开扳机后锯片仍会惯性转动,因此接近测量点前必须等停稳并拔下插头。
设定并锁紧零度斜角,不能把正定位选择件当作斜角锁。按实际板厚设置切深并可靠锁紧切深杆;这份说明书允许板下最多露出一个刀齿。检查真实露出量,不凭记忆中的刻度设定。
选择足够大的样料,让底板宽侧、靠尺和夹具都有空间,不需要一只手扶料。保留部分应稳定支承;较大板材还应在切线两侧附近及外边缘附近支承,避免下垂夹闭锯缝。支架和五金件不能进入锯片路径。余料应能分离,而不拖动保留板或夹住锯片。
在两端可靠夹紧靠尺,夹具不能挡底板、电机或握把。锯已断电时,检查接触边以及进入、退出两端的可用路径。预演时不要强行把护罩推过木料。锯片进入前,底板应已能贴住靠尺;切完前也要保持有效导向。如果靠尺太短,或夹具挡住任一端,应改好布置,而不是切到一半临时处理。
用可弃用样料建立偏移
先在距样料边缘足够远的位置安排试切,给首次位置误差留出余量,避免切出狭窄、无支承的条料。断电时可以对照底板与锯片位置,估算空间是否足够,但不能把尺子勉强顶着刀尖读出的数值当作最终校准。实际试切会给出真实的保留边。
在两个相隔较远的位置,最好靠近预计切线两端,标记或记录从样料基准边到靠尺接触面的距离。两处使用同一测量基准;它们也能在切割前揭示靠尺是否意外放斜。夹紧后再次测量,因为夹紧力可能移动原本放准的靠尺。
完成正常操作布置:护目、听力与适当粉尘防护,清晰的电线路线,双手前后握持,身体平衡并避开锯片延长线。底板贴平、锯片未碰木料时接电启动,等全速后进入。沿靠尺平稳推进,让选定底板边保持接触,不扭转或横向强压。靠尺只引导受控的推进,不能纠正支承不良或钝锯片。
锯片越过工件后松开扳机,等完全停稳,并确认下护罩覆盖后再放下。拔下插头。锯片运动时不得触摸新切边、余料或靠尺夹具。
在相同的两个位置,量出基准边至保留切边的距离。每处都减去先前记录的基准边至靠尺接触面距离,所得就是该锯片、零度设置和所选底板边的实际偏移。也可以在锯已移开并断电、接近路径清晰安全的情况下,直接从仍夹紧的靠尺接触面量到保留切边。两种方法都不需要绕过裸露锯片伸手。
用偏移定位,不把锯缝移到成品一侧
对于配图中靠尺位于保留侧的安排:
从基准边到靠尺接触面的位置 = 所需成品宽度 − 已验证偏移。
图中数字特意只是算例。如果要求保留宽度为 300 mm,而你实际验证的偏移恰好为 100 mm,那么靠尺接触面应放在距基准边 200 mm 的位置。这些不是 Makita 的厂家尺寸。不能因为图中用了 100 mm,就把未经测量的 5007MG 当作固定偏移 100 mm。
300 mm 成品线对应保留切边,锯缝则延伸到它之外的余料侧。已经用保留切边校准后,不要再额外减去半个锯缝,因为样切已经确定该边相对靠尺的位置。反过来,量到锯片基体中心的偏移不是同一个量,不能代入这个公式。
在下一次布局的两端标出计算所得接触面位置,对齐靠尺、夹紧并复测。靠尺本身即使很直,两端位置不同也会切出锥形板条。确认这个位置仍给保留板留下足够支承,并且电机、护罩和夹具都不干涉锯到达切线。若所需宽度太小而不适合此布局,应改用其他合格方法,不能翻换底板姿态或用手捏住窄条硬切。
第二次样切合格后,再切有价值的材料
按计算位置另做一次可弃用试切,使用相同的受控启动、推进和停机顺序。停稳并拔电后,在两个相隔位置测量成品宽度,检查切线直线度和切边方正度。验收前先确定所需配合或公差;本篇不会给手持锯承诺一个通用机加工精度。
若两处尺寸都以近似相同的数值偏离目标,重新检查偏移、选用的靠尺接触面、保留侧与余料侧理解,以及读数方法。若误差沿长度变化,则调查靠尺放斜、弯曲、夹具移动或底板失去接触。不要把这两类问题都简单处理成“公式随便加一毫米”。
即使某一点宽度看起来正确,夹具移动、护罩摩擦、烧焦、异常振动或夹锯也会使布置不合格。若夹锯,松开扳机并保持工具不动,直到锯片停稳;不能向后拉动转动中的锯片,也不能强行把它扭回靠尺。先拔电,再找出并纠正原因。问题持续时需要适当检查工具或锯片,而不是反复强推试切。
记录型号、已装锯片身份、零度设置、靠尺及其接触面、板厚、验证偏移和合格成品尺寸。把这个数值标为经过测试的布置,而非圆锯永久规格。换片、改用另一接触面、改变斜角或底板受撞击后,应重新样切。这份记录才是练习的实际成果:用可重复检查的布局代替猜偏移,同时保留支承与停机要求。
涉及的型号