
从组件到中断的四项 R8658 检查
A 为 184 mm 菱形孔锯片并排除圆形 5/8 in 孔。B 识别断电后的零度与浅切深。C 为向上预定进给的静止布局,左侧锯片、右侧保留支承与靠尺,以及前后指定握把。D 分别表示三、六、九次工具灯闪烁。
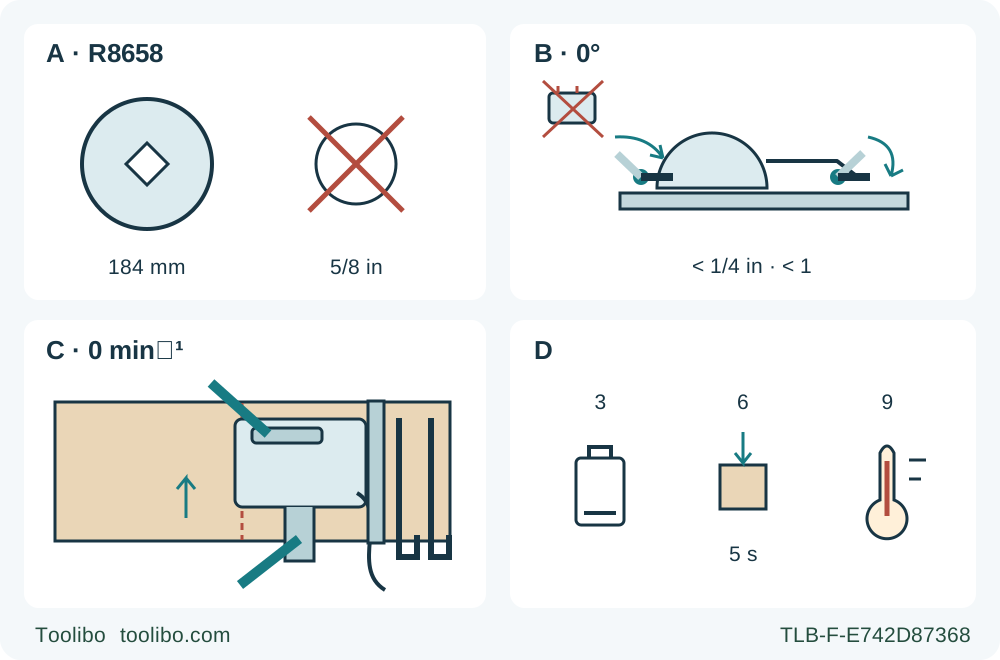
A · 原有菱形组件
匹配 184 mm 原有认可组件;明确排除普通圆形 5/8 in 孔锯片。
B · 断电后锁止设置
取下电池,锁定零度,让实际板下露出同时小于完整一个刀齿和 1/4 in。
C · 双握把支承预演
固定保留材料和靠尺,前后握把均可控制,抽吸软管不妨碍行程。
D · 区分工具信号
区分低电量、施力过大和过热;等待或复位不能替代纠正故障原因。
A 核实已有原装菱形孔组件,不是装片步骤。B 为取下电池后的控制识别:两处锁止可靠,样料下露出既小于完整一个刀齿,也小于 1/4 in。C 是隔离电源的静止俯视预演,不是运行切割;向上预定进给对应左侧锯片、右侧较宽保留支承和靠尺,身体仍避开锯片延长线。D 是独立工具状态:三次低电量、六次施力过大且须等五秒并纠正原因、九次须冷却;不是同时出现,也不是充电器灯号。
先匹配机身、文件和已有电源系统
RIDGID R8658 后柄圆锯不能仅凭熟悉的电池平台和 7-1/4 in 锯片就判定设置正确。它的菱形安装孔、独立切深与斜角锁杆、两个指定握把以及三种主要 LED 故障闪烁,才是应当逐一认识的部件。本篇把这些控制连成一次有支承、从边缘进入的方正木料样切,不是换片或充电教程。
实际 R8658 应匹配编号 999000016、日期 6-20-22、REV:02 的操作说明书。当前官方 R8658B 产品页明确列出所含 R8658 机身,并链接到零售商;其制造商文件区提供这份说明书。这建立了文件来源,却不保证每台锯随机附带相同修订。请比较自己的说明书、铭牌和实际控制件,不符就停止套用。商业编号 R8658B 不作为第二种机械机型计数。
说明书要求使用关联补充文件 988000-302 列出的电池和充电器。本流程的前提是已有经过正确启用的原厂电源组合,而且使用者能用该补充文件以及实际电池、充电器的完整说明核实配对。本篇不指定替代电池,不从另一款 RIDGID 工具推导充电步骤,也不把“所有 18V”之类概括宣传当成缺失的关联文件。没有这些记录或无法确认配对资格,须先解决,再使用锯。
核实原有菱形孔组件
检查前取下电池。文件规定锯片直径 184 mm / 7-1/4 in,空载转速 5,800 rpm。安装孔为菱形;说明书明确禁止普通圆形 5/8 in 孔锯片。因此,直径正确的圆孔锯片仍不能替代,临时转接件也不能消除不匹配。
仅在原有认可木工锯片已正确安装,且内法兰衬套、外法兰垫圈和锯片螺钉均匹配时继续。内法兰的菱形定位部必须正确嵌合锯片,安装件不能损坏。片厚和法兰的啮合也很重要;熟悉的齿数或看似居中的锯片,都不能证明整套安装正确。
若原安装不确定、被改动或需要换片,先使用完整装配说明并获得合格纠正。完整程序涉及本型号的螺纹方向、接触面润滑和法兰嵌合。本篇不把这些细节压缩成不完整换片步骤,也不套用别款锯的“法兰必须干燥”规则。不要猜扭矩,不敲打锯片强行安装,更不能给不确定的组件通电试验。
检查底板、握把、锁杆和壳体。下护罩须自由活动,在所有切割角度及切深下都不碰锯片或其他部件,并立即闭合。检查弹簧;尤其跌落后,还要检查护罩和缓冲件。护罩弯曲、迟缓或不能闭合,均须停用。不要绑住或贴住护罩。说明书另一处底板校正维修程序,不是允许贴住护罩运行或临时自行校准的依据。
准备木料、支承和集尘
本流程仅限木料,不装磨料切割轮或非木工锯片。选干燥、平直、来源明确的材料,检查整条切路是否有钉、螺钉或木节。潮湿、翘曲木料以及可能含异物的材料,不适合作为练习样料。保养章节提到磨蚀性建筑粉尘,并不扩大规定的切割用途。
工作区应稳定、明亮,使用适当护目、听力和粉尘防护,旁人远离。用夹具固定保留部分,不能以手或膝盖代替。切口附近应有支承;大板外边缘附近也应支承。布局既要防下垂,又不能在余料分离时夹住锯片。底板留在有支承的保留部分上,不要随下落余料失去支承。
本次样切使用匹配的吸尘附件和合适集尘设备。取下电池后,把附件挂接在上护罩后部排尘口,再用随附件规定的螺钉固定。说明书给出 1-1/4 in 和 1-7/8 in 软管连接规格。使用该附件时必须接吸尘软管,转接件本身不是集尘器。检查实际配合,安排软管,使它不侧拉机身、不挂住夹具、不妨碍下护罩。
标记保留尺寸、切线和余料侧。根据实际底板接触边与锯片的位置,夹好直靠尺,不能照搬别款锯的偏移。用废料试切,确认现有锯片相对 0° 缺口及靠尺实际去除材料的位置。前握把、后握把、电机壳和软管在完整行程内都要有空间。
取下电池后设切深与零度
切深锁位于护罩与后握把之间。向上提锁杆松开,底板贴平工件,升降机身,让所需刻度对准锁止机构左侧的切深指示箭头。向下压锁杆锁定,再确认位置不能滑移。
同时满足说明书的两项切深限制。安全章节要求板下小于完整一个刀齿;操作文字要求露出不超过 1/4 in,而图 6 标示小于 1/4 in。本次设置为既小于完整一个刀齿,也小于 1/4 in,并在实际板材下检查真实露出量。四分之一英寸是上限边界,不是目标值;最大切深也不是薄板的工作设置。
前部独立斜角锁杆同样向上松开、向下锁紧。设为零度并固定。工具调节范围为 0–53°,但本练习保持方正。零度切割不使用内侧 45° 导向缺口。止挡位置和大斜角能力的存在,都不能替代可靠锁止及样切验证。
若锁杆不能保持设置、在锁紧前就碰到其他部件,或布局正确而样切仍不方正,应停止。锁杆重新定位、底板对线和零度止挡校正,应依据完整匹配说明并由具备能力者处理,不能围着运行中的锯调节。本篇也不混合产品表和说明书中互相冲突的 45° 切深数字。
接电池前预演双握把行程
后握把上有扳机,另一只手握前握把。切割时双手留在指定握持处,不用任何一只手扶工件,也不伸到板下。身体避开锯片延长线,按说明书安排切口在身体右侧。较宽底板所在的一侧,不等于身体也应站在那一侧。
保持电池取下,检查接近路线、靠尺接触和退出空间。概念俯视图中,预定进给向上,锯片及切口在机身左侧,较宽的保留支承和靠尺在右侧。这来自实际操作视角,不是把维修用底板仰视图直接翻成俯视图。该图是静止预演,不是要求把转动锯片暴露着握持。
认清实际扳机:压下启动,松开停止驱动。不能从说明书的泛用措辞中虚构另一个启动锁按钮。松扳机或工作灯熄灭都不等于物理隔离。调节、清洁、附件操作和不用时须取下电池。
装入合格电池前,遵守实际电源组合说明。工具说明书禁止在低于 50°F 或高于 100°F 的环境使用、存放或充电,禁止潮湿处充电,也不应存放在室外或车内。损坏或改装电池不能使用。确认扳机松开、双手远离危险区后装入正确电池,核实两侧卡扣都可靠扣住。不强塞不合适的电池,也不绕过卡扣。
切割、停机和理解中断
底板前部放在有支承的工件上,锯片先离开进入边缘。双手握好,启动并等到全速,再进入木料。底板贴平,沿靠尺平稳向前,不强推电机,不扭动锯片追回偏离的线,也不伸手拿余料。
夹锯或需要中断时,松开扳机,把锯保持不动直到完全停稳。不能向后拉或在仍运动时提离工件。先取下电池,再纠正支承、导向对线、切深或锯片状态问题。在已有锯缝内重启,须让锯片居中且刀齿不咬住材料;夹紧原因未解决,不能重启。
工作灯闪烁是不同工具状态,不是充电器指示:
- 闪三次表示低电量。停机并按已有合格电源系统的程序处理,不强撑着切完。
- 闪六次表示施力过大,表格要求等待五秒。同时必须纠正负载或夹锯原因;仅等待不能修复布局。
- 闪九次表示过热,让工具冷却,并检查负载及环境条件。
- 超过九次时,说明书要求取下电池,数分钟后再装入。这不允许反复复位损坏或原因不明的故障。持续出现时停止并寻求维修。
正常结束仍须保持控制,松开扳机,等完全停稳后再移出或放下锯,并确认下护罩覆盖锯片。产品宣传提到电子制动,但本流程不编造固定停止时间;制动和熄灭的 LED 都不能代替观察完全停止与护罩闭合。
验收样切并留下稳定设置
取下电池后再测量保留尺寸和检查方正。查看靠尺或夹具是否移动、有无撕裂、烧痕、异常振动,以及余料是否曾闭合锯缝。若支承移动或护罩失常,即使边缘看似平直也不算通过。断电纠正后必要时再样切;持续故障须合格维修,而不是反复带载试验。
电池取下后,用干净布清除可接近的污物和粉尘。塑料件不用溶剂,也不接触石油制品或渗透油。本篇不规定化学清洗锯片的方法,也不拆内部组件。工具和合格电源系统按各自条件干燥存放,远离儿童。记录合格的材料、切深和导向设置,并把匹配说明书与电源系统文件随工具保留。
涉及的型号