
先规划端面,再核对实际斜边
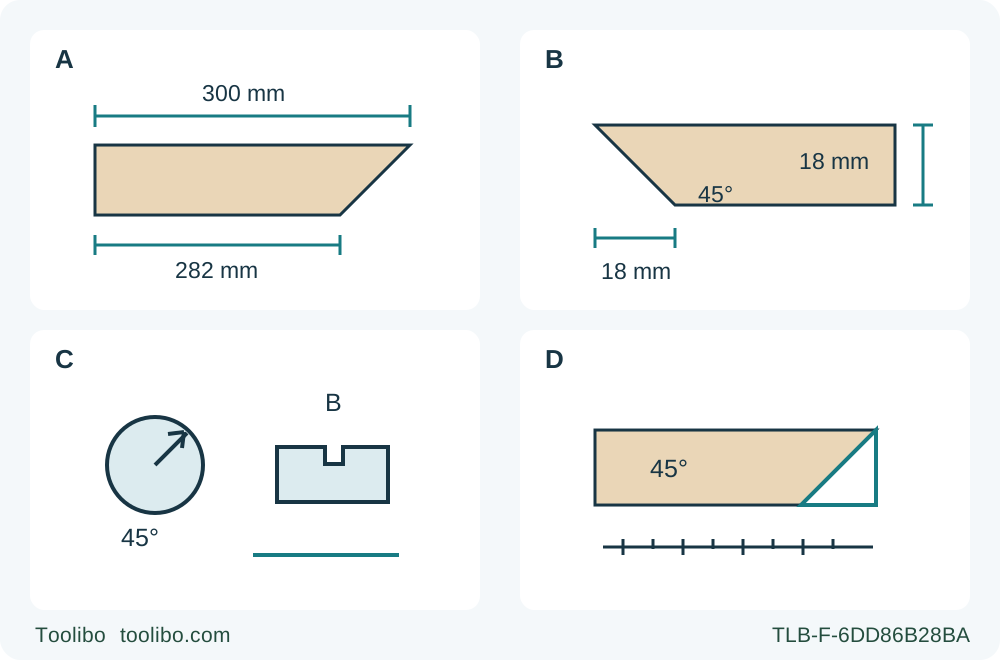
A 指定控制大面宽度;B 表示理想 18 mm 厚度在 45 度时形成 18 mm 水平差;C 区分 MG 的 45 度挡块和 B 切线参照;D 检查成品端面而非拼接接头。
A · 指定控制面
标线前确认长短尖点及完好的相对基准边。用废料建立实际板面朝向,不能牺牲保留侧底板支承。
B · 核对假设几何
理想 45 度下,18 mm 厚度产生 18 mm 水平差。假设长尖点宽 300 mm,则短尖点宽 282 mm;不要当作出厂尺寸。
C · 拔插头设置并重新标定
暂回零度,选择 45 度定位挡块,再倾斜并锁紧,核对切深和护罩净空。使用 MG 的 B 参照和新的斜切偏距试件,不沿用直角偏距。
D · 验收整条斜边
释放扳机、完全停止、护罩覆盖并拔插头后,在进入端、中段和退出端测量角度及两个板面宽度;拒绝锥度、饰面损伤或失控过程。
全部面板都是概念示意,不是运行锯具布局。A 指定由哪个板面控制尺寸。B 明确假设理想 18 mm、45 度端面:厚度等于水平斜切差,但实际板厚和角度须测量。它不规定通用直尺偏距或锯缝余量。C 只表示准确的 MG 挡块与 B 瞄准参照,须执行正文完整断电顺序。D 表示测量验收斜边,不表示认证 90 度拼角或承重接头。
45 度边缘斜切改变的不只是锯的角度。它会形成两个不同的板面宽度,改变可见切线参照,也改变板下所需净空。本项目在材质已知的独立胶合板坯料上完成一条平直、贯穿全长的斜边,然后验收角度、两面尺寸和边缘状态。它不制作搁板接头,不确定承载能力,也不保证两条分别切出的斜边必然能拼成准确转角。
工具示例为已收录的美国版 Makita 5007MG,依据 884671-946 说明书,使用已经正确安装、获认可且适合实际胶合板的木工锯片。当前制造商产品说明包含胶合板切割。铭牌、随附说明和原有组件须一致;本篇不授权装新锯片或转换孔径。这里只采用有明确依据的 45 度设置,不需要为完成本任务而解决其他产品资料的高角度差异。
标线前,先规定两个板面
锯已拔插头并移离标记区后,标明坯料两个大面和拟切斜边。指定由哪一个面决定成品宽度。不要只写“宽 300 mm”,却不说明测到斜边长尖点还是短尖点。确定完好、平直的相对基准边,以便检查两个面的宽度。
先在纸上画出目标端面。在理想 45 度斜面上,长短尖点的水平差等于实际板厚。明确作为假设示例:18 mm 厚板若长尖点宽度为 300 mm,短尖点宽度应为 282 mm,即 300 − 18 = 282。这些数字用于解释,不是切料单,也不是保证的锯具偏距。实际板厚、角度和所选保留侧决定真实结果;锯缝不能被当作另一份板厚,从上述几何关系中重复扣除。
切坯料之前,先用相近废料确认:在实际工具与保留侧布置下,哪个物理板面成为长尖点面。不要通过跨过锯片伸手、反向进给或取消宽底板支承来解决方向错误。如果目标面、斜切方向和受支承底板不能安全共存,先改计划,不能切到一半才补救。
确认板材和支承布置
使用干燥、独立、材质已知的胶合板,不含隐藏紧固件、未知涂层、严重分层或损坏基准边。核对完整原有锯片资格和材料说明。标有“木材”并不保证饰面质量可接受。样切前规定可见面和边缘破损的验收要求,代表性试件通过前,不切最终坯料。
选择宽度和长度都足以在全过程可靠夹紧、支承的坯料。本指南没有通用安全窄条宽度。较大的保留部分必须支承锯底板较宽部分。在锯片路径之外独立支承废料,同时允许它分离而不夹闭锯缝。不要把窄斜切废料困在夹具、支承和运动锯片之间。双手避开工件下方及正在形成的锐边。
倾斜锯片需要的板下净空不同于直角切割。物理断电后,核对完整预计齿路、进入与退出位置是否避开支承、导向夹具和工作台。不能直接沿用昨天的支承间距。如果切割中需要搬动、平衡板材或用空手扶料,布置尚未合格。
拔插头后按 MG 顺序设置 45 度
改变切深或斜角前,关机、拔插头并保持插头受控。该机接电后灯会亮;灯光或释放扳机都不是电源隔离。佩戴护目以及适当听力、呼吸防护用品,控制粉尘并通风。在所有切割角度和深度下,检查下护罩自由移动、立即闭合并有足够间隙。卡滞或损坏护罩意味着维修,不是正常切割中用手一直撑开。
遵循说明书的定位挡块顺序,不要在底板倾斜时硬转挡块。松开斜切手柄,暂时将底板回到零度,并锁紧手柄。转动定位挡块,使箭头指向 45 度。再次松开手柄,倾斜到所需的 45 度位置,然后牢固锁紧底板。挡块选择可调范围,不能替代锁紧手柄,也不能替代检查实际结果。
使用深度导向手柄设定切深并锁紧。说明书要求板下露出不超过一个锯齿;本项目采用更保守的小于一个完整锯齿的设置。在斜切角度下核对实际露出量和完整切透净空,不能只保留直角切割的深度设置。来源给出的 45 度最大切深为 45 mm,但能力上限并不授权不必要地深埋锯片。如果无法同时满足完整切透及规定设置,应改用另一种合格方法。
在此角度重新标定直尺
5007MG 底板前部 A 位置用于直角切割,B 位置用于 45 度切割。这些字母属于锯的瞄准图,与写在胶合板上的面标签是两回事。布置试件前先识别 B。不要沿 A 瞄准后,再靠横向扳动工具来补偿。
将刚性平直的辅助直尺夹在保留工件上,让同一底板接触边沿其行进。在相近废料上,以所选斜角标定实际直尺到锯缝的关系。已有直角偏距不能自动用于 45 度。记录板面朝向、斜角、接触边,以及形成的长短尖点位置。只有释放扳机、完全停止、护罩覆盖并拔插头后才测量。
整个试切期间保持直尺固定。检查电机外壳、倾斜组件和电线能否避开所有夹具,直尺是否妨碍下护罩。拔插头后,在预计路径旁或安全上方检查路线,锯片保持护罩覆盖、锯齿不接触材料;不要让露出的锯齿拖过未切木料。规划直到远端都能稳定立足并双手控制。如果需要移动夹具或过度探身,先重新布置工件。
完成试切,再决定是否切坯料
重新接入正确电源前,确认扳机动作正常,释放后回到关闭位置。开始时底板有支承,锯片不接触材料。双手握住后手柄和前握柄,身体在锯片线旁而非线上。启动并等待全速,再沿直线温和向前推进,保持底板平贴和均匀进给。不要抬起底板改变角度,也不要强扭锯片去追标线。
发生夹锯、工件移动或失去导向接触时,释放扳机,保持锯静止直到锯片停止。绝不抽出运动锯片,也不把它扭回切线。调查前拔插头;本项目不恢复中断或偏线切割。不能因为一小段边缘看起来光滑,就接受失败过程。
正常切完后,释放扳机,保持控制直到完全停止且下护罩覆盖,再安全放下并拔插头。使用适当角度参照检查试件实际角度,而不是只看锯上刻度。从同一合格基准边,在进入端、中段和退出端测量两个大面宽度。检查边缘平直度、饰面破损,以及保留面是否符合计划的长短尖点朝向。这些检查用于建立可重复设置,不认证结构接头。
只有试件通过,才按相同合格布置标记并支承最终坯料。转移的是已验收的直尺关系,不是根据名义 18 mm 示例猜出的偏距。重新核对夹具、切深、斜切锁紧件、护罩和完整电线路径。采用相同受控进入、向前进给和停止顺序完成最终切割。不运行中调整,也不用手接废料。
验收整条边,不只看一个漂亮角
锯保持拔插头,检查最终坯料。记录实际板厚、选定控制面、长短尖点宽度、角度和边缘质量。将全长各处测量值与切割前规定的项目要求比较。本篇不提供通用数值公差:外露装饰边和后续精密接头可能要求不同,不能仅凭设置叫“45 度”就宣布满足。
出现意外收窄、角度变化、必需可见面撕裂,或剩余材料不足以达到目标尺寸时,应拒绝或暂缓。不要计划沿锐利窄边做自由手薄削来掩盖试切失败。如果还能重新切割,必须有新的完整夹紧支承布局及足够保留材料;否则换坯料或合格方法。
小心拿取外露锐边,后续修边或装配应使用适当完整流程。拔插头后按说明清除可接近粉尘,存放或开始下一任务前,将锯恢复到已知且有依据的设置。真正有用的记录是成功板面朝向、实际斜角、标定导向关系和完整支承计划,不是通用偏距,也不是每条斜边都能与另一条吻合的承诺。
涉及的型号