
从配对接触面到完整干燥叠层
A 表示两块 280 × 350 mm 压板容纳 A4,两侧余 35 mm、两端余 26.5 mm;B 展开干燥纸板、报纸及夹植物的吸水纸;C 用低矮稳定书本加重而不用绑带;D 记录 2–4 周范围与检查,不保证完成。
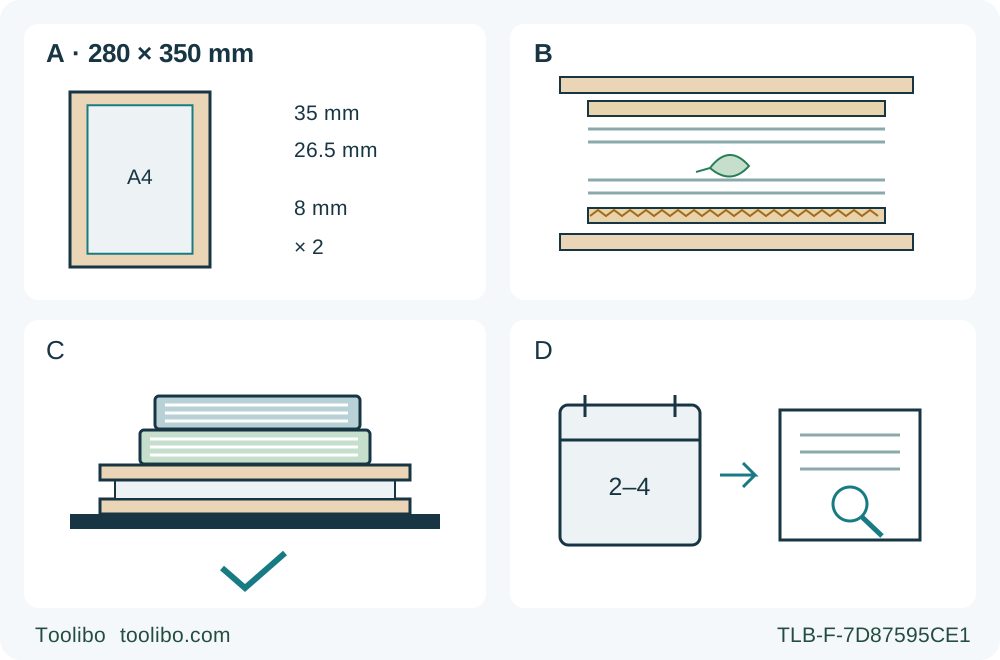
A · 验收配对
检查两块 280 × 350 mm 矩形、平整接触、光滑边缘和完整 A4 容纳;35 mm 与 26.5 mm 是算术余量,不是工具净空。
B · 保持纸层清洁干燥
按纸板、报纸、夹植物的吸水纸、报纸顺序,根据需要重复,最后加纸板和上压板。
C · 核实书本稳定性
选择低矮平整稳定的位置,书本不悬出、不滑动、不倾倒;不授权人体重量、砖块、绑带或数值负载。
D · 后续使用前观察
标注内容日期,保持温暖干燥,展示或收纳前检查;来源时间范围不是保存效果保证。
这是验收概念图,不是切割夹具或压力等级图。A 的 8 mm 是 RHS 范围内示例,实际锯片、厚度和支承仍须核实。B 表示纸层顺序及最终纸板,不按层厚比例。C 采用来源明确允许的书本替代方式,没有隐藏螺栓或绳索。D 表示在来源 2–4 周时间范围内观察,不按日期认证干燥。
本项目的结果是一对互相匹配的木压板,以及完整、清洁、干燥、用书本压重的 A4 植物压制叠层。它不是螺栓式压花器制作教程,不教钻孔,也不认证承重结构。英国皇家园艺学会 RHS 给出的木板尺寸为 280 × 350 mm、厚约 5–10 mm,并明确允许在没有螺钉和螺栓时用厚重书本压住木制压花器。这里采用这项文字说明中的替代方法,不照搬照片里的螺栓。
切割范围限定为文件匹配的美国 Makita 5007MG,原有锯片已正确安装,并已确认适合实际胶合板。制造商该型号产品页列有胶合板纵切用途,但不意味着所有涂层、板材结构或锯片都适用。材料或锯片身份不明,或薄板无法安全支承时,应取得合格预制压板或暂缓。名义 8 mm 只是 RHS 厚度范围内的一个例子,不是薄板切割许可。
本项目与制作一块矩形层板不同:两块接触面必须相互匹配、叠合平整,并能完整容纳纸层,不摇晃、不外露。切割验收与叠层验收是两道独立检查,尺量合格并不证明可以开始加重。
先确定配对尺寸与材料
实测胶合板厚度,检查两面和所有板边,选择清洁、干燥、平整、完好的材料,并核实直基准边与方正起始端。分层、钉子或其他异物、身份不明的涂层,以及必须强压才能放平的板材都不合格。最终木板须光滑且无毛刺;本文不增加打磨、化学清洗或更换锯片教程。
写明两块成品均为 280 × 350 mm。检查实际 A4 纸和纸板,不能只信包装名称。名义 210 × 297 mm 纸居中放置时,两侧各余 35 mm,两端各余 26.5 mm。这是容纳余量,不是钻孔位置、夹具净空或锯底座安全承托宽度。所有纸层和植物均须处于木板轮廓以内。
以已完成的实测直尺偏移和完整支承切割流程为前提。实际锯片、零倾角及导尺接触侧须与合格样切一致。不能借用另一把锯的偏移值,也不能编造通用底座边距。
切前计算长料、锯缝与余料
顺序是先纵切一条 280 mm 宽长条,再分别量取并横切两块 350 mm 长压板。不是把两块叠起来切。每次端切时,锯的宽侧底座留在较大且已固定的长余料上;成品部分独立支承,并可自由分离而不闭合锯缝。不要先切出小粗坯,再用手拿着修边。
仅为算术示例,假设实测板材为 400 × 1400 mm,起始端已经方正,同材料样切确认锯缝为 3 mm。纵切留下 400 − 280 − 3 = 117 mm 实体废条;第一次端切后长余料为 1400 − 350 − 3 = 1047 mm;从实际新边重新量第二块,之后余料为 1047 − 350 − 3 = 694 mm。两块成品消耗 700 + 2k,本例为 706 mm。
这些数字不是最低料长、安全悬伸或夹持认证。起始端不方正时,另需留出找方损耗并单独安排安全切割。余料还须容纳实际夹具、导尺、完整底座承托路径、握持及独立废料支承。更小的实际板材可能无法采用这套顺序,不能靠松散小件修切补救。
纵切时整条锯缝放在所需 280 mm 宽度之外的废料侧。每次端切时,整条锯缝放在所需 350 mm 成品边界之外、朝长余料的一侧。清楚标记成品边界与去料侧。第一刀之后从真实新边重新测量,不沿用忽略第一道锯缝的旧刻线。
核实实际薄板布局
看似平整的薄板也会在废条分离时弯曲、下垂或抬起。按锯说明,在切线两侧及板材外缘附近支承,同时留出完整锯片通道。检查板下方,支承、台架和夹具均不得进入锯片路径。本文不授权使用泡沫、牺牲垫板或临时拼凑的切割网格。
固定保留部分,防止位移而不使其变形。废条或成品压板须独立支承,不能掉落、扭入锯片或夹闭切缝。不要跨越分离锯缝夹紧两边,不让助手伸手接料,也不把手放到板下。端切时成品可能是较小的自由部分,但仍须稳定支承直到分离,并避免夹锯。
拔掉插头后检查入口、中段和出口的可达性、导尺接触、宽侧底座承托、夹具净空、电线走向和下护罩路径。在预定路线旁或安全上方进行布局检查,保持锯片被护罩覆盖、锯齿不接触材料;不能把断电后露出的锯片推入板材,也不能强开护罩。不得爬上工作台、跨越锯片换手或勉强伸到出口。每次端切都重新布置并检查,不能认为纵切布局自动适用。
实际薄板若无法在满足全部条件时保持稳定,就停止切割,向合格供应方取得压板或另行安排有完整依据的工艺。RHS 尺寸不能取代圆锯的夹持要求。
准备完好工具并验收样切表面
佩戴护目与听力防护,采取适合材料的呼吸防护、粉尘控制和通风措施,并核实实际铭牌供电及延长线配置。让旁人远离。拔电检查原有锯片和可见工具状态;损伤、组件不明、卡滞或开关异常须由具备能力者纠正,不进行带电故障试验。
检查下护罩自由移动、立即闭合,并在所有切割角度及切深均不碰锯片或其他部件。确认扳机动作正常并能回到 OFF,取下调整扳手。设零倾角,实际板下露齿少于完整一齿,再锁紧调整件。这是本项目在说明书“不超过一齿”范围内采用的保守设置;名义厚度或刻度不能代替实际检查。
先用安全支承的同类废料试样。正常停止并拔电后,检查两面与切边的毛刺、分层、烧痕和不可接受崩边。本项目需要清洁平整的接触面,不只是尺寸正确。原有合格组件不能达到要求时暂缓,不增加未经支持的预划线、贴胶、磨齿或表面处理方法。
先切长条,再逐块切压板
每次重新接电前确认扳机处于 OFF,调整扳手已经取下。双手握前握把和后手柄,包括其绝缘握持面,身体避开锯片直线。前底座平放在已支承的保留长料上,锯片不接触材料;扣住开关扳机并保持,达到全速后才接触。普通外边缘起切时下护罩自动动作,不手动保持开启。沿合格导尺直线均匀推进,不强推或横向转锯。
双手远离切割区域和工件下方,不接住分离的废条或压板。支承移动、导尺移位、电线挂住或锯片卡滞时,松开扳机并保持锯静止,直到锯片完全停止,再隔离电源重新评估。这里不教切缝内重启或抽出仍在转动的锯片。
正常切完后松开扳机,等完全停转并确认护罩覆盖锯片,才放下并拔电检查或改布置。先检查长条入口、中段和出口宽度及新边直度,再安排第一块压板。重新建立端切支承,切出并验收第一块 350 mm 坯料,然后从余料真实新边量第二块;只有整套夹持仍然合格才继续。
先验收配对,再搭叠层
测量两块的长宽,检查各端与基准边方正,并检查全部表面和边缘。在平面上把两块叠合,轮廓应对应,接触面不能摇晃、扭曲或留下弓形间隙。不能靠书本重量掩盖翘板。尺寸不足、毛刺或损伤时拒收,不悄悄改成较小压花器,也不把小板松散放置后再修切。
把实际 A4 纸板、纸张及计划植物摆放范围放入这对板的轮廓内,检查每层都不外伸。这一步是无负载干摆。记录哪两块组成合格配对;更换其中一块也要重新检查尺寸、表面和接触状态。
完成书本压重的干燥叠层
选择低矮、平整、稳定的位置,避免叠层被碰落,也避免儿童在加重时接近。所有非植物材料必须清洁且完全干燥。RHS 建议在干燥天气、晨露消失后采集;不能把滴水的植物封入后,只盼固定天数解决湿气。
依次放底压板、A4 瓦楞纸板、折成 A4 的报纸;植物夹在对折的 A3 吸水纸或两张 A4 吸水纸之间,上面再放报纸。按“纸板、报纸、夹植物的吸水纸、报纸”顺序重复,最上方以纸板和配对上压板结束。保持各层对齐并处于木板内;植物堆积过厚使上板摇晃时,须在加重前纠正。
采用 RHS 明确允许的厚重书本替代方式,放置时确保书本和叠层不悬出、滑动或倾倒。来源没有给出数值载荷等级,本文也不提供。不要站上或爬上压板,不增加砖块、不用绳索预紧,也不模仿照片钻孔装螺栓。书本或台面无法形成低矮稳定布局,就暂缓压制阶段,而不是继续加重。
把压花器放在温暖干燥处。RHS 给出的 2–4 周是干燥时间范围,不是对所有植物或房间的保证。标注内容与日期,保持叠层稳定,后续展示或收纳前检查实际结果;潮湿或变质不能因天数已到就算合格。完成成果是已验收的一对压板及正确搭好的书本压重叠层,后续干燥和标本处理仍须观察,不是压力设备认证或保存效果保证。
涉及的型号