
先让新端面成为零点,再修第二端
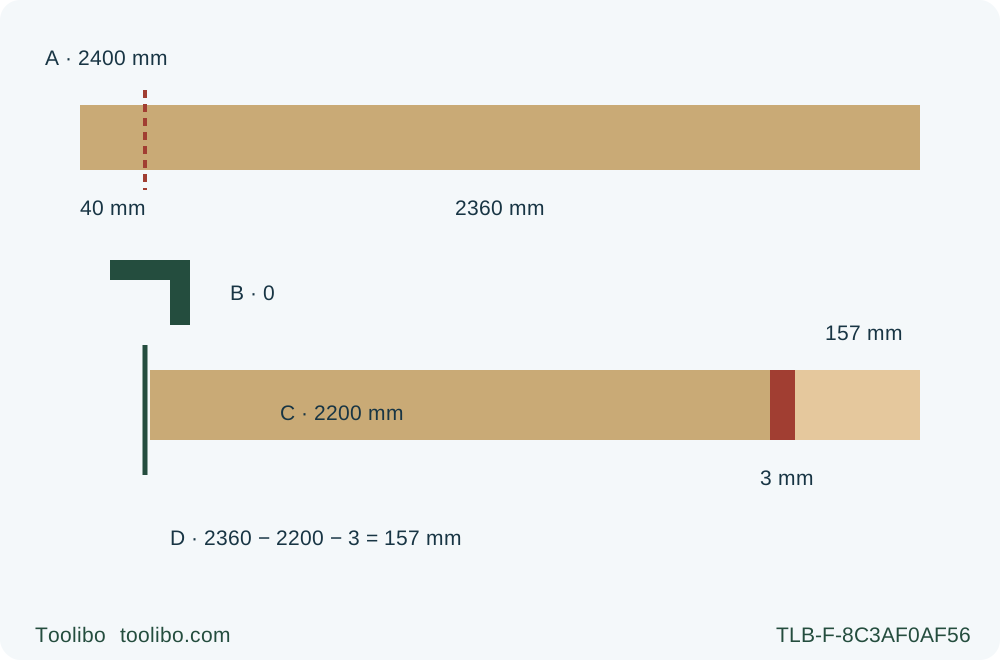
A是假设2400 mm原料,第一端40 mm余量后剩2360 mm;B把验收端面定为零;C为2200 mm保留长度、假设实测3 mm锯缝及157 mm实体废料;D核算。
A · 规划完好可用木料
假设2400 −40 =2360 mm,第一刀锯缝已经计入40 mm余量;实际损坏范围和测量决定你的第一刀。
B · 首端验收后才定零
停转、护罩闭合、拔电后,检查第一端相对所选直参考边及厚度方向的方正度;通过后才作为最终长度基准。
C · 重建第二次有支承设置
圆锯隔离并放到一旁后才调头或移动木板。底板宽侧留在有支承保留件上,复核导向接触及电线间隙,实际锯缝全部位于废料侧。
D · 验收完整成品
示例2360 −2200 −3 =157 mm不是通用废料规则。第二刀结束并隔离后,按实际项目公差核实两条长边长度及两个方正端面。
全部尺寸只是规划示例,不是出厂偏移、锯片宽度或支承限值。第一端40 mm余量已包含该刀锯缝。首端验收后假定可用长度2360 mm,另行实测3 mm锯缝时,保留2200 mm后第二端实体废料为157 mm。图不按比例,只说明基准逻辑;两次切割的支承、夹具和实际工具位置都须另行安排,每次移动前圆锯拔电。
把一块长木板两端修齐,并不是把同一刀简单重复两次。第一刀建立可靠端面;第二刀必须从新端面量起,同时重新安排支承、保留侧和工作位置。从原来的毛边量长度、让圆锯落在将脱离的废料上,或转动木板后不重新检查电线,都可能破坏成品或造成危险分离。
本项目使用已完成机主核实的美国 Makita 5007MG,匹配 884671-946 说明、实际电气铭牌及正确安装的合格木工锯片。只做已知干净木料的方正外边缘起切,不处理在位安装件、结构改造或换片,也不替代完整机主说明。交付物是一块两端方正、最终长度经过测量的木板,以及两次设置都保持支承的记录。
先确定可用木板和实际目标长度
选择能够受控搬动及支承的独立木板,沿全长检查钉子、螺钉、嵌入物、腐朽、严重裂缝、弓曲和扭曲。若状态或重量使稳定支承无法实现,就不采用它。下面尺寸不认证任何跨度、悬伸、支承间距或承重。实际支承和夹具须适合实际木板及设备;难以搬动时可以安排协助搬运,但不能让人切割时用手接废料。
指定一条足够直的长边为参考边,并标明工作面。两端都从同一参考边画方正线。若没有可靠直边,两条画得仔细的线也不会自动得到可靠矩形件;应另用合适工序备料,或换一块木板。本项目不修直长边,也不校正厚度差。
仅作假设规划例子:一块完好木板实长 2400 mm,第一端修整后留下 2360 mm 可用长度,成品目标为 2200 mm。第一端 40 mm 余量包括该端全部去除部分及锯缝,不承诺得到 40 mm 实体废料。第一刀后,2360 − 2200 = 160 mm 可供第二道锯缝及末端废料使用。如果另行实测锯缝为 3 mm,末端实体废料便是 157 mm。所有数字都是假设值,不是出厂锯缝,也不是任何损坏端头统一需要去除的长度。
核实第一刀确实位于所有损坏之外,同时仍有足够完好长度修第二端。若损坏比预想延伸更远,切割前就重算目标。不能只因木板出售时标了某个名义长度,就坚持不合实际的成品尺寸。
第一刀前就把两次支承都想清楚
圆锯拔电,给整段保留长度安排稳定支承,切割区域附近也要有支承。应防止下垂夹闭锯缝、摇晃改变切角,以及端头分离时倾翻。每个支承都必须避开木板下方预计刀路。不能把窄板只架在相距很远的两点上,就假定工具压上去中部仍保持平直。
将保留件夹在稳定平台上,不能为了夹紧而把木板压变形。5007MG 底板宽侧应位于有支承的保留板上,而不是待切掉的小段。废料不得受困而压向锯片,最后移动也不能拉偏主板。若修边废料小到无法单独支承,应确保它分离时不会破坏保留件稳定并让人员避开,不能在下面用手托着。做不到就改变设置,而不是继续。
现在也安排第二端。可能需要把木板调头、移动支承或改变工作位置,使第二刀底板宽侧仍在保留件上。所有移动只在第一刀结束、锯片完全停转、护罩闭合、圆锯拔电并安全放到一边后进行。不能为了够到另一端而倒着切、交叉双臂,或站到锯片延长线指向身体的位置。
调头后仍要看清参考边及工作面标签。调头不意味着可以把靠尺偏移直接移用到另一侧底板接触面。若改变接触侧、锯片、角度或导向方式,须先在合适废料上重新确认该设置的实际偏移。本项目使用已验证的导向关系,不使用一个通用印刷距离。
核实工具并预演第一刀
调整前实际拔掉插头。确认原有锯片及安装件正确完好,下护罩自由运动并立即闭合,且护罩在所有切割角度及切深下不碰锯片或其他部件,扳机能正常回到 OFF。故障或组件不明就停止。本机是 MG,不能套用 MGA 专属电制动;工作灯熄灭不证明隔离,锯片停止也不能替代正常护罩。
用切深调整杆按实际木料设深,本次在木料下方露齿小于完整一齿,再锁紧。把斜角设为方正并锁紧独立调整杆。木板长并不是采用最大切深的理由。保持断电检查下方,确认预计露齿在整刀中都不会碰支承或工作台。
佩戴护目、听力及适当呼吸防护,控制粉尘并保持通风。清理地面,确认起点和终点都能站稳。电线避开锯片、板角、夹具和支承,保证能够顺畅跟随。不要临时拼装影响护罩或底板支承的吸尘附件。
从参考边画出第一端方正线,标记废料侧,让锯缝位于保留边界的废料一侧。按所选底板接触侧已经实测的偏移固定适当直边。木工角尺用于画线,不是在旋转锯片旁手扶的靠尺。检查导向方正及夹具间隙,再断电预演完整路径,不要拖着齿刃穿过木料。入刀前和出刀后底板都要稳定。
切第一端,再验收它能否成为新基准
在起点保持锯片不碰木料,连接已经核实的电源,双手分别握住前握柄和后手柄,身体避开刀路线。启动并等待全速,沿导向平稳向前。不能强推电机、扭锯追线或伸手接移动废料。普通边缘起切让下护罩自动回缩和复位。
完成切割时底板仍有支承。松扳机,持续控制到锯片完全停止,护罩闭合后再放下。拆夹具、测量或改设置前拔电,不要按想象的制动秒数判断。如果夹锯或设置移位,松扳机并保持工具不动到停转,然后拔电查因。不能为了保住切线把旋转锯片往后拉。
现在用可靠角尺从已标记的参考边检查第一端,既检查板面方向方正,也检查厚度方向是否垂直。查看纤维撕裂或损坏是否妨碍可靠测量。如果不能作为基准,就隔离工具、纠正原因,再用适当且经过核实的设置建立干净端面。之后重新测量可用长度;真实端面移动后,不能仍悄悄沿用旧余量。
只有验收合格的第一端才能成为最终长度的零点,要明确标为已完成参考端。原来的毛端、方便的夹具边或支承位置都不再是长度基准。
从完成端重建第二次设置
圆锯拔电并放到一旁后,按计划调整木板和支承。重新夹紧保留部分,核实第二次分离全过程的稳定性。同一块板不代表第一套支承自动仍然有效。由新起点重新安排电线、检查所有下方间隙,并留出锯和护罩越过远侧边缘的空间。
从刚验收的第一端沿参考边量取成品长度。假设例子应从该端量 2200 mm,而不是从木板原始外端量。再从同一参考边建立第二条方正线,标明保留侧。放导向前复核长度;也可比较另一长边的长度,但不能用不规则边重新定义基准或掩盖不方正的线。
实际锯缝全部放在第二端废料侧。假设可用板长 2360 mm、实测锯缝 3 mm,则保留件 2200 mm、实体废料 157 mm:2200 + 3 + 157 = 2360。实际锯缝或可用长度不同时,废料长度会变,成品边界不能偷偷移动。不要把锯片中心放在成品线上,然后再从目标减一遍锯缝。
按正确且经过样切的接触侧偏移固定导向。再次检查切深、斜角锁、导向夹具和下护罩自由度,隔离预演全路线。若末端废料或保留件比第一刀更难控制,接电前就重新设计设置。不能因为是最后一刀,就接受别扭姿势和较差支承。
完成第二刀并验收整块木板
继续采用受控起动、双手向前进给及有支承收尾,不因第一刀成功就省略检查。完全停转、护罩闭合后拔电,再处理成品和废料。小废料应在安全时清出刀路及工作区,不能伸手进入尚在惯性转动的工具附近。
沿两条长边测成品长度,并检查两端相对指定参考边的方正度及厚度方向垂直度。按实际项目要求验收公差;本篇不虚构通用家具或框架容差。确认两端没有开裂、焦烧或严重撕裂,并检查夹具是否曾把板压弯而造成假读数。安全松夹后仍放在支承上核实状态,不把它当结构件加载试验。
记录实际初始可用长度、第一端修正量、成品长度、导向接触侧及两次设置间的变化。切短了不能靠改叫基准来补救,应留作其他合适用途而不是隐瞒误差。偏长或不方正需要重新安排有支承的修正,不是随意削一条无支承薄片。按确切说明清洁已隔离工具和工作区,再检查护罩并安全储存。最终交付是两端及长度都得到核实、两次支承都能说明的木板,不只是两个掉下来的废料头。
涉及的型号