
G 版机主流程的四项检查
A 区分 160/20 mm、9500 rpm 锯片要求与 5400 rpm 电机速度,并表示片体薄于楔、楔薄于齿宽;B 是断电与锁紧 plug-it;C 区分普通和 +FS 刻度;D 是向上行进、右侧锯片、左侧保留件与靠板的静态规划,带两个握点。
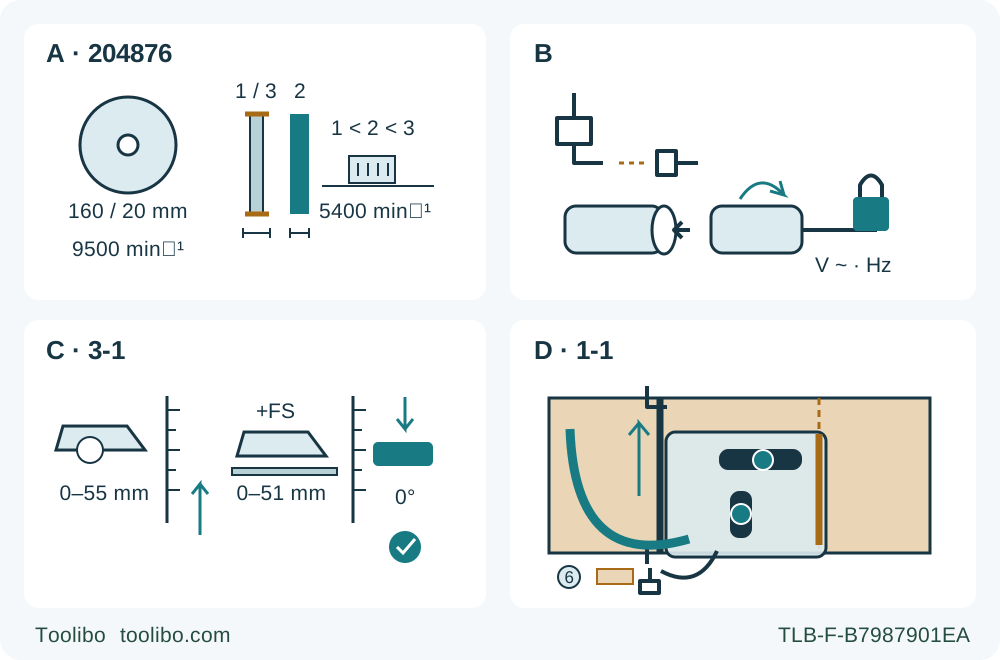
A · 确认既有匹配组件
G 版要求 160 mm/20 mm、符合 EN 847-1 的木工锯片适用 9500 rpm。保持正确片体—楔—齿宽关系,不按图换装更厚锯片。
B · 隔离后锁紧 plug-it
拆接电线前关闭工具,设置时市电保持拔出。工具端卡口必须完全关闭并锁紧。
C · 读取普通刻度
按切深调节器 3-1,使用无轨基准。实际露齿小于完整一齿,零度调节可靠锁紧。
D · 演练有支承的行程
电源断开时检查双握点、保留侧支承、导向接触及退出前后软管电线间隙。图中没有出厂导向偏移尺寸。
所有设置和 D 演练都保持断电。A 中 1 是片体、2 是导向楔、3 是齿宽,只确认适配,不是装片程序。B 分开表示市电隔离与工具端卡口完全锁紧。C 是两种刻度基准,不是导轨模式开关;本任务用普通刻度,木料下方露齿小于完整一齿。D 是静态概念图而非运行切割:向上行进、操作者右侧锯片、左侧保留底板与靠板、两个中性握点、畅通软管与后方断开的电线。速度 6 只对应所选实木。
HK 55 EBQ 具有自动摆动护罩、导向楔、可拆 plug-it 电线,以及分别用于有轨和无轨状态的深度刻度。适合机主的一项完整任务,是先让这些部件在一次有支承的木料方正切割中协调工作,再考虑更大的导轨系统。本流程以验收样件和可重复设置结束,不负责 FS 或 FSK 导轨投入使用。
确切范围是现有 HK 55 EBQ,T-Nr. 204876,匹配 2025-01-13 的 719373_G 说明书,以及声明中的序列号范围 40000000–49999999。应核对实物身份,并读完随附操作和安全说明。这是以 G 版为依据的机主流程,不移用 E 版规格,也不声称索引到的说明书是每位机主的最新随附版本。供电电压与频率以实际铭牌为准,不能将北美供电规格移用于欧洲或英国机身。
先确认已经安装好的木工组件
使用已经正确安装、完好且获准的原装木工锯片与配套夹紧件。G 版要求直径 160 mm、安装孔 20 mm、符合 EN 847-1,且锯片适用转速达到 9500 rpm。不能拿电机的 2000–5400 rpm 空载范围替代这项锯片要求。只标到电机最高转速的锯片,不因本文而获得认可。
该文件推荐 1.8 mm 切宽和 1.2 mm 片体厚度;片体允许范围为 1.1–1.25 mm,最大切宽 2.2 mm 时导向楔功能受限。这些数字不意味着只要孔径合适就能随意选片。要使导向楔正常发挥作用,片体必须比楔薄,齿宽必须比楔厚。本流程保留原装正确匹配组件,不选择更厚的替代片。
导向楔弯曲必须停用,即使轻微问题也可能减慢护罩闭合。不能凭目测掰直,也不能为了完成切割把它拆掉。检查锯片损坏、夹紧状态不明、外壳裂纹或应力发白,以及换片杆异常。存在疑点时,先按完整匹配说明并通过适当维修解决,再使用。本文不提供部分拆片、法兰装配或扭矩步骤。
检查和设置期间保持断电。分清换片杆、摆动护罩回缩杆和独立的下刀功能杆。认识位置并不授权在普通切割中操作维修或下刀机构。本次边缘进入任务由护罩自动工作,不把它绑住或保持打开。
隔离工具,并正确锁紧 plug-it 接头
实际获准的随附 plug-it 电线应完好,接头正常,电源符合铭牌。连接或拆开电线前先关闭工具。市电插头拔出时,按图 2 连接工具端,并将卡口接头完全关闭、锁紧。说明书警告,未完全锁紧的连接会发热并造成烫伤。仅把接头推入,不等于完成检查。
设置和静态全行程演练完成前,保持市电插头断开。松开的扳机、防误启动机构或电子停机都不能替代作业前拔电。不能改装不匹配的电线、修补损坏接头,或从示意图推断地区插头形式。
EBQ 配有电子制动,文件描述约两秒停止锯片。这不是拿起锯或触碰工件的计时器,仍须确认实际停转和护罩覆盖。共用说明书封面有 EQ 名称,也不意味着 EBQ 的制动声明可以移用于 EQ。
电流限制会在过载时降低速度,负载移除后电机恢复;温度保护可降低功率,冷却后自动恢复完整性能。断电后的重启保护是另一种功能。它们都不是物理隔离。样切期间若保护介入,应停机、断电,并按完整说明解决原因,不能反复扣动扳机尝试恢复。
用无轨刻度设置零度切割
将断电工具的底板放在平整表面。松开角度旋钮,调到零度,再牢固锁紧。检查指示位置,并避免接触锋利齿尖,用合适角尺靠片体核实预期方正关系。检查失败应按完整说明处理;出厂端点调节属于售后程序,不在这里猜测螺钉调整方法。
按下切深调节器,通过主把手抬高或降低锯。图 3 显示控制件和分列刻度。本次使用普通无轨基准。+FS 是使用导轨时的另一套深度基准,不是开启导轨模式的选择开关。不能读导轨刻度后再自行加一个猜测补偿量。
按照实际木料厚度调深,使工件下方露出的齿高小于完整一齿,并确认设置牢固。无轨最大 55 mm 是能力上限,不是所有板材的默认深度。材料厚度变化后需要重新检查。本篇不使用有轨最大值,也不教斜切。
仍保持拔电,只用回缩杆检查摆动护罩。它在所有切割角度及切深下应自由运动,不碰锯片或其他部件,松开后能及时自行闭合。手指避开锋利边缘和回弹路径。闭合迟缓、受阻或不完整,均应停止使用,直到正确解决。
按实际导向接触面安排样件支承
选择干燥、完好、未经处理、没有隐藏紧固件或未知涂层的实木。使用尺寸便于控制、能夹在稳定平台上的工件,不能手持或放在腿上。支承保留件与余料,使锯缝不闭合、余料不横向拉扯切口,底板在分离时不失去支承。大板应在切线两侧附近和板边附近支承,同时所有支承都避开实际锯路。
进行导向纵切时,牢固夹紧直靠板,并核实它与实际底板的接触。说明书要求使用纵切靠尺或直边导向,本次采用后者,不使用未经核实的导轨附件。先标出成品尺寸和废料侧,再用现有锯片在边角料上确定底板接触边到锯缝的偏移。不要复制别的锯或图中的距离。
无轨切线标记中,图 7 的 7-1 对应零度,7-2 对应 45 度。本次用零度标记辅助瞄准,再用样件确认真实锯缝。刻线不保证所有锯片都在铅笔线同一侧切割。本文不以斜切或导轨校准为成果。
安排抽吸、防护和畅通行程
说明书要求抽吸和适当粉尘防护。本流程连接适合所选木粉尘的 Festool 移动式集尘器与防静电软管。文件列出的软管尺寸是 27/32 mm 或 36 mm,并推荐 36 mm 以降低堵塞风险。27 mm 接头插入弯接头内,36 mm 接头套在弯接头外。应核实实物牢固配合,不强装无关接头。
说明书也介绍集尘袋,但不能因此把集尘袋视为所有材料和环境下都等效于集尘器。本样切明确使用已连接的集尘器,也不移用其他 Bosch 型号的抽吸性能阈值。整个切割过程中,软管应避开护罩、工件支承、夹具和地面障碍。
佩戴护目、听力和适当呼吸防护,并提供适当通风。所选实木按材料表将速度轮设为 6。这不授权切割需要不同锯片、粉尘控制或其他措施的铝、塑料或矿物材料。
保持断电,演练完整行程,确认两个原装把手都可握持且底板持续有支承。检查入刀、导向接触、退出、电线余量和软管移动。夹具不能挡住工具,也不应需要一只手接余料或解救挂住的电线。通电前纠正布置。
完成边缘进入切割并验收
全部检查通过后,在开关松开的状态下接入正确电源。把底板前部放在工件上,锯片先离开材料。双手握住两个把手,身体位于锯片线侧方,保持稳定站姿。向上滑动防误启动机构,再按下开关;让锯运转起来后才向材料进给。
只向前推进,底板保持平贴、导向接触受控。按木料调整进给,不强推、扭锯或向自己拉锯。没有软启动、不能调速、冒烟或出现焦味时,应停止使用;说明书将其列为可能电子故障,不能当成正常状况继续工作。
正常完成时保持控制,松开开关并等到完全停转。确认自动护罩覆盖锯片后才放下。若发生夹锯或中断,应松开开关,让锯在工件中保持不动直到停止,不能把转动锯片向后拉出锯缝。断电并查明原因。本指南不提供中断切口重启或内部下刀步骤。
测量或改变设置前拔电。在多点检查保留尺寸、直线度、方正度、边缘质量,以及烧痕或导向件移动迹象。还要评价过程:护罩行程、分离时支承、电线软管间隙和保护介入情况。尺寸合格不能掩盖夹锯或支承移动。
隔离后纠正缺陷,再用适当样件复验,之后才加工正式材料。按完整维护说明保持散热口和护罩区域清洁;不能打开保护盖或电机外壳图方便。验收成果是理解 G 版控制方式、能够稳定重复的无轨方正切割设置,不是新安装锯片或新投入使用的导轨系统。
涉及的型号