
原有组件、隔离设置与实际停止顺序
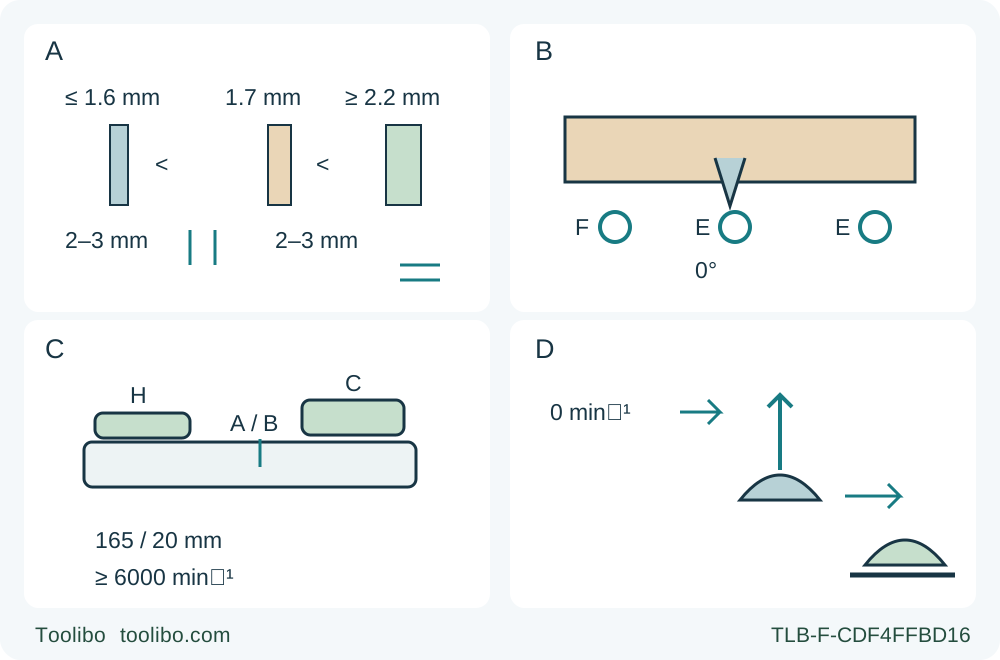
A 比较基体最多 1.6 mm、分料刀 1.7 mm、切宽至少 2.2 mm 和两处独立 2–3 mm 间隙;B 表示部分露齿及 F 切深、两处 E 倾角锁;C 识别 A/B 控制和前 H、主 C 握把;D 把实际停转放在抬起及覆盖放下之前。
A · 核实完整原有组件
核实锯片额定至少 6000 rpm 且高于工具速度、正确 165/20 mm 身份、基体与分料刀及切宽关系,以及两处 2–3 mm 间隙;未知就暂缓交合格者纠正。
B · 检查实际深度和两处锁
拔电后用两处 E 旋钮设零倾角,锁紧 F 并检查实际半齿;不能从约 3 mm 提示推导通用设置。
C · 认清匹配控制
按完整随附说明认清前 H、主 C 握把及 A/B 启动件,不编造联锁顺序或移用导轨 U 操作。
D · 停转后再抬起
松开扳机并等完全停止后才正常抬起;确认弹簧护罩覆盖后放下,拔电检查,不假定制动秒数。
这是不按比例的资格图,不是装片或运行姿势。A 包括两处原有分料刀间隙,不教调整。B 要求实际半齿,不采用通用 3 mm 设置。C 仅识别匹配控制,不编造松开再按 A 的时序。D 适用于正常切完:松开、实际停转、抬起并由弹簧护罩回位、覆盖后放下并拔电验收。夹锯或中断则保持静止直到停转,不提供恢复教程。 C 仅按概念归组标识,间距不代表实物控制位置。
这是加拿大 DWS520 Type 3 已有机主流程,适用说明书为 N394705、标注 MAR14。当前加拿大 DWS520K 产品页明确包含 DWS520 主机,并链接这份 Type 3 手册。套装后缀不能证明你手中箱子的内容,同页 Type 1 下载也不能混作依据。使用本文前须核实实际型号、类型、铭牌、控制件及完整随附说明。
完成任务是在已知独立实木上进行一次普通零倾角、从外边缘进入的横切,然后验收尺寸与表面。手册图 9 明确画出不带导轨的这种横切。它不是板内潜入切割;潜入切割“始终使用导轨”的独立要求继续有效。本文不教导轨调试、防崩边条初切、装片、调整分料刀或恢复被困工具。
把原有锯片和分料刀作为一套核实
只保留已经正确安装且合格的原有木工组件。说明书要求 165 mm 锯片、20 mm 孔,额定速度至少 6000 rpm;附件额定速度还须高于实际工具速度。配套分料刀厚 1.7 mm,对应锯片基体不厚于 1.6 mm、切缝宽至少 2.2 mm,从而基体薄于分料刀、切宽大于分料刀。
图 3 在分料刀周围给出两处不同的 2–3 mm 间隙。这是原有组件资格条件,不是让人露出锯片后凭眼调螺钉的教程。分料刀必须笔直、对齐正确,并与原有组件正常配合。锯片身份不明、缺少适用依据、安装件错误或松动、损坏或间隙不确定,都应暂缓,由具备能力者依完整说明纠正。不能只凭直径认定兼容,也不能换一片“转一下看看”。
每次使用前目视检查硬质合金锯片。钝化、损伤、影响切割的积污、工具异常卡滞或错位,须在切割前解决。本文不复述说明书的化学清洗建议、磨齿或维修步骤,也不把当前产品页所列随附 48 齿片推定到身份未知的旧锯片上。
选择已知、清洁、没有钉子及其他异物的实木。手册明确禁止切 Corian 等实体面材台面,因为积料会阻碍潜入回位,留下外露锯片;还禁止金属、砌体、玻璃、水泥板、瓷砖及塑料。木料样切不授权这些材料或隐藏墙体切割。
核实供电、粉尘与个人防护
实际电源必须符合锯的铭牌。加拿大产品页列 120 V、12 A,但不是电压转换说明,也不代表所有地区的 DWS520。检查电线、插头及延长线;按实际电压、铭牌电流和总长度使用完整线规表,不能按外观选线或编造通用延长距离。供电不明或损坏时暂缓,不进行电气排故。
使用符合 ANSI Z87.1 或 CAN/CSA Z94.3 的护目装备、符合 ANSI S12.6(S3.19)的听力防护,以及适合实际粉尘暴露的合格呼吸防护,并保持通风。让旁人远离,安排稳定站位和无障碍路线,衣物、头发和松散物远离运动部件。
说明书要求圆锯始终接上按相关粉尘排放规定设计的吸尘装置。须用实际吸尘器和连接系统说明核实适用性,并在切割前按其说明运行。接着软管却未开机或吸尘器不适用,不算完成粉尘控制。产品宣传的通用 1-1/4 英寸接口及 90% 收集不是保证,也不授权临时拼接转接头。粉尘不能朝人排放,排气开口不能插入异物。手册要求排气嘴处于朝前或关闭位置,以免飞散锯屑;须同时核实实物说明中的这个状态与必需的有效抽吸,不自行编造排气嘴或转接头换向步骤。
电线和软管在整个操作中均须避开切割区、导尺、夹具及运动锯头;若移动时会把锯拉偏或影响可达性,应在启动前改变布置。
检查护罩并认清实际控制件
关闭开关、等待完全停转并拔电后,才检查、设置或调整。检查护罩系统自由移动并立即包住锯片,回位弹簧正常,在所有切割角度及切深都不碰锯片或其他部件。工具跌落后尤其要检查护罩是否变形。护罩卡滞、迟缓或不回位须维修,不能绑住、夹住开启,也不能通电重现故障。
认清主手柄 C、前手柄 H、潜入扳机 A 和开关 B。一般开关章节说明用 A 与 B 启动;切割章节另行描述开机后通过 A 下压。本文不为调和两段说明而编造“松开再按”的动作。实际匹配控制件必须在完整说明下熟悉且正常,锯片保持脱离材料,达到全速后才受控下压进入外边缘切割。实物操作顺序不清楚时,暂停并取得合格指导,不能强推、绕过或试探联锁。
开关没有锁定连续运行功能,不得绑住。接电前取下调整钥匙并确认开关处于 OFF。装片锁按钮 L 和锁杆 M 不是普通进给控制件。防反弹旋钮 U 的动作属于独立导轨/潜入章节;不能把那些释放及锁定步骤移植到不带轨横切,也不能从产品宣传推断离轨保护。
设零倾角并核实实际露齿
拔电后松开倾角旋钮 E,按倾角刻度 X 将底座 D 设到零,再锁紧两处旋钮。不能只拧紧看得见的前旋钮而忘记后旋钮。本文不教可用的大角度设置。
通过切深旋钮 F 和指针设深度,再锁紧。检查板下实际露齿,不能只读刻度。一般安全段要求少于完整一齿,后面的解释建议只露半齿;本任务采用实际半齿条件,同时确认能够切穿。另处“约 3 mm”提示不是通用深度,不能覆盖实际锯片露齿限制。
手册列不带轨 59 mm、带轨 55 mm,而当前产品页带轨为 54 mm。这里保留差异,不把数字拼成新规格,也不把带轨刻度解释转给离轨操作。选择明显能满足实际切深及支承的小型样件,不做极限容量任务;不能满足就暂缓。
调速轮 S 的文件范围为 1750–4200/min,表中实木档位为 3–5。断电时依实际合格木料和匹配说明确定档位,不表示最高档对所有木料最好,也不借其他材料表格扩展加工用途。
建立完整外边缘横切布局
按手册要求把外观重要的好面朝下;这不保证两面均无崩边。从已核实基准边标出方正切线,识别保留侧,并把完整实测锯缝放在成品尺寸之外的废料侧。若采用合适直尺导向,实际底座接触侧偏移须已用同类样料确认。导向标记不是通用锯片中心线或锯缝测量值。
把独立木料固定在稳定平台上,在切口附近及外缘附近分别支承保留件和废料,避免下垂、掉落或闭缝,同时留下完整锯片通道。宽侧底座留在已支承的保留部分上。手册横切布局要求切口位于左侧,错误图则展示不能把手放在锯下支承木料;不能把错误图当运行姿势。
废料独立支承,不能夹成闭合锯缝;不伸手接料、不用手拿短料,也不靠助手在锯片附近托住。检查工件下方支承及夹具。底座必然失去承托、小件不稳或夹具净空不足时暂缓;本文不授权泡沫或未核实垫材。
拔电后在切线旁或安全上方检查完整路线,保持护罩覆盖且锯齿不接触。确认前底座承托、双握把、下压净空、导尺和夹具、线管走向、站位及远端分离。这不是断电强推切割,也不是带电试验保护功能。身体位于锯片任一侧,不在其直线上。
完成样切并验收
只有布局、原有组件、护罩、开关、设置及已运行抽吸全部合格,才重新接电。双手握前手柄和主手柄的绝缘握持面。前底座平放在已支承保留木料上,锯片不碰材料;依上文匹配的一般 A/B 启动操作,达到全速后受控下压并从外边缘向前进给。均匀向前推进,不强推、扭转或向后拉。
手远离切割区及工件下方。切线开始偏移时不能横向扳回。夹锯、停转、材料移动或需要中断时,松开开关并保持锯静止,直到完全停转。拔电后按有依据的流程调查;本文不教被困工具的抽出或重启顺序。
正常切完时松开扳机,先让锯片完全停止,再把锯从工件上抬起;抬起时弹簧护罩包住锯片。确认覆盖后才放下,再拔电验收。这明确不是另一种潜入锯的转动抬起结束规则,也不能用宣传制动时间代替实际停转。
量两边成品尺寸,核实与基准的方正关系,并检查表面和切边的崩裂、烧痕或损伤。记录获得合格样件的木料、实际深度、档位、导向接触及抽吸支承安排。锥形或受损结果不能靠强行再走同一锯缝修好;不合格时另行规划纠正或交由合格维修。完成成果是这套确切原有系统下有记录且已验收的独立实木样件,不是导轨兼容、安全免疫或其他材料许可。
涉及的型号