
四项型号特有设置区别
A 是切深杆顺时针松开、逆时针锁紧及半齿露出;B 是方向相反的斜角杆;C 降低底板、装牢抽吸口、恢复锁紧切深;D 将锯缝安排在标记右侧废料中。
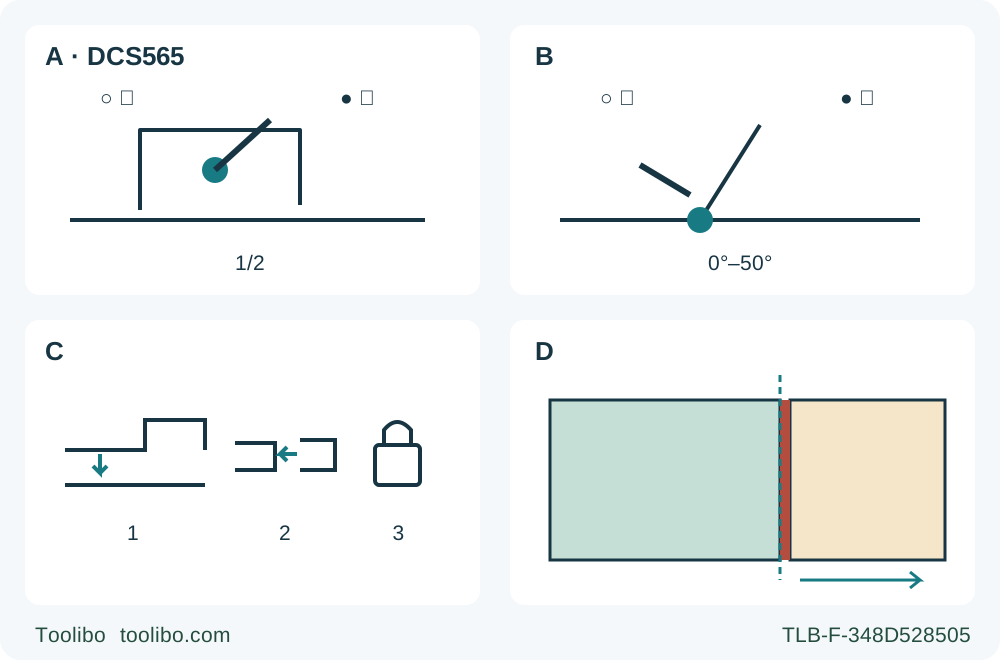
A · 设置并锁紧切深
顺时针松开后杆 4,按实际材料设约半齿露出,再逆时针锁紧,确认设置不移动。
B · 设置并锁紧零度
逆时针松开前杆 10,设零度后顺时针锁紧;不能移用切深杆方向。
C · 完成抽吸口安装
电池拆下,完全松开切深、底板最低,将接口 22 推到机身直到卡锁发出咔嗒声。使用前恢复并锁紧实际切深。
D · 让锯缝进入废料
标记对齐锯片左侧内缘;用实际组件样切,核实锯缝落在其右侧废料中。
所有设置面板均以电池已拆下为前提。空心圆表示松开,实心圆表示锁紧,A 与 B 的方向有意相反。A 的半齿是工件下方实际露出量,仍须小于完整一齿。B 表示机构范围,本流程只用零度。C 的编号分别是底板最低、抽吸口卡锁啮合、恢复并锁紧最终深度,不是运行序列。D 只表示锯缝分配:箭头指向废料,不是进给方向,也不表示锯片在机身哪一侧。
DCS565 的后方切深杆、前方斜角杆和卡入式抽吸口是不同机构,不能把锁紧方向混用。安装抽吸口还会暂时改变底板位置。本流程把这些细节组织成一次有支承、有抽吸的零度木料样切,再验收板件和过程,之后才重复加工。
范围是匹配 Type 1 制造商文件 N862094、日期 07/20 的北美 DCS565,保留已经正确安装的原装获准锯片,并使用已经投入使用的原厂 DCB205 电池与 DCB107 充电器系统。共用说明书还包括 DCS566,但本文使用 DCS565 明确标出的部件、工作灯与挂钩。应核对实物标签和完整随附说明。本文是确切文件范围内的机主指南,不声称 2020 说明书为最新版本,也不承诺当前包装含有这组电源部件。
先明确身份、材料和电源边界
说明书称系统为 20V MAX,脚注区分了 18 V 标称电压。这不授权安装电压标签类似的通用电池。背页兼容表明确列出 DCB205 和 DCB107。本任务要求实际两者已经按完整系统说明核实并投入使用,电池已就绪且充满,以便样切。缺少匹配充电说明或配对不确定时,应先解决,本文不负责充电器首次投入使用或灯义教学。
不使用损坏、改装、开裂、漏液或严重受撞的电池与工具。拆下的电池端子远离金属物,工具和电池避开潮湿与高温。说明书禁止在温度可能达到或超过 104 °F/40 °C 的地点使用或存放。电量显示只能估计剩余电量,不能证明工具正常或组件安全。
选择干燥、完好、没有隐藏紧固件或未知涂层的木料,下面也没有隐藏设施。用途段和锯片警告明确排除金属、塑料、混凝土、砌体和纤维水泥。锯片表中的乙烯基挂板条目不能覆盖这些禁止要求。本流程只切木料,不使用磨片,不做内部开口、头顶作业或安装板材的盲切。
确认既有锯片和自动护罩
检查、调节、附件操作或清洁前关闭工具并拆下电池。整个设置阶段电池与锯分离。防误启动按钮是启动控制,不是物理隔离。
说明书要求 6-1/2 in/165 mm 锯片,安装孔的尺寸和形状必须适合实际主轴,锯片最高推荐转速应不低于锯的转速。本文不从其他 DCS 机身移用孔径或转速数值。应核对实际原装锯片、机器标识、旋向箭头和匹配说明。标识无法核实、垫片组合不确定或出现损坏迹象时,应停止,而不是猜测。
保留正确安装的原装锯片及夹紧组件。说明书写明夹紧螺钉为左旋螺纹,但认识这点不等于掌握完整换片程序。本样切不松动它,不向护罩或夹紧垫片区域加油,也不猜测扭矩。说明书明确要求该区域不得润滑。需要换片或纠正夹紧状态时,先采用完整匹配装配程序或合格维修。
电池拆下后,用护罩回缩杆将下护罩从完全关闭移到完全打开,再松开。护罩应自由、及时、完整地返回,在所有切割角度及切深下不间歇运动、不碰锯片或其他部件。缺失、损坏、装错、迟缓或受阻的护罩,必须维修后才能使用。不能绑住打开。本次普通边缘进入切割由护罩自动工作。
先安装实际抽吸口,再设最终深度
使用正确 DCS565 抽吸口及适合所选木粉尘的集尘器。说明书的安装顺序从完全松开切深调节、把底板放到最低位置开始。这是方便安装附件的位置,不是所有板材的切割深度。
电池仍拆下时,完全松开切深杆 4,按图 H、I 降低底板 5。将抽吸口 22 推到机身上,直到卡锁啮合并听到咔嗒声,再确认牢固。连接匹配软管,不能强装不兼容接头,也不猜测管径或移用其他制造商的安装后抽吸阈值。
安装完成后,必须把底板恢复到实际工件需要的深度并锁紧。不能因为抽吸口装好了就留下松动的切深杆。检查接口和软管不挡护罩或任一把手,并留足全行程余量,避免侧向拉锯。
按各自方向锁紧切深与零度斜角
后方切深杆与前方斜角杆的规定松开方向相反。电池拆下、工具有支承时,顺时针松开切深杆 4,移动底板到所需深度,再逆时针锁紧。不能沿另一把锯熟悉的方向强扳。
高效切割建议是工件下面露出约半齿。图 K 用实际材料靠锯片比较露齿量;通用安全上限则是小于完整一齿。应避开锋利齿尖检查真实露出量,不能默认使用最大深度。所列零度 54 mm 能力不意味着每块木板都应设到这个值。
前方斜角调节应逆时针松开杆 10,让底板和指针对准零度,再顺时针锁紧。机构范围为 0–50 度,但本任务只做方正切割。确认锁紧可靠,用合适角尺靠片体核实方正关系,不接触齿尖。结果不符或锁不住时,应按完整维修说明处理,不调未知螺钉。
深度和角度变化后重新检查护罩,再分别检查两个锁紧件。角度锁牢不代表切深也锁牢;某一设置下护罩正常,也不能忽略另一设置的干涉。
规划成品尺寸、锯缝和支承
设置靠板前先标出成品尺寸与废料侧。前方锯缝标记与锯片左侧内缘对齐,因此锯缝位于标记右侧。沿线导向时,让被切掉的材料落在废料中。用实际锯片在边角料上确认,不能把整个片厚居中压在成品尺寸线上,再疑惑为什么成品偏小。
导向纵切应使用纵切靠尺或直边导向。本样切使用牢固夹紧的直靠板,底板到锯缝的偏移独立测量。不假定推荐的 DeWALT 靠尺随箱,也不推断导轨兼容性。锁紧靠板夹具前,核实实际接触面和间隙。
把木料夹在稳定平台上,在切线附近支承;大板还应在切线两侧及外边缘附近支承。所有支承和紧固件避开锯路。较宽底板必须留在可靠支承部分上,不能放在将要掉落的部分。安排余料重量,避免下垂、转动或闭合锯缝,不计划徒手接料。
说明书建议更重视外观的一面朝下,因为切割易使上表面崩边。这是初始安排,不保证每种木材的表面质量,仍需样件验收。细窄余料也不能卡进护罩,因此首次样切应避免难处理的窄条。
先隔离演练,再进行普通边缘切割
使用说明书规定的 ANSI Z87.1(CAN/CSA Z94.3)护目用品和 ANSI S12.6(S3.19)听力防护,并采用适当呼吸防护,保持通风并连接集尘器。清除杂物,让旁人远离。电池仍拆下时,检查完整行程:两个原装把手可握持、底板有支承、导向畅通、夹具避开工具轮廓、软管直到退出都不挂住。不应需要手扶木料或在切割中移动软管。
检查通过后,保持开关关闭、手指离开扳机,将就绪的 DCB205 对准把手导轨滑入,直到牢固就位,确认不会脱出。不能正确安装时,拆下并解决原因,不能用手把松动电池压在触点上运行。
握主把手 20 和辅助把手 12,身体避开锯片线并保持平衡。底板前部放在木料上,锯片先离开材料。按匹配机主说明使用已识别的防误启动和扳机控制,让锯片达到全速后再接触木料。不能绕过或用胶带固定启动控制。
稳定向前进给,底板平贴、导向接触持续。不能强推穿过木节、扭转追线或在切割中换握姿。切口偏线时,松开扳机并等到完全停转,再取出或重新定位。样件可以报废,不能为了保住铅笔线而侧扭旋转锯片。
正常完成时,松开扳机并等到锯片停止,再从工件抬起。放下前确认弹簧下护罩已经覆盖锯片。本文不假设制动秒数。发生夹锯或停转时,遵守通用安全要求:松开扳机,让锯保持不动直到完全停止。说明书另一处较短的停转句子不能授权取出仍转动的锯片。拆下电池并调查原因,本文不提供简化的卡锯重启方法。
验收样件并隔离存放
DCS565 工作灯在扳机松开后约 20 秒仍会亮着。这不是锯片运动指示,也不是手电筒。不能以灯熄灭替代确认停转,也不应为了看切口重新按扳机。
测量、调节或清除余料前拆下电池。在多点检查保留宽度、直线度、方正度、崩边和烧痕,同时确认靠板是否移动、余料是否晃动、护罩是否迟缓或软管是否挂住。干净边缘不能证明曾经夹锯或失去支承的设置合格。隔离后纠正,再用适当边角料复验。
挂钩不是身体系绳点、头顶悬挂点,也不能挂其他负载。本流程把锯放在稳定表面,不进行高处悬挂。工具和拆下的电池都应防止跌落,电池端子需要保护。
非金属部件可按说明书用只沾水和温和肥皂的布清洁,不用强溶剂,避免液体进入,也不浸泡。电池另有干布或软非金属刷的清洁要求,不能混用方法,也不能润滑护罩和夹紧区域。维修及无法解决的护罩或调节故障交给规定的合格服务机构。最终成果是切深锁、斜角锁、抽吸口和锯缝余量都已核实的 Type 1 木工设置,而不是新投入使用的充电器或替换锯片系统。
涉及的型号