
CMCS551 Type 3 隔离核验
四格图示额定至少 6000 转/分的原有 184 毫米锯片资格、取下电池、独立切深 13 与倾角 9/10 部件,以及接口 18 连至吸尘设备。
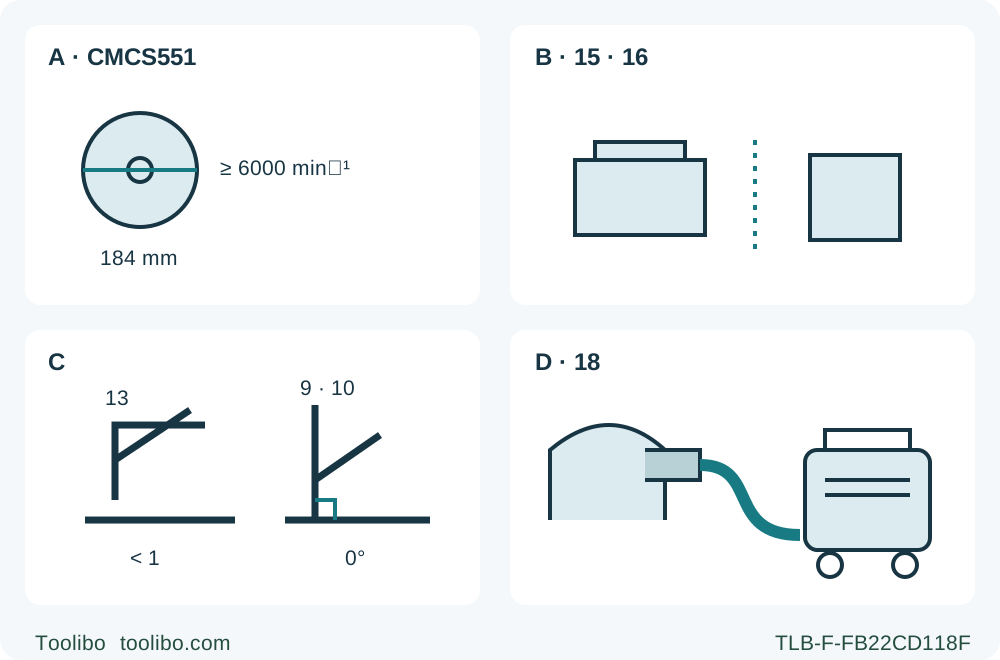
A · 精确原有装配
核对实物 Type 3 与 NA701538 03/25,保留额定至少 6000 转/分的认可原有 184 毫米木工锯片及本机安装零件。
B · 移除电源
松开开关、等待完全停转、按释放按钮 16 并完整取出电池 15,再检查或调节。
C · 两项都锁紧
取下电池后,用切深杆 13 设置少于完整一齿;用倾角杆 9 与刻度 10 设置零位并锁紧,再核验实际样件。
D · 完整除尘
核对已有认可接口 18、适用合规吸尘器及全程软管净空。始终佩戴规定认可防尘口罩,能够连接不等于合规。
所有设置均在取下电池后进行。A 是原有装配核验,不是换片。C 区分切深杆与零倾角锁,不宣称运行时的左右布局。D 要求已有完整认可接口和经文档核实适用合规的吸尘设备,不暗示数值性能门槛或改装规格。
本流程适用于实物确认为美版 CRAFTSMAN CMCS551 Type 3、且与 03/25 版 NA701538 手册对应的已有工具。当前 CMCS551B 产品页提供多个版本的说明书;选择看起来最新的链接,并不能证明它适用于旧机。使用以下控制前须核对实际类型及随附文档。B 裸机后缀不是另一台硬件,也不保证包含电池或充电器。
完整目标是:在原有合格装配、已正确启用的电源系统和必需的完整除尘条件下,完成有支承的普通直角木料边缘起切样件。本文不是导轨改装、充电、换片或制动测试教程。前提缺失应暂停,不能用另一份 CRAFTSMAN 手册替代。
确认 Type 3 装配与实际电源文档
要求原有厂家认可木工锯片及本机配套安装零件已正确装好,干净、锋利、无损且维修经历明确。Type 3 选片章节规定直径 7-1/4 英寸/184 毫米、轴孔 5/8 英寸/15.9 毫米,锯片额定转速至少 6000 转/分。另列的工具空载 5000 转/分不能降低锯片门槛,磨料及干式金刚石切割片均不使用。
图 C 显示特定内垫圈、O 形圈、锯片、外垫圈和螺栓组合。本文不拆开它,也不把认识零件变成省略步骤的装配教程。垫圈不明、缺件、锯片身份不清或改动迹象,都需完整对应说明和合格纠正。相关产品链接或当前 24 齿套装描述,本身不能批准替换用户实际装配中的锯片。
手册要求同时阅读原工具说明或单独《电池与充电器》手册中的对应内容。实际已经完成正确配套的电源系统必须具备这些完整文档。页尾列出电池 CMCB201、CMCB202、CMCB204、CMCB2015、CMCB205、CMCB206、CMCB2011,以及充电器 CMCB100、CMCB101、CMCB102、CMCB104、CMCB1104、CMCB124。核对两件实物标签和已有适用配套依据,V20 标志本身不足以证明。
本文不启用新组合,也不教授充电。建议使用 4 Ah 或以上电池以取得较好效果,不等于否定所有较小的清单内电池。20 V Max 指无负载时的初始最高电压,标称电压为 18 V;两种说法都不授权其他系统、转接器或损坏电池。不要使用受损、改装电池,也不自行维修它。
隔离工具并检查护罩
松开开关,等待锯片完全停止,按电池释放按钮 16,将电池 15 从把手完整取出。拆下的电池按其自身说明保护,端子远离散放金属。拆卸段落随后提到放入充电器,并不表示每次检查都必须充电;充电不属于本任务。
电池取下后,用回缩拨杆 8 检查下护罩 7 自由运动,并在释放后立即闭合。在所有切割角度及切深,护罩都不得接触锯片或其他零件;还须检查弹簧及实际装配状态。护罩缺失、破损、装错或回位迟缓,必须经适当合格服务纠正后才能使用。普通边缘起切不能手持护罩打开,也不能通电试切来证明可疑护罩正常。
检查主、辅把手、开关、底板和调节锁是否完好牢靠。行为不明不能靠反复启动来诊断。工作灯只是照明,不证明已断电,也不证明不会自动重启。无论灯光如何,改设置、清理及检查都须取下电池。
把除尘和个人防护当作真正前提
Type 3 手册要求木材锯切时始终采用按适用粉尘排放要求设计的吸尘设备,并始终佩戴认可的防尘口罩。根据实际吸尘器文档核验适用性并遵守其说明;软管能插进开口不等于粉尘控制合格,本来源也没有可从其他机型借用的通用数值气流门槛。
必须已有正确安装、完整且认可的集尘口 18 装配。手册称接口为另售附件,当前产品则描述可接 1-1/4 英寸软管的适配器;这些文字不能保证用户手中已经具备完整零件。接口、固定件或适用装配说明缺失时,先停止并解决,不能自行编造改装。连接实际适用软管,检查气流与收集状态,并保证整段路线中不会拉扯圆锯、勾住护罩或夹具。
使用 ANSI Z87.1 护目装备(CAN/CSA Z94.3)、ANSI S12.6(S3.19)听力防护及适合实际粉尘的认可呼吸防护,同时安排通风并让旁人远离。普通眼镜不是安全眼镜。圆锯条款明确禁止操作时戴宽松手套或带手指的手套,不能从其他工具照搬“所有操作都戴工作手套”。衣物、头发和饰物远离运动部件,双手保持指定握持。
设置实际切深及零倾角
保持电池取下。松开切深杆 13 以解锁底板 5,将底板对准切深支条上的所需刻度,再锁紧拨杆。检查实际工件下的齿量。调节页及图 I 描述一个锯齿,而一般切割规则要求少于完整一齿;本文使用实际少于完整一齿的较严格设置,不假定出厂刻度自动符合。整段路线下方须避开支承及工作台。
直角切割时,逆时针松开倾角杆 9,在刻度 10 将底板设为零位,再顺时针锁紧并确认牢靠。手册更大的倾角范围不使本任务变成大倾角练习。校准螺钉 21 不是本流程中的日常设置件。锁定零位后样件不方正时,应依完整纠正说明或寻求合格服务,而不是试探性转动螺钉。
原有锯片和实际材料厚度必须落在文档能力内,并留有充分操作余量。手册零位列 65 毫米,但最大值不是首件样切目标,也不是拆护罩的理由。选用适中、可控的木料,使底板、导向和软管关系能保持到结束。
规划有支承的边缘起切,不借导轨走捷径
使用成分已知、干燥、未经处理、无钉的独立木料,检查整条路线中的金属丝、紧固件及异物。用途条款排除金属、砌体、玻璃、瓷砖和塑料。本资格样切避开湿条件、树脂黏附问题料及未知涂层;不要用钝片试验慢进给能否凑合。
标出目标尺寸和废料侧。把保留工件固定在稳定平台上,两部分分别在靠近切缝及边缘处支承,支承避开锯片路线。底板较宽部分留在有支承的保留材料上;废料必须自由分离,不能下垂或扭转后夹住切缝。不把板放腿上,不接废料,也不只在远端支承长板。
按切割安全规则,纵切使用适用直导向或已合格启用的规定靠山。本任务采用夹紧直导向,并在废料上验证实际锯片到接触边的偏距,不教授另售靠山的不完整安装。导向和夹具须避开工具及软管。产品的导轨兼容宣传及手册轨道截面,不许可把本布置放到任意导轨上。导轨启用、底板转换及完整导轨说明均在范围之外。
电池取下、锯片被护罩覆盖时,在路线旁或安全上方检查入口、中段和出口,不让锯齿接触材料。确认双手控制、脚下稳定、连续底板支承和软管活动空间。若结束前需要跨锯片线伸手、移动支承或单手整理软管,必须先重布置。确定哪个表面可接受崩边,并以实际样件核验;此处不叠加背板。
完成样切,完全停转后验收
全部隔离前提通过后,确认开关松开。将合格电池对准把手内部导轨,滑入到牢固就位,并确认不会脱出。双手握主把手 3 与辅助把手 4,身体位于锯片线旁,双臂能抵抗突发反力。底板放在有支承工件上,锯片不接触材料。
从任一侧按住防误启动按钮 2,同时扣动开关 1;工具运行后松开防误启动按钮,继续保持开关。按手册达到全速并空转数秒后再入料,以轻而连续的压力向前进给,底板平贴工件。没有持续锁定开关,不得绑住,也不能强扭圆锯纠正偏线。
卡滞或中断时,松开开关并保持圆锯不动,直到锯片停止。不能把仍转动的锯片向后拉出切缝。调查前取下电池;本文不提供中断切缝重启或停机复位步骤。正常完成后松开开关,完全停转后才撤离,并确认下护罩覆盖。工具侧放在稳定且不会绊倒或跌落的位置,再取下电池测量。
厂家描述自动电刹车可在松开扳机后一至两秒停止锯片,但这不是允许撤锯或放下的倒计时。每次都必须以实际完全停转和护罩覆盖为准。停转或控制行为异常时暂停,依完整说明并寻求合格服务,不反复通电测试刹车。
只有尺寸、直线度、切面方正和表面质量符合计划,而且整个过程也合格,样切才通过:设置未松、导向未动、底板持续有支承、软管未干涉、废料自由分离。保留实际锯片、电源文档、切深及导向记录。尺寸正确不能抵消护罩缺陷、除尘不当或失去支承。
结束后保持系统受控
存放和保养前取下电池,保护端子,让工具及电池远离儿童和未受训者。页尾禁止在环境可能达到或超过 40°C 的位置存放或使用;不能因已经关闭就把系统留在高温处。充电温度要求由完整实际电源说明控制,不能猜测高温电池处理方法。
清洁和维修遵守完整手册及其服务边界,不从短篇操作文章推导溶剂、压缩空气、电池拆解或碳刷维修方法。保留实际 Type 3 身份及验收记录。本次直角布置合格,不转移适用于 Type 1 或 Type 2,不证明替换装配,也不批准新充电器、导轨或保护功能测试。
涉及的型号