
一次只改一个变量的试磨记录
相同木料示例标出 3 与 4 档、相同的行程箭头和共同的检查符号。
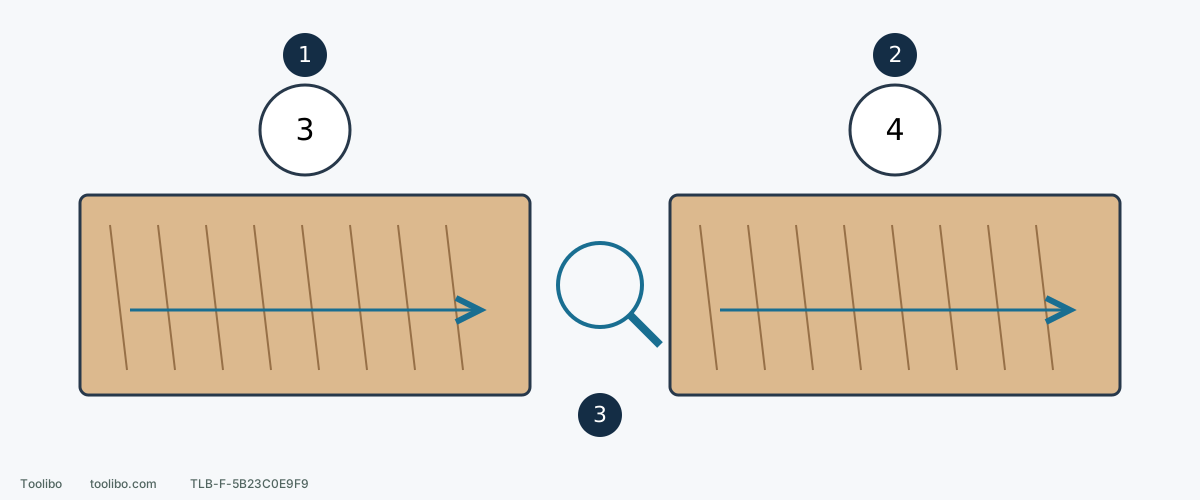
1. 记录起点
记录木材、砂纸产品、粒度、底盘和能稳定控制的起始档位。
2. 只改速度
保持砂纸和行程可比;关闭开关、等停转、取电池后再调整。
3. 比较后再采用
即使去除更快,发热增加、拖抹或控制变差也不能算改善。
数字只演示怎样记录变化,不是推荐木材档位或实测结果。
先认清旋钮和开关
2648-20 的旋钮从 1 到 6,1 是低速端,6 是高速端,标称范围为每分钟 7,000–12,000 次轨道运动。数字不是底盘实际自转转速,也不需要把每一档换算成看似精确的 OPM。I/O 开关负责启停;速度旋钮不能代替关闭开关。
调节前关闭开关,等底盘完全停止,取下电池。检查砂纸是否与底盘匹配、孔位是否畅通、集尘连接是否到位。底盘破损、砂纸翘边或异常松动应先处理,不能把调低速度当作继续使用的理由。
这次试磨要回答什么
先写清目标,例如“让一块有足够厚度的裸木表面留下均匀砂痕,准备进入下一粒度”。这与去掉深刨痕、处理薄贴皮、磨旧漆不是同一任务。薄层材料可能没有足够余量,不明涂层要先查风险,不能用试磨来判断是否安全。
选相同木材、类似表面状态的边角料,牢固支撑夹持,安排适当集尘和防护。选砂纸时先看要去除的缺陷和材料要求,再按后续涂饰确定最终粒度。不能因为本文提到调速,就省略这些选择。起始速度应符合砂纸、材料和本机要求,并且能在试料上平稳控制;没有一档适合所有木材。
按固定动作完成第一轮
- 取下电池时装好砂纸,记录砂纸产品、粒度、底盘和旋钮位置,再确认开关关闭并装回电池。
- 将底盘平放到试料上,然后推到 I 启动。2648-20 是先接触再启动,不要照搬某些机型在空中启动后落下的做法。
- 保持底盘平贴,以连续、较长的扫掠行程覆盖小块区域。精细工作用轻压;粗磨允许适度压力,但过度下压会妨碍底盘旋转。
- 不在一个深痕上停留,也不倾斜盘边去追它。保持相近行程与压力,才能比较速度改变的作用。
- 按本机操作要求结束这轮并把开关推到 O,等完全停转后取下电池,再检查表面和砂纸或调整设置。
一份记录怎样帮助下一轮
下面是记录写法示例,不是本机实测结果,也不是对某种木材的推荐档位:“同一块裸木试料 / 同一产品与粒度 / 起始档位 3 / 压力轻、行程连续 / 去除偏慢但砂痕均匀、砂纸未堵塞。”先确认砂纸仍有切削能力、没有损伤,再决定是否只把速度改到 4,保持其他条件不变。
第二轮若去除更合适、砂痕仍均匀且无异常,可以保留这一组合;若更热、出现拖抹或控制变差,不把更快当作更好。停止后检查原因,必要时回到前一有效设置。这里的 3 和 4 只是说明怎样记住一次改变,不是逐档速度校准或保证效果的配方。
若第一轮发现砂纸已经糊满或变钝,就不要先升档。更换适用砂纸后,应把它当成新的试验起点;砂纸和速度一起改变,无法知道是哪一项改善了结果。
什么时候不能继续试
突然振动、纸边抬起、新的孤立深沟、明显发热或工件移动,都应停机,等停止并取下电池后逐项检查。别用更大压力压住跳动,也别边运行边摸底盘。满意的标准是可控去除、均匀砂痕和没有新增损伤,不只是机器听起来顺。换木材、砂纸系列、底盘或后续涂饰时,重新确认标准。
涉及的型号