
核对标准八孔集尘通路
标准 51-36-7100 钩环底板与对应砂碟的示意图。八个周向孔是集尘通路,不是安装螺钉孔;本图不是裁切模板,也不表示所有第三方耗材均适用。
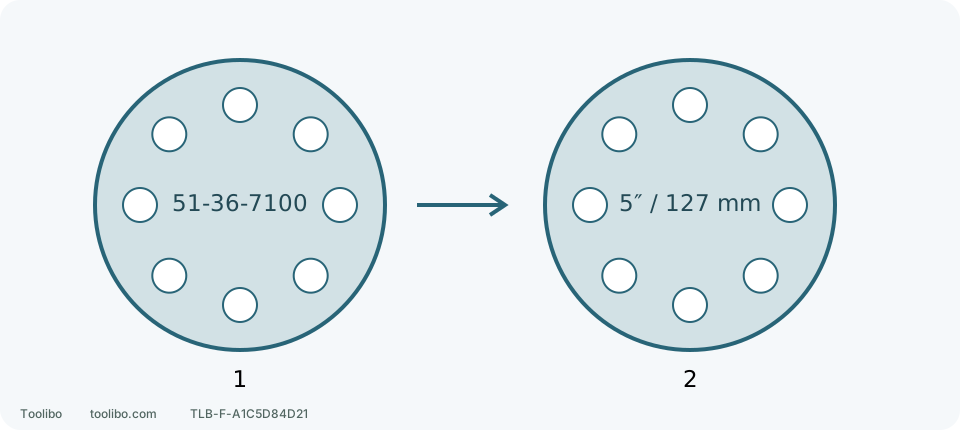
1 · 标准底板身份
购买前确认机身、序列信息与实际配置。
2 · 匹配的磨料砂碟
直径、绒面背衬、孔位与任务所需粒度一起核对。
标准 51-36-7100 钩环底板与对应砂碟的示意图。八个周向孔是集尘通路,不是安装螺钉孔;本图不是裁切模板,也不表示所有第三方耗材均适用。
先分清砂碟和底板
砂碟是会消耗的薄片磨料;底板是支撑并固定砂碟的零件;底板上方的制动件不是砂纸,也不是用来增加柔软度的界面垫。购买时把这些名称分开,才不会把“替换砂盘”误买成整块底板或相反。
美国 2648-20 的 J49A、J49B 两份零件表都把图号 25 列为标准 5 英寸钩环底板总成 51-36-7100。图号 27 才是砂碟,标准列出三片 80 目钩环砂碟。两份图的标准砂碟都是周向八孔,这些是集尘孔,不是底板安装螺钉孔。底板零件号能帮助确认身份,但不能证明旧机上仍是原件。
一张采购清单要写哪些内容
左右滑动或横向滚动,查看完整表格。
| 项目 | 标准配置的采购起点 | 不符合时怎么做 |
|---|---|---|
| 直径 | 5 英寸砂碟,约 127 mm | 不用小碟露出底板,也不用大碟自行磨边 |
| 背面固定 | 砂碟绒面配钩环底板 | 背胶 PSA 不是同一种固定方式 |
| 尘路 | 八个周向孔与实装底板对应 | 孔数相同仍需核对位置;通用多孔宣传不能代替适配确认 |
| 粒度与磨料 | 按材料、当前划痕及后续涂装要求选 | 不因为随机附赠 80 目就把它用于所有精修 |
| 底板身份 | 标准件 51-36-7100,结合机身和序列核对 | 改装、磨损或身份不清先向厂家确认 |
一个具体组合是:身份和状态确认正常的 51-36-7100 底板,配获准用于该配置的 5 英寸八孔钩环砂碟,再按任务选择粒度。这里的“八孔”描述标准图示,不能扩展为所有第三方底板或特殊网状磨料都已经获准。
收到砂碟后,先做这五步
若电池冒烟、渗漏或持续异常发热,不要为了读标签或验收而接近、触碰、拆下它;远离并寻求当地应急指导。以下只适用于稳定、可安全处理的设备。
- 关闭开关,等待完全停转,再取下电池,并在检查期间保持断电。
- 取下旧砂碟,核对底板是钩面还是经过确认的 PSA 配置。检查可见裂损、松动、严重磨平的钩面;发现这些问题先停用。
- 看新砂碟背面是否为绒面,检查撕裂、变形或污染,再平放比对直径。不要靠通电把不合尺寸的砂碟修圆。
- 将集尘孔逐个对齐后居中压牢,沿整圈确认贴合,不留翘边。孔位不合时不要自行打孔或剪切来迁就。
- 核对包装上的粒度和适用材料。本篇只做断电状态的采购验收,检查合格并不代表应立即开机;静态不合格更不能靠通电试验解决。
PSA 是另一套固定方式
操作手册另列 PSA 压敏胶底板选项,并明确这块底板不随标准工具提供。使用 PSA 砂碟之前,需要正确、获准的 PSA 底板,不是把砂碟背胶压在损坏的钩面上,也不是多加一层胶解决脱落。
这两份零件表没有给出足以在本文确认的 PSA 底板订货号。确实需要换系统时,向 Milwaukee 提供目录号、完整序列信息和现有底板身份,确认适用件及安装说明后再购买。对原有钩环系统工作正常的人,更换背衬系统通常不是买下一包耗材的必要步骤。
粒度顺序和固定故障分开处理
手册把 60/80 目列为粗磨,100/120 为中间处理,150/180/220 为较细处理。这是用途分组,不是每件工件都必须完整走一遍的配方。先选足以去除当前缺陷、又不过度留下粗纹的粒度,再逐步细化;薄木皮和涂层间轻磨尤其不宜直接套用粗磨起点。旧涂层不明或疑有铅、石棉时,先做合格评估,不靠试磨判断材料。
若旧碟不牢、同规格完好的新碟能正确固定,优先退出旧耗材;若正确新碟也固定不牢,就把问题转向底板身份、清洁状态和磨损。不要反复通电验证脱碟风险,也不要用更强胶水掩盖问题。把砂碟包装、底板信息和外观照片提供给服务人员,比只说“五英寸砂纸掉了”更容易定位。
涉及的型号