
先找对两个控制件
DWE6423 前面的防尘开关在部件图中标 A,按 I 启动、按 O 关闭。侧面的调速轮标 B,用来选择工作速度。不要把集尘袋锁环当成调速件,也不要认为把速度调到最低就等于关闭了电源。DWE6420、DWE6421 与它共用部分说明,但这里的调速内容只对应 DWE6423。
调整时先按 O,等底盘完全停止,再拔下插头。拨动侧面的 B 调速轮,将所需设置转到显示位置:提高速度选较高设置,降低速度选较低设置。不要套用从另一视角看到的“顺时针”口令,也不要强扳已经到尽头的旋钮。刻度破损、轮子卡住或不能保持位置,应先解决控制件问题。
粗磨结束,不是立刻换最高档
先清掉表面松散粉尘,在变化的光线下检查。若上一阶段的粗划痕仍明显存在,换更细砂纸并加速通常不是最有效的解决办法。先判断当前粒度是否完成了去除任务,再选下一步砂纸。粒度变了,重新建立一次短试磨基准,别把砂纸与速度同时大幅改变。
这台机器的范围是每分钟 8,000–12,000 次轨道运动。它不是底盘实际自转 RPM,也不直接等于去除多少木料;中间刻度没有可供逐档换算的精确标定表。选择更高数字不会自动得到更细的表面。
从材料和余量选择起点
一般硬材使用较高设置、软材使用较低设置,这是选择方向,不是硬木必须最高、软木必须最低的固定规则。还要看砂纸产品、表面缺陷、剩余厚度和后续涂饰。薄贴皮或已经接近尺寸的边缘,问题可能是不能再去除,而不是速度还不够合适。
先在同材、相近表面状态、余量足够的试料上判断。不明旧涂层要先确认风险;DWE6423 不用于石膏板砂磨,也不能在背绒底盘上直接套石膏板网片。设定较低不会改变这些边界。
用两处试区比较一次变化
- 固定试料,选择同一砂纸产品与粒度,检查孔位、集尘和电线路线。试区要有相近表面状态,不能拿已磨光的地方与完全粗糙的地方直接比较。
- 拔插头时选第一组设置,确认开关 O 后插电。按本机正常握持与操作要求开始,底盘平贴,以长而均匀的行程移动。
- 完成一小块后按 O,等停转并拔插头,检查去除效果、砂痕与砂纸状态。
- 若有必要比较速度,只改变调速轮,砂纸与压力保持可比。再次确认 O 后插电,在另一处相近试区重复。
- 每轮都停机断电后比较,不凭电机声音判断哪个更好。
什么结果值得保留
想保留的是目标缺陷逐渐减轻、砂痕较均匀、手上可控且没有新增损伤的组合。若提高速度后去除更合适而表面依旧均匀,可以记录下来。若更热、拖抹、边缘变圆或控制变差,不能因“磨得快”就认为改善。
若砂纸糊满、变钝或夹有硬颗粒,先处理砂纸与底盘外部状态;更大压力可能降低去除率并损害表面。突然振动、纸边抬起或新深沟都要停机,等完全停止、拔插头后检查,原因未明不继续试。
留一条下一次能看懂的记录
记录木材与表面状态、砂纸产品与粒度、实际刻度、移动方式和观察结果。最后一道砂磨要满足所选涂饰的要求,不是追求最大档位或最细纸。换木材、底盘或涂饰时重新核对;同一台机器,完成不同任务也可能需要不同设置。
分清控制件,比较相近试区
前方 I/O 开关与侧面带纹调速轮,旁边是两处可比较试磨区域。
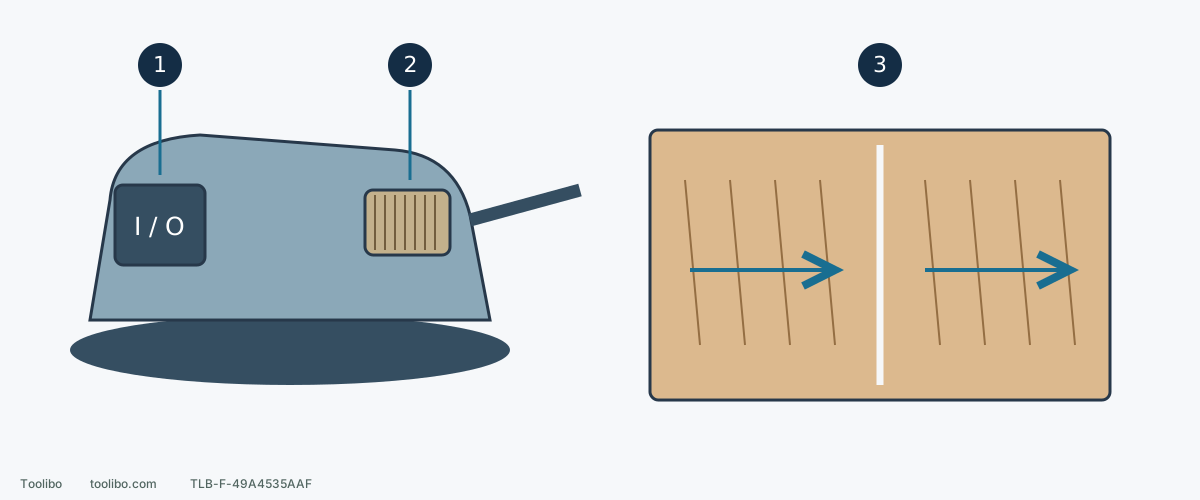
1. 前方 A 开关
I 启动、O 停机;等运动停止并拔插头后再调整。
2. 侧面 B 调速轮
工具拔插头时选工作设置;最低速不是断电。
3. 比较一次变化
用相近表面、同一砂纸和可比压力,只改速度,停机后检查。
控制件位置为简化示意,不是尺寸图;分界线表示两处试区,不是切口。
涉及的型号