
夹住完整柄部,再看螺钉就位
夹爪接触完整柄部;下方对比正常就位与过度下沉。
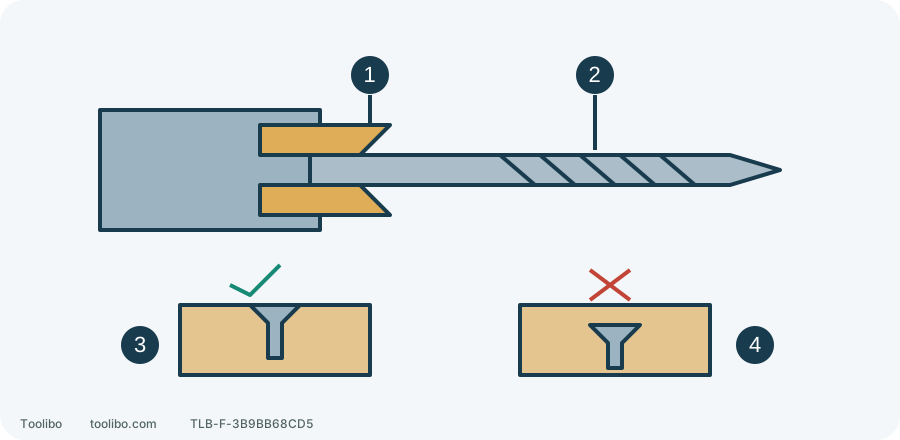
1. 夹持区域
夹爪均匀接触完好的完整柄部。
2. 排屑槽
不能用这一区域代替夹持柄部。
3. 目标就位
停下检查,再复核设置。
4. 过度下沉
停止,继续提高离合不是修正方法。
以木料沉头螺钉示意,并非所有螺钉都须齐平;按实际连接确定目标位置。
先确认夹头和附件,而不是只看电压
GSR12V-300 使用 3/8 英寸三爪无钥匙夹头。这里的尺寸说的是能夹持的柄部,不是所有切削头的许可直径。一个大开孔器即使使用缩径柄,也不能因为柄部夹得进去,就认定这台紧凑电钻能够带动它。
确认机身写的是 GSR12V-300,而不是 GSB 冲击钻、HX 六角夹持型号或 FC 可换头型号。检查附件适用材料、柄部形状、状态和工作方式。弯曲、裂纹、明显压伤或缺刃的钻头先停用,不靠重新夹紧掩盖损坏。
断电装夹,照顾好柄部与夹爪的位置
以下使用本机 12/2018 版装夹程序。先释放扳机,等机器完全停转,将方向开关置于中间 OFF 位置并取下电池,再把离合环转到钻头图标。这个图标便于正常手动装夹,但不表示后面的拧螺钉也要一直用钻孔档。
- 从夹头前端朝机身方向观察,逆时针转动套筒,让夹爪张开到接近附件柄径。只在断电状态辨认这个观察方向。
- 将干净、完好的钻头沿夹头轴线插入。小钻头插至排屑槽开始的位置,大钻头按其正常可插入深度就位;夹爪应夹在用于夹持的柄部,不压住切削刃或螺旋槽。
- 从同一前端视角,顺时针转动套筒,用手可靠收紧。不要用电机带动夹头,也不要一手握套筒、一手扣扳机。
- 保持电池拆下,从侧面看钻头是否歪斜,三爪是否均匀包住柄部,再轻拉确认没有明显松脱。夹在槽内、只夹住很短的柄端、钻头偏斜,都应重新装夹。
若正常重装后仍夹不牢,或某个夹爪不正常移动,就停止使用。不要把 Milwaukee 某些夹头的“触底后退回一点”步骤移到这里;不同夹头的装入要求不能互相替换。
拧螺钉前,把环从钻孔位置转回来
本机有 1–20 的数字离合位置,数字越大,拧螺钉时允许的输出越大;钻头图标则锁住离合以供相应钻孔工作。数字不是牛·米,也不对应某种螺钉的固定尺寸。
先夹牢同材质、近似厚度的余料,采用实际要用的螺钉、批头、导孔及沉头准备。完成断电装夹后,选低速机械档、较低数字离合和正确方向。检查滑块完全到位、工作与出口路线清楚,再在手指离开扳机时装回兼容电池并确认锁定。
让批头完整坐入螺钉槽并保持同轴,低速起步。离合动作或螺钉头到达预定位置就松开扳机,等停稳后观察。需要调整时重新断电,一次只改变离合,不同时改变批头、导孔和压力。
看结果,而不是只听离合响声
左右滑动或横向滚动,查看完整表格。
| 看到的结果 | 下一步 |
|---|---|
| 头部偏高,材料和槽口完好,没有异常阻力 | 停机断电,逐步提高离合再试 |
| 达到预定座面,没有压坏材料或脱槽 | 松开扳机;在同样余料上确认后作为相同作业的起始设置 |
| 头部过沉、木材开裂、槽口磨坏或螺钉空转 | 停止并检查紧固件、导孔和批头;调低数字不能修复已经损坏的连接 |
| 机身明显扭动、卡钻或反复停机 | 立即停止,先排除负载与附件问题;异常持续则维修 |
这套试拧用于普通非承重装配。要求指定扭矩、结构承载或安全关键的连接,应使用该连接规定的程序与测量工具,不把离合数字当成验收值。
较大附件为什么必须先核对版本
同名机型的两份说明列有不同容量,不能自动取较大的数值:
左右滑动或横向滚动,查看完整表格。
| 说明版本 | 木材孔径条目 | 螺钉尺寸条目 |
|---|---|---|
| 2610051568,12/2018 | 3/4 英寸 | 9/32 英寸 |
| 2610056578,04/2020 的 GSR12V-300 条目 | 1-1/4 英寸(32 mm) | 5/16 英寸(8 mm) |
这些数字用于说明版本差异,不是本文替你的具体机器放宽能力。准备较大木钻、开孔器或接近限值的紧固件时,把机身完整识别号、所持说明版本和附件规格交给 Bosch 确认。未确认之前不按较大条目开工,也不拿“柄能夹住”代替容量判断。
涉及的型号