
基准不同,完整系统资格同样必要
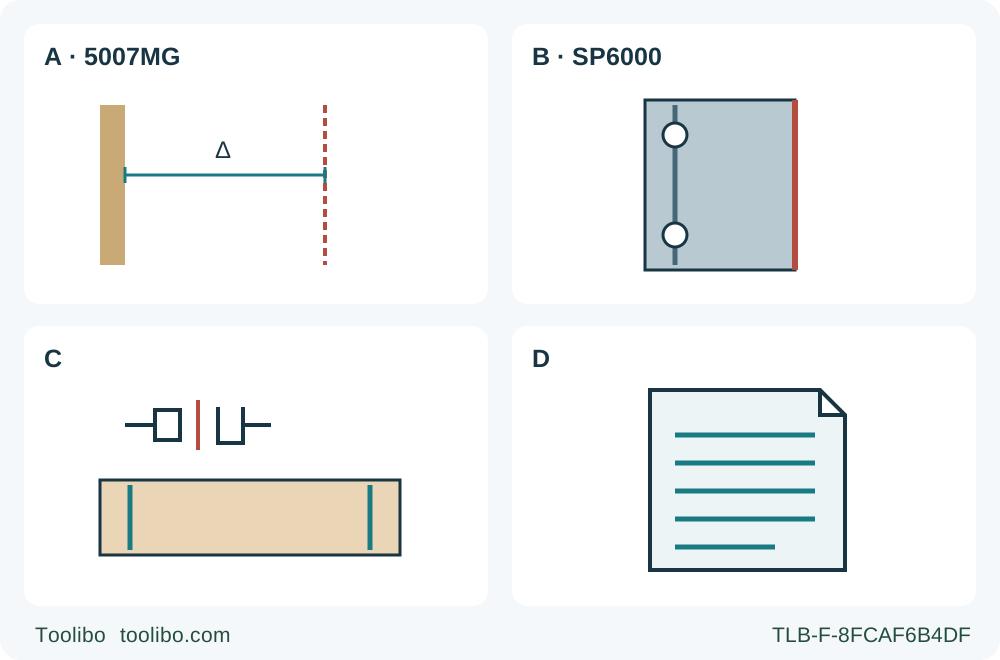
A为实测接触边偏距;B为导轨边条基准及两个配合检查点;C把实际断电与布局检查相连;D记录完整系统决定。
A · 核实实际直边基准
记录正确底板接触侧及已验证锯片到导向偏距;直边可见边不自动等于最终切线。
B · 核实匹配导轨基准
匹配确切SP6000导轨夹具、完整说明、双点滑动配合与已处理边条,再用独立受支承样件验证。
C · 比较完整隔离布局
拔电检查保留料支承、废料状态、导向座面、夹具、锯片通道、握柄、电缆及实际软管的全程路线。
D · 按证据选择或暂缓
记录前提与样件已核实的系统;偏距未知或导轨配合边条未合格就暂缓,不能拿成品测试。
图为概念比较,不是运行圆锯布局或附件装配图。A要求所选5007MG布局实际测得底板接触偏距;B代表SP6000双配合检查及合格已裁边条,不表示与A或其他导轨互换。C保持检查隔离,正文仍要求完整支承和夹具净空。D只表示证据记录,不表示导向单独认证安全或精度。原有导轨专属完整说明仍是前提。
夹紧直边与匹配导轨都能导向直切,但建立切线基准的方式不同。选择它们是完整系统决策:什么部位接触圆锯、什么定位锯缝、哪些条件必须核实,以及实际工件能够支承什么。两个名称都不是通用精度或安全等级。
本篇使用两个确切文件实例:依据884671-946的美国Makita5007MG沿合格直边导向,以及依据884683E949的美国SP6000配已列明原厂导轨。两者保留正确安装、获准使用的原有木工组件。SP6000还必须有实际导轨与夹具的完整说明。本篇不批准适配器、其他品牌导轨,也不允许把5007MG放上SP6000导轨。
完成结果是在两套合格流程中选择,或因现有空间无法支承任一系统而暂缓。它不是重复的导轨开边或偏距校准教程;进行普通方正边缘样切前,必须已经具备所选系统的完整流程。
先定义任务,再选导向
记录实际已知木料或获准板材、厚度、切长、目标边、保留侧和表面要求。确定工作空间及两部分分离后的状态,不先说“导轨更准”就假设其他条件自动满足。
松散板材的长切可能更适合能全长可靠定位的基准系统,但长度本身不能证明任一布局安全。窄料或不规则材料可能无法稳定承托某根导轨,也可能不够放传统底板加直边。如果两套都不能在无干涉状态下支承夹紧,决定应是改工作计划,不是拆掉夹具。
范围保持普通方正、边缘起切。SP6000虽是下压式圆锯,本比较不授权内部开口、限位下切、拼接导轨或斜切;这些是另有完整控制及支承要求的任务。
理解直边基准
5007MG布局中,选定底板侧边沿已固定直导向运行。锯片在距该接触边一个实测偏距的位置切割,导向可见边并不自动等于最终切线。
使用前应在已装锯片与预定设置下,以受支承废料建立实际接触侧偏距,完全停转拔电后测量核实。换锯、换片、改角度或换接触侧,都需要重新评估。记得另一型号的距离不叫校准。
导向要直且有足够支承,夹具须避开底板、电机、护罩与完整行程。宽底板留在受支承保留料上。说明要求纵切用靠尺或直边,却不批准所有自制形状或安装方式。让底板摇晃、需要侧向强推的布局不合格。
因此,机主责任是维护完好导向、核实真实偏距、可靠定位并验证结果。这可以成为已有合格传统圆锯的完整解决方案,但不能据此宣称它变成了轨道锯。
理解匹配导轨基准
SP6000实例中,底板与预定导轨接口配合。当前美国产品列明原厂194368-5、194367-7导轨及194385-5夹具组。这些编号限定选型,不承诺纸箱内容,也不表示通用跨品牌配合。本篇只选一根实际合格导轨,并要求完整附件说明。
说明要求调整两颗底板配合螺钉,使滑动顺畅而不晃响。工具能坐在轨上、滑一小段,不等于合格。卡滞、摇晃、阻力变化或导轨损坏,都应暂缓,而不是更用力推动。
防崩边条是另一项前提。说明的初次处理流程是在配合建立后,沿整根导轨裁切边条;之后边条才可作为预定切边基准,完整机主流程还要用另一个受支承样件验证。未裁、损坏或脱离的边条不是成品尺寸尺。
切深也必须在实际导轨参与的布局中确定。SP6000刻度只是粗略指示,说明要求准确深度看实际露出量。不能加一个猜测轨厚,或搬用5007MG切深。本比较不教快速浅切按钮,也不把宣传中的英寸近似值变成通用划切深度。
导轨斜切防倾控制不能代替配合螺钉、夹具或稳定支承。本次方正选择不把该斜切功能移用成普遍防反冲或防移动保证。
比较完整布局,不只看切线
把所选系统画在实际工件上:保留料、废料、底板或导轨承托区域、夹具、锯片通道、起点终点,以及电缆和实际吸尘软管路线。两种导向都不能代替废料支承,也不能阻止未支承板材下垂闭合锯缝。
两份说明要求稳定固定,并描述靠近刀路和板边支承以减小夹片。支承夹具必须避开材料下方完整锯片路径,较宽承托区域留在保留料上,规划分离瞬间。不能因为有导轨,就推定任意泡沫垫材或无支承悬伸获准。
实际断电预演全行程。前握柄和后把手必须始终可用,不越过切线伸手。电缆软管不能侧拉工具或挂住导向端部。夹具固定工件及导向但不使其变形。不能安全预演的布局,也不能靠切割来比较。
粉尘控制属于实际工具和材料组合,不属于导向名称。SP6000实例的已接受机主流程使用正确连接的吸尘器、匹配软管及适当防护;这不为5007MG发明等效接口或适配器。“导轨切线更干净”也不能证明空气粉尘已控制。
按资格证据选择
制作两列表。直边列记录确切圆锯与原有组件、导向状态、接触侧实测偏距、夹具净空和受支承样切验收。导轨列记录确切圆锯、导轨夹具、完整附件说明、两端顺畅配合、可用已处理边条、实际切深及独立样件验收。
再加共同条件:护罩控制完好、供电正确、护目听力防护、合适粉尘措施、两部分稳定支承、安全够取及完整净空。清单更长不表示系统更差,而是把前提写清楚。
如果机主已有合格5007MG与直边,支承足够且偏距验证,普通方正任务可能无需购买未经核实的导轨改装。如果机主已有完整SP6000原厂导轨系统及其初次验收记录,裁好的基准边也可能适合相同任务。这是有条件的选择,不是精度实测或价格推荐。
直边偏距未知,或导轨边条及配合未合格时,都不能选来直接切成品。用完整流程解决具体缺项,不拿一套未准备系统和另一套已验收系统比较后宣布赢家。
保持共同验收标准
完成所选系统全部准备后,普通受支承样切必须显示导向稳定、行程受控、尺寸正确、切边方正且表面可接受。正常完成松开扳机,等完全停转和锯片被包覆或护罩覆盖,再拔电测量。夹片时松开扳机并保持不动直到停止,绝不向后拉转动锯片。
样件看起来直,但过程有导向移动、强行纠线、废料夹片或危险伸够,仍不合格。完好边条或仔细测过偏距,也不能抵消护罩损坏。应记录确切配置和结果,而不是说“导轨永远更好”或“随便一根直木条就够”。有用选择,是你能为这次实际切割完整核实并支承的那套系统。
涉及的型号