
বিচ্ছিন্ন অবস্থায় বদলসহ সামনে দুই পাস
অগভীর 2–3 mm খাঁজ, বিচ্ছিন্ন পরিবর্তন, সামনে পূর্ণ গভীরতার কাট ও রাখা ধার পরীক্ষা।
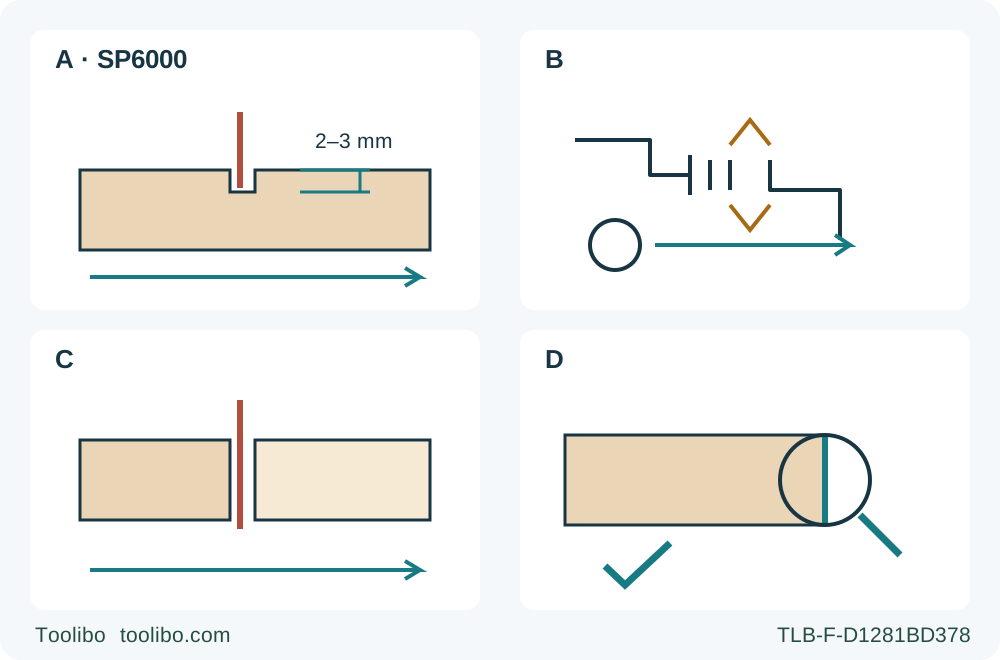
A · নথিভুক্ত অগভীর পাস করুন
আসল ব্যবস্থা ও প্রস্তুত রেল যাচাই হলে প্লাগ খুলে কুইক-স্টপ বাছুন; প্রান্তে ব্লেড ফাঁকা রেখে সামনে 2–3 mm প্রথম পাস করুন।
B · পরিবর্তনের আগে বিচ্ছিন্ন করুন
ট্রিগার ছাড়ুন, থামা ও ঘেরার অপেক্ষা করুন, প্লাগ খুলে দেখুন। শুধু বিচ্ছিন্ন অবস্থায় কুইক-স্টপ বোতাম পেছনে টানুন; সাধারণ গভীরতা ও অপরিবর্তিত সমর্থন/রেল দেখুন।
C · সাধারণ সামনে পাস শেষ করুন
গার্ডে ঢাকা বিচ্ছিন্ন করাত সমর্থিত শুরুতে ফেরান; তারপর একই রেলে সাধারণ শুরুর ক্রম ও যাচাই করা পূর্ণ গভীরতা ব্যবহার করুন, কখনো উল্টো চালনা নয়।
D · পুরো ফল দেখুন
থামা, ঘেরা ও প্লাগ খোলার পর দুই পিঠ, রাখা মাপ এবং অগভীর ও পূর্ণ পথের মিল দেখুন। সরে যাওয়া বা অনিরাপদ আচরণ প্রত্যাখ্যান করুন।
বিভাগগুলো গভীরতা ও ক্রমের ধারণাগত ছবি, প্রকৃত ব্লেড-পাশের পরিকল্পনা বা সমর্থনের বিন্যাস নয়। A শুধু গাইড রেলসহ নথিভুক্ত 2–3 mm সীমা। B বোতাম বদল ও শুরুতে ফেরার আগে পুরো থামা, ব্লেড ঘেরা ও প্লাগ খোলা চায়। C একই স্থির রেল ও যাচাই করা সাধারণ গভীরতায় সামনে থাকে। D প্রকল্পের গ্রহণ পরীক্ষা, নির্মাতার ফিনিশ নিশ্চয়তা নয়।
SP6000-এর অগভীর প্রথম পাস নির্দিষ্ট নথিভুক্ত কাজ, চলন্ত করাত পেছনে টানা বা অন্য যন্ত্রে স্কোরিং গভীরতা আন্দাজের অনুমতি নয়। Makita একটি কুইক-স্টপ বোতাম বর্ণনা করে যা গাইড রেলসহ করাত ব্যবহারে কাট 2–3 mm-এ সীমিত করে; এরপর সাধারণ গভীরতায় আরেক পাস হয়। কার্যকর চূড়ান্ত ধার পেতে দুই পাসে একই স্থির রেফারেন্স রাখতে হবে।
এই পদ্ধতিতে 884683E949 ম্যানুয়ালের আগে থেকে থাকা মার্কিন SP6000, ঠিকভাবে লাগানো আসল কাঠের ব্লেড, আগে প্রস্তুত ও যাচাই করা একটি আসল রেল, সঠিক ক্ল্যাম্প এবং সম্পূর্ণ আনুষঙ্গিক নির্দেশনা লাগে। ফল হলো পুরো আলাদা সমকোণী নমুনা, যার স্কোর করা ধার ও রাখা মাপ পরীক্ষা হয়েছে। ভেতর থেকে প্লাঞ্জ শুরু, উল্টো স্কোরিং, রেল জোড়া, বেভেল কাট ও ব্লেড বদল বাদ। রেলের স্প্লিন্টারগার্ড ঠিকভাবে প্রস্তুত না হলে আগে সেই আলাদা কাজ দরকার।
নমুনা দুই পাস নিতে পারে কি না ঠিক করুন
লাগানো ব্লেডের উপযুক্ত পরিচিত পরিষ্কার কাঠ বা কাঠের প্যানেল বাছুন, ভালো পৃষ্ঠ এবং রেল, করাত ও ক্ল্যাম্পের যথেষ্ট জায়গাসহ। উপাদান এতটা পুরু হতে হবে যাতে নথিভুক্ত অগভীর পাস অনিচ্ছাকৃত পূর্ণ কাট না হয়। নামমাত্র লেবেল নয়, প্রকৃত উপাদান ও কাটার ব্যবস্থা থেকে তা নিশ্চিত করুন। অজানা প্রলেপ, আটকানোর উপকরণ, ক্ষতিগ্রস্ত স্তর বা ব্লেডের উপযুক্ততা অনিশ্চিত হলে থামুন।
রাখা পাশ, বর্জ্য ও দরকারি চূড়ান্ত রেখা চিহ্নিত করুন। লক্ষ্য প্রকল্পের প্রকৃত শর্তের সঙ্গে শেষ ধার তুলনা, সর্বজনীন “কাঁটামুক্ত” দাবি বানানো নয়। কাটার আগে কোন পিঠ ও কোণা গুরুত্বপূর্ণ ঠিক করে আগের ক্ষতি লিখুন। ওপরের ধার পরিষ্কার কিন্তু উল্টো পিঠ অগ্রহণযোগ্য বা রাখা প্রস্থ ভুল হলে ফল সফল নয়।
বিদ্যুৎ দেওয়ার আগে দুই ধাপ পরিকল্পনা করুন। প্রথম পাসে কাজ বেশির ভাগ যুক্ত থাকে; দ্বিতীয়তে আলাদা হয়। শেষ বিচ্ছিন্নতা পর্যন্ত ব্লেডের পথের বাইরে দুই অংশের উপযুক্ত সমর্থন দরকার, রেল ও বেস রাখা অংশ বহন করবে। রাখা কাজ শক্তভাবে ক্ল্যাম্প করুন এবং ফাঁক বন্ধ না করে বর্জ্য আলাদা হতে দিন। স্কোরিংয়ের পরে পাতলা অ-কাটা অংশকে সমর্থনের বিকল্প ভাববেন না।
প্রস্তুত রেল ও বিচ্ছিন্ন নিয়ন্ত্রণ আবার নিশ্চিত করুন
প্রতিবার দেখা বা সমন্বয়ে সুইচ বন্ধ করে প্লাগ খুলুন। প্রকৃত নেমপ্লেটের বিদ্যুৎ মেলান ও তার দেখুন। আসল মার্কিন 165 mm/20 mm সমাবেশ যাচাই করা রাখুন; কম গতিতেও ব্লেড অন্তত 5200 rpm রেটেড হতে হবে। শুধু ওই দুটি মাপ থেকে লাগানোর অনুমতি অনুমান করবেন না। ক্ষতিগ্রস্ত ব্লেড, অনিশ্চিত ফ্ল্যাঞ্জ বা স্প্লিন্টারগার্ডের রেফারেন্সে অকারণ বদল দুই পাসের আগেই যথাযথভাবে মেটাতে হবে।
দেখতে একই ট্র্যাক নয়, প্রকৃত নথিভুক্ত আসল রেল ও ক্ল্যাম্প ব্যবহার করুন। বর্তমান মার্কিন পণ্যে 194368-5 ও 194367-7 রেল এবং 194385-5 ক্ল্যাম্প সেট আছে; এগুলো তালিকাভুক্ত সামঞ্জস্য বোঝায়, কোনো বাক্সের ভেতরের জিনিস নয়। সম্পূর্ণ আনুষঙ্গিক নির্দেশনা ও আগে পুরো দৈর্ঘ্যে গৃহীত স্প্লিন্টারগার্ডের ধার পূর্বশর্ত থাকে। এখানে প্রাথমিক লাগানো বা মেরামত শেখানো হয় না।
দুই রেল-ফিট স্ক্রু এমন দেখুন যাতে শব্দ করে ঢিল না থেকে মসৃণ চলে; চলা শক্ত হওয়া পর্যন্ত টাইট নয়। দুই পাসে রেল নির্ধারিত রেখায় বসানো ও ক্ল্যাম্প করা রাখুন। ক্ল্যাম্পের শরীর, তার ও যাচাই করা সংযুক্ত নিষ্কাশন হোস পুরো পথ থেকে ফাঁকা থাকবে, করাতে টান বা রেল সরাবে না। প্লাগ খুলে মাথা ফেরানো ও ব্লেড ঘেরা রেখে পথ দেখুন; মহড়ার জন্য খোলা দাঁত উপাদানে ঠেলবেন না।
ট্রিগারের ফেরা, মাথার অবাধ নড়া, গার্ড বন্ধ ও রিটার্ন স্প্রিং দেখুন। করাতের বিদ্যুৎ সংযোগ বিচ্ছিন্ন রেখে আরও নিশ্চিত করুন, সব কাটার কোণ ও গভীরতায় গার্ড ব্লেড বা অন্য অংশ ছোঁয় না। করাতকে স্বাভাবিকভাবে ব্লেড ঘিরতে হবে; কাটার সময় মাথা নিচে রাখতে ব্লেড বদলের লক ব্যবহার হয় না। ফেরা বা গার্ড আটকে গেলে থামতে হবে। শূন্য বেভেল করে সামনের ও পেছনের দুই ক্ল্যাম্পিং স্ক্রু শক্তভাবে আটকান। সঠিক রেল ফিট ও ক্ল্যাম্পের বদলে বেভেলের অ্যান্টি-টিপ লিভার ব্যবহার করবেন না।
সাধারণ গভীরতা স্থির করুন, তারপর অগভীর সীমা
সাধারণ গভীরতার নিয়ন্ত্রণ হলো ক্ল্যাম্পিং স্ক্রু ও ব্লেডের নিচের সীমার স্টপার। বিদ্যুৎ বিচ্ছিন্ন রেখে প্রকৃত কাজ ও রেলের জন্য পূর্ণ কাটের গভীরতা স্থির করুন, স্ক্রু আটকান ও প্রকৃত বেরোনো দেখুন। ম্যানুয়াল স্কেলকে আনুমানিক গাইড বলে। মনে থাকা সেটিংয়ে আন্দাজের রেল পুরুত্ব যোগ করবেন না। কাঠের নিচে এক পুরো দাঁতের কম রাখুন, যাতে কঠোর নিরাপত্তা ভাষা ও প্রস্তুতি অংশের সর্বোচ্চ এক দাঁতের শর্ত দুটিই মানা হয়।
বিচ্ছিন্ন পরীক্ষায় আঙুল দাঁতের পথের বাইরে রাখুন এবং পরে মাথা গার্ডে ঢাকা অবস্থায় ফেরান। সম্পূর্ণ নির্দেশনায় নিরাপদে গভীরতা দেখা না গেলে নমুনা স্থগিত রাখুন। পরের পূর্ণ পাসে ব্লেড সমর্থন, ক্ল্যাম্প, বেঞ্চ বা মেঝে ছুঁতে পারবে না।
প্রথম পাসের জন্য প্লাগ খোলা অবস্থায় কুইক-স্টপ বোতাম ব্লেডের দিকে ঠেলুন। উল্লিখিত রেল-শর্তে তা নথিভুক্ত 2–3 mm অগভীর কাট বাছে। এটি প্রধান গভীরতার স্টপার, জরুরি বন্ধ বা ব্লেড বদলের লক নয়। এই লেখা ম্যানুয়ালের পরিসরের বদলে পণ্য পাতার আনুমানিক ইঞ্চি ব্যবহার করে না এবং রেল ছাড়া সেই পরিসর প্রয়োগ করে না।
প্রকৃত কাঠ ও অনুমোদিত ব্লেডের নির্দেশনায় আগে উপযুক্ত বলে প্রতিষ্ঠিত গতি রাখুন। ডায়াল 1 থেকে 6 পর্যন্ত; ম্যানুয়াল সব কাঠের এক সেটিং দেয় না। সীমা ছাড়িয়ে জোর করবেন না বা কম ডায়াল দিয়ে কম রেটিংয়ের ব্লেড ন্যায্য করবেন না। দুই পাস জুড়ে চোখ-কান ও উপযুক্ত শ্বাসের সুরক্ষা, বায়ু চলাচল এবং যাচাই করা নিষ্কাশন রাখুন।
প্রান্ত থেকে সামনে প্রথম পাস করুন
সমর্থিত রেল-শুরুতে ব্লেড উপাদান থেকে ফাঁকা রেখে শুরু করুন। সামনের গ্রিপ ও পেছনের হাতল ধরুন, শরীর ব্লেডের রেখার এক পাশে রাখুন এবং বেসের নিচে বা কাজের ওপর হাত দেবেন না। সব প্রস্তুতি পরীক্ষা শেষ হলেই বিদ্যুৎ দিন। লক-অফ ও ট্রিগার চালিয়ে পুরো গতি আসতে দিন, তারপর ধীরে মাথা নির্বাচিত অগভীর স্টপে নামিয়ে রেল ধরে মসৃণভাবে সামনে চলুন।
বেস সমান ও রেল স্থির রাখুন। দাগ ধরতে করাত মোচড়াবেন না বা বাধার মধ্যে জোর করবেন না। অগভীর পাসও চালু করাতের কাট, নিরীহ পেন্সিল রেখা নয়। স্বাভাবিক চালনার উল্টো দিকে স্কোর করতে চলন্ত করাত কখনো পেছনে টানবেন না।
স্বাভাবিক শেষে ট্রিগার ছেড়ে পুরো থামা ও ব্লেড ঘেরা পর্যন্ত নিয়ন্ত্রণ রেখে তারপর সরান বা নামান। অগভীর খাঁজ দেখা বা কুইক-স্টপ বোতাম বদলের আগে প্লাগ খুলুন। আটকে যাওয়া, রেল নড়া বা অন্য অস্বাভাবিকতায় পাস থামলে ট্রিগার ছেড়ে পুরো থামা পর্যন্ত করাত স্থির রাখুন; ঘুরন্ত ব্লেড তুলবেন না। সম্পূর্ণ নির্দেশনায় কারণ না মেটা পর্যন্ত ঘটনাটি এই দুই-পাস পরিকল্পনা শেষ করে। অসমাপ্ত কাটে আবার চালু এখানে শেখানো হয় না।
প্রথম পাস দেখুন, বিচ্ছিন্ন অবস্থায় মোড বদলান
প্রথম পাস প্রত্যাশিত অগভীর অবিচ্ছিন্ন খাঁজ করেছে এবং অপ্রত্যাশিতভাবে কাজ আলাদা করেনি নিশ্চিত করুন। রেল নড়া, বাঁকা খাঁজ, ক্ষতিগ্রস্ত পৃষ্ঠ বা প্রকৃত প্রস্তুতি যাচাই করা অবস্থার থেকে আলাদা এমন কিছু দেখুন। প্রথম রেখা দেখা যাচ্ছে বলেই এগোবেন না। ভুল প্রথম পাসকে জোর করে পূর্ণ পাস অনুসরণ করিয়ে গ্রহণযোগ্য করা যায় না।
কাজ ও রেল একই গৃহীত অবস্থায় ক্ল্যাম্প রাখুন। করাতের প্লাগ খোলা ও ব্লেড ঘেরা অবস্থায় অগভীর সীমা ছাড়াতে কুইক-স্টপ বোতাম পেছনে টানুন। আগে স্থির সাধারণ গভীরতার স্টপার, দুই বেভেল লক, রেল ফিট, সমর্থন ও পূর্ণ গভীরতার ফাঁক আবার দেখুন। বোতাম বদল রেল সরানোর অনুমতি বা গভীরতার লক এখনও শক্ত আছে ধরে নেওয়া নয়।
বিচ্ছিন্ন গার্ডে ঢাকা করাতকে সমর্থিত শুরুতে ফেরান, খোলা দাঁত খাঁজে টেনে নয়। তার ও হোসের পথ আবার দেখুন। দ্বিতীয় পাস ব্লেড ফাঁকা রেখে আরেক সাধারণ প্রান্ত-শুরুর কাট হিসেবে শুরু, অগভীর খাঁজের ভেতরে প্লাঞ্জ নয়।
পূর্ণ পাস শেষ করে ফল গ্রহণ করুন
একই নিয়ন্ত্রিত শুরুর ক্রমে পুরো গতি আসতে দিন, যাচাই করা সাধারণ গভীরতায় নামান এবং না-সরানো রেল ধরে সামনে চলুন। বর্জ্য আলাদা হওয়ার সময়ও সমর্থন কার্যকর থাকবে। ব্লেড চললে বর্জ্য ধরবেন না বা ক্ল্যাম্প সরাবেন না। স্বাভাবিক শেষের পর ট্রিগার ছাড়ুন, পুরো থামা ও ব্লেড ঘেরা পর্যন্ত অপেক্ষা করুন, নিরাপদে নামিয়ে ফল ধরার আগে প্লাগ খুলুন।
রাখা ধারের পুরো দৈর্ঘ্য, দুই পিঠ ও প্রবেশ-বেরোনোর কোণা দেখুন। নির্ধারিত প্রস্থ, সোজা থাকা ও পুরুত্ব জুড়ে সমকোণ কাট যাচাই করুন। অগভীর ও পূর্ণ পথের দৃশ্যমান অমিল, আলগা ভিনিয়ার, অতিরিক্ত ক্ষতি বা মাপ সরা মানে নমুনা পাস করেনি। এই নির্দেশিকা নির্মাতার সহনসীমা বা নিশ্চিত ফিনিশ মান দেয় না।
প্রকৃত করাত, আসল ব্লেড, রেল, প্যানেল, গতি, সাধারণ গভীরতার যাচাই, কুইক-স্টপ ব্যবহার ও প্রতি পাসের পরের পর্যবেক্ষণ লিখুন। সফল ফল নথিভুক্ত কাজে একই প্রতিষ্ঠিত দুই-পাস পদ্ধতি সমর্থন করে; অন্য ব্লেড, রেল বা উপাদান স্বয়ংক্রিয়ভাবে যাচাই করে না। ফল অগ্রহণযোগ্য হলে প্রস্তুতি, উপাদান ও যন্ত্রের অবস্থার প্রশ্ন আলাদা করার সময় যন্ত্র বিচ্ছিন্ন রাখুন। অযাচিত সমাধান হিসেবে উল্টো চালনা, বাড়তি গভীরতা বা ইচ্ছেমতো তৃতীয় পাস যোগ করবেন না। সম্পূর্ণ ফল হলো ঠিকভাবে আলাদা ও গৃহীত নমুনা, অথবা দামি কাজে যাওয়ার আগে স্পষ্ট স্থগিত।
উল্লিখিত মডেল