
রেলের প্রান্তে আস্থা রাখার আগে চার পরীক্ষা
A-তে বিচ্ছিন্ন SP6000; B দুই রেল-ফিট স্ক্রু চেনায়; C পুরো ফালির দৈর্ঘ্যকে নির্ধারণযোগ্য রেফারেন্স হিসেবে দেখায়; D তৈরি প্রান্ত ও দ্বিতীয় নমুনা দেখে।
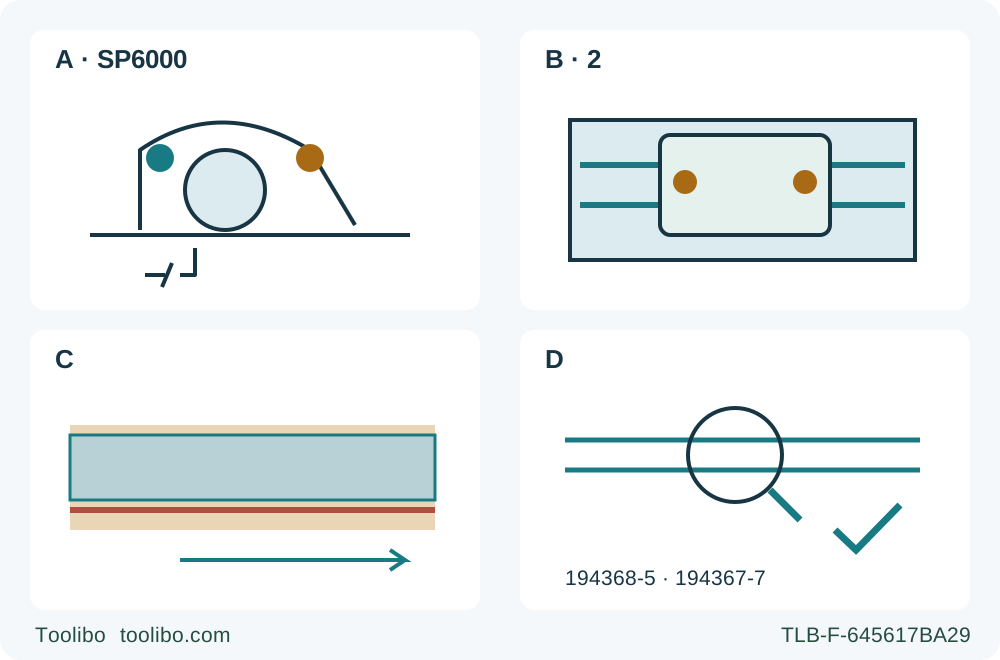
A · বিচ্ছিন্ন করে উপযুক্ততা যাচাই করুন
বন্ধ করে প্লাগ খুলুন। সঠিক আসল সমাবেশ রেখে অবাধ ফিরে আসা, সম্পূর্ণ গার্ড, ট্রিগার ফিরে আসা ও দুই শূন্য-বেভেল ক্ল্যাম্প দেখুন।
B · জোড়া ফিট ঠিক করুন
বেসের দুই সমন্বয়-স্ক্রু এমনভাবে বসান যাতে আসল রেলে খটখট ছাড়া মসৃণ চলা যায়। বিচ্ছিন্ন অবস্থায় পুরো পথ মহড়া দিন; বাড়তি বাধা তৈরি করবেন না।
C · সম্পূর্ণ রেফারেন্স তৈরি করুন
রেলসহ আসল গভীরতা যাচাই ও কাঠের নিচে পুরো এক দাঁতের কম রেখে রেলের পুরো দৈর্ঘ্যে এক সমর্থিত সামনের পাসে স্প্লিন্টারগার্ড ছাঁটুন।
D · উৎপাদনের আগে যাচাই করুন
থামিয়ে প্লাগ খোলার পরে ফালি ও রেলের বসা দেখুন। দ্বিতীয় নমুনা ছাঁটা প্রান্তে মিলিয়ে শুধু স্থির, মাপে সঙ্গতিপূর্ণ সমকোণী ফল গ্রহণ করুন।
এগুলো ধারণাগত পরীক্ষা, চলন্ত কাটের পরিকল্পনা বা ব্লেড লাগানোর পাঠ নয়। A মানে বন্ধ ও শারীরিকভাবে প্লাগ খোলা। B খটখট ছাড়া মসৃণ চলা চায়, সর্বোচ্চ স্ক্রু-টান নয়। C মূল লেখার সমর্থন ও ক্ল্যাম্পসহ পুরো দৈর্ঘ্যের স্প্লিন্টারগার্ড ছাঁটা বোঝায়; তীর রেফারেন্সের দৈর্ঘ্য, ব্লেডের পাশের বিন্যাস নয়। D মানে থামিয়ে প্লাগ খুলে দেখা, তারপর আলাদা সমর্থিত নমুনা যাচাই। রেলের নম্বর তালিকার আসল আনুষঙ্গিক চেনায়, বাক্সের প্রতিশ্রুতি নয়।
নতুন স্প্লিন্টারগার্ডের প্রান্ত আপনা থেকেই নির্ভরযোগ্য কাটের রেফারেন্স নয়। মার্কিন Makita SP6000-এ আগে করাতকে তার আসল রেলে ঠিকভাবে স্লাইড করতে হবে, রেল লাগানো অবস্থায় গভীরতা নির্ধারণ করতে হবে এবং নিয়ন্ত্রিত সমর্থনে ফালিটি ছাঁটতে হবে। তারপর দ্বিতীয় নমুনা দেখাবে তৈরি প্রান্তটি আসল কাটের অবস্থান নির্ধারণ করতে পারে কি না। এই কাজের ধারা সেই নথিভুক্ত গ্রহণযোগ্যতায় শেষ হয়, শুধু মোটর চলাতেই নয়।
এটি 884683E949 নির্দেশিকা-মেলা বিদ্যমান SP6000-এর জন্য, যা মার্কিন SP6000J কনফিগারেশনে তালিকাভুক্ত যন্ত্র। সঠিকভাবে লাগানো আসল কাঠের ব্লেড ও মাউন্টিং সমাবেশ রাখুন। তালিকার একটি আসল রেল নিন, যার সঠিক ক্ল্যাম্প ও সম্পূর্ণ আনুষঙ্গিক নির্দেশনা আগে থেকেই আছে। এটি কাঠে সমকোণী, প্রান্ত থেকে শুরু করা কাজ; রেল জোড়া, ভেতরে ডুবিয়ে কাট, বেভেল কাট, ব্লেড বদল বা দুই-পাস স্কোরিং কৌশল শেখায় না।
আসল করাত, রেল ও বিদ্যুৎ সরবরাহ যাচাই করুন
মার্কিন পণ্যে 165 mm ব্লেড ও 20 mm আরবর নির্দিষ্ট। কম ডায়াল সেটিং ব্যবহার করলেও ম্যানুয়াল অন্তত 5200 rpm রেটিংয়ের ব্লেড চায়। কম গতি বাছলে কম রেটিংয়ের ব্লেড অনুমোদিত হয় না। লাগানো ব্লেড, ফ্ল্যাঞ্জ, আটকানো, ঘোরার দিক বা নির্ধারিত কাঠের উপযোগিতা নিয়ে সন্দেহ হলে থামুন এবং দেওয়া নির্দেশনা দিয়ে সম্পূর্ণ সমাবেশের বিষয় মেটান। শুধু ব্যাস দেখে বদলানোর পদ্ধতি ধরে নেবেন না।
বর্তমান মার্কিন পণ্যে আসল রেল 194368-5 ও 194367-7 এবং ক্ল্যাম্প সেট 194385-5 তালিকাভুক্ত। এগুলো সামঞ্জস্যের প্রমাণ, নির্দিষ্ট বাক্সে সেগুলো থাকবে এমন প্রতিশ্রুতি নয়। আসল রেল ও ক্ল্যাম্প চিহ্নিত করুন। বাঁকা বা ক্ষতিগ্রস্ত চলার পৃষ্ঠ, আলগা বা নষ্ট স্প্লিন্টারগার্ড এবং ব্যাখ্যাহীন আনুষঙ্গিক পরিবর্তন প্রত্যাখ্যান করুন। সঠিক সম্পূর্ণ রেল-ক্ল্যাম্প নির্দেশনা রাখুন; অনুপস্থিত কানেক্টর, ক্ল্যাম্প লাগানো বা রেল মেরামতের নির্দেশ এই নিবন্ধ দেয় না। দেখতে একই বলে যাচাইহীন অন্য ব্র্যান্ডের রেল বসাবেন না।
আসল নেমপ্লেটের ভোল্টেজ ও ফ্রিকোয়েন্সির সঙ্গে সরবরাহ মেলান। মার্কিন তালিকার 12 A রেটিং সব অঞ্চলের জন্য একই ভোল্টেজের ঘোষণা নয়। কর্ড-প্লাগ দেখুন এবং প্রয়োজন হলে ম্যানুয়াল অনুযায়ী উপযুক্ত এক্সটেনশন ব্যবস্থা নিন। কাজ শুকনো রাখুন। করাত পরীক্ষা বা সমন্বয়ের আগে বন্ধ করে প্লাগ শারীরিকভাবে খুলুন। ছাড়া ট্রিগার ও তার লক-অফ বোতাম বৈদ্যুতিক বিচ্ছিন্নতা নয়।
রেলের কাজে যাওয়ার আগে ফিরে আসা, গার্ড ও নিয়ন্ত্রণ দেখুন
বিদ্যুৎ বিচ্ছিন্ন রেখে ট্রিগার অবাধে চলে ও ছাড়লে OFF-এ ফেরে কি না দেখুন। ম্যানুয়াল অনুযায়ী গার্ড ও রিটার্ন স্প্রিং পরীক্ষা করুন: চলা অবাধ, বন্ধ হওয়া সঙ্গে সঙ্গে ও সম্পূর্ণ, এবং সব কাটার কোণ ও গভীরতায় ব্লেড গার্ড বা অন্য অংশে লাগবে না। কখনো গার্ড খোলা বেঁধে বা ক্ল্যাম্প করে রাখবেন না। ধীর ফিরে আসা, নামানোর সময় আটকে যাওয়া বা নষ্ট স্প্রিং থামার কারণ; বেশি বল দিয়ে কাটিয়ে ওঠার বিষয় নয়।
সাধারণ চালানোর কনফিগারেশন রাখুন। ব্লেড বদলের লক ব্যবস্থা স্বাভাবিক কাটে মাথা নিচে ধরে রাখার যন্ত্র নয়। এই নির্দেশিকা ব্লেড খোলা দেখাতে বা বদলাতে সেটি ব্যবহার করে না। ছাড়লে মাথা স্বাভাবিকভাবে ফিরে ব্লেড ঢেকে ফেলতে পারে নিশ্চিত করুন। সব পরীক্ষায় দাঁত থেকে হাত দূরে রাখুন।
সামনে ও পেছনের দুই ক্ল্যাম্পিং স্ক্রু আটকে শূন্য বেভেল বসান। শুধু দেখা যায় এমন সামনের স্ক্রু আঁটে পেছনটিও ঠিক হয়েছে ধরে নেবেন না। নির্দিষ্ট স্টপ, বাড়তি 48-ডিগ্রি লিভার ও ঋণাত্মক কোণে সরানোর লিভার অন্য সেটিংয়ের; এগুলো এই সমকোণী প্রস্তুতি নির্ধারণ করে না। শূন্য নির্ভরযোগ্যভাবে ধরে না থাকলে চালুর প্রস্তুতির অংশ হিসেবে কারখানার ক্যালিব্রেশন স্ক্রু ঘোরানোর বদলে উপযুক্ত সংশোধন নিন।
ফিট ঠিক করার আগে সমর্থনের পরিকল্পনা করুন
পরিষ্কার, পরিচিত ও পুরো পরিকল্পিত পাসে রেল-করাত সমর্থনের মতো বড় কাঠ নিন। যার মূল্য তাড়াহুড়ো করাতে পারে এমন তৈরি প্যানেলের বদলে সামলানো যায় এমন নমুনা বাছুন। ফাস্টেনার, বাইরের বস্তু ও বিপজ্জনক ফিনিশ দেখুন। রাখার ও বর্জ্যের দিক দাগ দিন এবং কাট কোথায় শেষ হবে ঠিক করুন। রেলের স্থির বসার জায়গা চাই; দুলতে থাকা কাঠ বেশি শক্ত করে রেল ক্ল্যাম্প করলে ঠিক হয় না।
এমনভাবে সমর্থন দিন যাতে কোনো পাশ খাঁজে নুয়ে না পড়ে এবং আলাদা হওয়া শেষ হওয়া পর্যন্ত রাখার অংশ রেল ও করাতের বেস বহন করে। প্রতিটি সমর্থন ও ক্ল্যাম্প কাঠের নিচের ব্লেডের পুরো পথ থেকে দূরে রাখুন। কাটা টুকরা আটকে থাকবে না বা ব্লেডের দিকে ঠেলে ধরা হবে না। হাতে বা পায়ের ওপর কাজ ধরে রাখবেন না। এই নির্দেশিকা সমর্থনের ভারবহন-রেটিং দেয় না বা যেকোনো ফোমের শিটকে উপযুক্ত নিচের স্তর ধরে নেয় না।
প্রকৃত অনুমোদিত ক্ল্যাম্পিং ব্যবস্থা দিয়ে কাঠ ও রেল আটকান। ক্ল্যাম্পের বডি ও হাতল বেস, মোটরের হাউজিং বা পরিকল্পিত হোসের পথে ধাক্কা খাবে না নিশ্চিত করুন। করাতের শুরু ও বেরোনোর অবস্থানের জন্য যথেষ্ট রেল ও স্থির সমর্থন দিন; সবার জন্য একই ঝুলে থাকা দূরত্ব বানাবেন না। দেওয়া আনুষঙ্গিক নির্দেশনা ও আসল বিন্যাস দিয়ে অবস্থানগুলো স্থির করা না গেলে বিদ্যুৎ দেওয়ার আগে উপযুক্ত নমুনা-ব্যবস্থা বাছুন।
অতিরিক্ত টান না তৈরি করে রেল-ফিটের দুই স্ক্রু ঠিক করুন
করাতের প্লাগ খোলা ও ব্লেড ঢাকা রেখে ম্যানুয়ালের মতো গাইড রেলের পেছনের প্রান্তে রাখুন। বেসের দুই স্ক্রু এমনভাবে ঠিক করুন যাতে করাত খটখট না করে মসৃণভাবে স্লাইড করে। এটি জোড়া ফিট পরীক্ষা: এক প্রান্তের ঢিল দূর করে অন্যটি আলগা রাখলে পুরো বেসের ফিট নিশ্চিত হয় না। উল্টোভাবে, চলা শক্ত হয়ে যাওয়া পর্যন্ত আঁটাও বেশি নির্ভুলতা নয়।
বিচ্ছিন্ন অবস্থায় নির্ধারিত পথে স্লাইড করে আটকানো, দোলা ও বাধার পরিবর্তন দেখুন। মহড়ায় ক্ল্যাম্পের ফাঁক ও সমর্থন আবার দেখুন। কর্ড ও লাগানো নিষ্কাশক হোস এমনভাবে নিন যাতে কোনোটিই করাতকে পাশে টানতে, রেলের মাথায় আটকাতে বা কাটের পথে ঢুকতে না পারে। হোস সত্যিই ধুলোর পোর্টে মেলাতে হবে; বিপণনের মাপে অমিল অ্যাডাপ্টার জোর করে ঢোকানোর কারণ নয়। নমুনায় ধুলো টানা চালু রাখুন, সঙ্গে উপযুক্ত চোখ, কান ও শ্বাসের সুরক্ষা এবং বাতাস চলাচল রাখুন।
রেলের কাত হয়ে পড়া ঠেকানোর স্লাইড লিভার বেভেল কাটে নিচের খাঁজে আটকানোর জন্য বর্ণিত। এটি ফিট-স্ক্রু বা ক্ল্যাম্পের বিকল্প নয়। এই শূন্য-ডিগ্রি কাজ বেভেলের পদ্ধতি ধার করে না বা সেই লিভারকে সর্বজনীন নিরাপত্তা-লক মনে করে না।
রেলসহ স্তর বিবেচনায় আসল গভীরতা ঠিক করুন
গভীরতার সমন্বয়ে ক্ল্যাম্পিং স্ক্রু ও ব্লেডের নিচের সীমার স্টপার ব্যবহৃত হয়। বিদ্যুৎ বিচ্ছিন্ন করে স্ক্রু আলগা করুন, স্টপার বসান, তারপর স্ক্রু আটকান। ম্যানুয়াল স্কেলকে স্পষ্টভাবে আনুমানিক নির্দেশ বলে এবং যথার্থতার জন্য ব্লেডের আসল বেরোনো অংশ মাপতে বলে। মনে থাকা সেটিংয়ে আন্দাজের রেল-পুরুত্ব যোগ না করে বেস ও কাঠের মাঝের আসল রেল হিসাব করুন।
কঠোরতর নিরাপত্তা-শর্ত ব্যবহার করুন: কাঠের নিচে পুরো এক ব্লেড-দাঁতের চেয়ে কম বেরোবে। প্রস্তুতি অংশেও এক দাঁতের বেশি নয় বলা আছে; পুরো একটির কম রাখলে দুটোই মানা হয়। দাঁতের পথে আঙুল না রেখে বিচ্ছিন্ন পরীক্ষা করুন এবং পরে মাথা গার্ডে ঢাকা অবস্থায় ফিরিয়ে নিন। বিদ্যুৎচালিত পাসের আগে লক করা সেটিং আবার দেখুন।
কুইক-স্টপ বোতাম চিনুন, কিন্তু প্রধান গভীরতা-স্টপারের সঙ্গে গুলিয়ে ফেলবেন না। রেল ব্যবহার করলে ব্লেডের দিকে এটি ঠেলায় প্রথম পাস 2–3 mm-তে সীমিত হয়; পেছনে টানলে স্বাভাবিক গভীরতার জন্য বাধাটি ছাড়ে। এই চালুর প্রস্তুতিতে সঠিকভাবে আগে থেকে নির্ধারিত স্বাভাবিক গভীরতার কনফিগারেশন ব্যবহার হয়, আন্দাজের স্কোরিং সেটিং নয়। পণ্যের সারাংশের আনুমানিক ইঞ্চি-ভাষাকে নির্ভুল রূপান্তর বানায় না বা উল্টো স্কোরিং পাস শেখায় না।
আসল কাঠ ও অনুমোদিত ব্লেডের নির্দেশনা মেনে গতি বাছুন। ডায়াল 1 থেকে 6, যা 2000 থেকে 5200 rpm-এর সমতুল্য; স্টপ ছাড়িয়ে জোর করবেন না। ম্যানুয়াল সব কাঠের জন্য একটিমাত্র সেটিং দেয় না। নরম শুরু ও ধ্রুব-গতির নিয়ন্ত্রণ ভুল ব্লেড, অতিরিক্ত এগোনোর চাপ বা আলগা রেলের ক্ষতি পূরণ করে না।
এক নিয়ন্ত্রিত সামনের পাসে স্প্লিন্টারগার্ড ছাঁটুন
ম্যানুয়ালের রেল চালুর প্রস্তুতি বলে, স্লাইডের ফিট ঠিক করার পরে একবারে রেলের পুরো দৈর্ঘ্য বরাবর স্প্লিন্টারগার্ড ছাঁটতে হবে। সেই অনুযায়ী সমর্থিত নমুনা ও পরিষ্কার পথ প্রস্তুত করুন। না-ছাঁটা প্রান্ত এখনও চূড়ান্ত মাপের রেফারেন্স নয়; সেটি কাটের খাঁজ বোঝায় ধরে মূল্যবান কাজ বসাবেন না।
সমর্থিত প্রান্ত-শুরুর অবস্থানে ব্লেড কাঠ থেকে দূরে রেখে সামনের গ্রিপ ও পেছনের হাতল ধরুন। লক-অফ ও ট্রিগার চালিয়ে পূর্ণ গতি হওয়ার অপেক্ষা করুন। মাথা ধীরে নির্ধারিত গভীরতায় নামান, তারপর বেস সমতল ও রেল বসানো রেখে মসৃণভাবে সামনে এগোন। দেওয়া গ্রিপে দুই হাত রাখুন; কোনো হাত কাঠ স্থির রাখবে না বা বেসের নিচে যাবে না। মোচড়ানো, জোর করা বা করাতকে আবার রেখায় ফিরিয়ে আনার চেষ্টা ছাড়া সোজা পথ রাখুন।
সমর্থন না হারিয়ে পুরো পাস শেষ করার পরিকল্পনা করুন। স্বাভাবিক সমাপ্তিতে ট্রিগার ছাড়ুন, নিয়ন্ত্রণ রাখুন এবং সরানো বা নামানোর আগে পুরো স্থিরতা ও ব্লেড ঢাকা হওয়ার অপেক্ষা করুন। আটকানো, অপ্রত্যাশিত নড়াচড়া বা অস্বাভাবিক থামায় কাট বাধা পেলে ট্রিগার ছেড়ে ব্লেড থামা পর্যন্ত যন্ত্র নিশ্চল রাখুন। ঘুরতে থাকা ব্লেড সরাবেন না বা শুধু বৈদ্যুতিক ওভারলোড সুরক্ষা কাজ করেছে বলে আবার চালু করবেন না। দেখার আগে প্লাগ খুলে কারণ মেটান; অমীমাংসিত ত্রুটি এই সেশন শেষ করে।
দ্বিতীয় নমুনা দিয়ে রেফারেন্স যাচাই করুন
থামার পরে প্লাগ খুলুন। পুরো দৈর্ঘ্যে ছাঁটা ফালি ও রেলের বসা পরীক্ষা করুন। ছেঁড়া, খুলে যাওয়া বা অসমভাবে ছাঁটা প্রান্ত নির্ভরযোগ্য মাপের সহায়ক নয়। ফিট-স্ক্রু সঠিক সমন্বয়ে আছে ও রেল সরেনি দেখুন। এই প্রান্তের সঙ্গে সব সামঞ্জস্যপূর্ণ করাত অদলবদলযোগ্য না বলে আসল রেল, লাগানো ব্লেড ও শূন্য-বেভেল কনফিগারেশন নথিভুক্ত করুন।
আলাদা নমুনায় কাঙ্ক্ষিত রাখার প্রান্ত নির্ভুলভাবে দাগ দিন, এখন ছাঁটা স্প্লিন্টারগার্ডের প্রান্ত সেই রেখায় বসান এবং সমর্থন, ক্ল্যাম্প, ফাঁক ও বিচ্ছিন্ন গভীরতার পরীক্ষা আবার করুন। বেসের সামনের দৃষ্টিচিহ্নে ম্যানুয়াল রেলসহ সোজা কাটের জন্য A ব্যবহার করে; গার্ডের পাশের আলাদা A/B চিহ্নের সঙ্গে গুলিয়ে ফেলবেন না। পাশের চিহ্নগুলো শুধু রেল ও নির্দিষ্ট ব্লেড-ব্যাসসহ সর্বোচ্চ গভীরতায় ব্লেডের বিস্তার বোঝায়, এই নমুনার সর্বজনীন শেষবিন্দু নয়।
একই নিয়ন্ত্রিত অবস্থায় সাধারণ সামনের নমুনা কাট করুন। পুরো থামিয়ে প্লাগ খোলার পরে রাখার টুকরা একাধিক স্থানে মেপে প্রান্ত ও সমকোণ কাঙ্ক্ষিত ফলের সঙ্গে দেখুন। গ্রহণযোগ্যতায় স্থির রেল-ফিট, না-সরা ও না-আটকানো, অক্ষত ব্যবহারযোগ্য ফালির রেফারেন্স, সমান প্রস্থ এবং প্রকল্পের উপযুক্ত সমকোণী কাট চাই। এটি ব্যবহারিক গ্রহণযোগ্যতা পরীক্ষা, নির্মাতার সহনসীমার দাবি নয়।
ব্যর্থ হলে বিদ্যুৎ বিচ্ছিন্ন রেখে কারণগুলো আলাদা করুন: রেলের অবস্থান, ক্ল্যাম্প, সমর্থন, গভীরতা, ফিট, ব্লেডের অবস্থা বা যোগ্য সংশোধন দরকার এমন যন্ত্র। এক টুকরা কাকতালীয়ভাবে মিলে যাওয়া পর্যন্ত দাগ বদলে সরে যাওয়া রেল আড়াল করবেন না। কেবল যাচাই করা দ্বিতীয় নমুনাই প্রস্তুত করা প্রান্তকে একই প্রতিষ্ঠিত কনফিগারেশনে পরের কাজের উপযোগী রেফারেন্স করে।
উল্লিখিত মডেল