
初始间隙、收缩后空隙及被否决的裂套管。
初始间隙、收缩后空隙及被否决的裂套管。
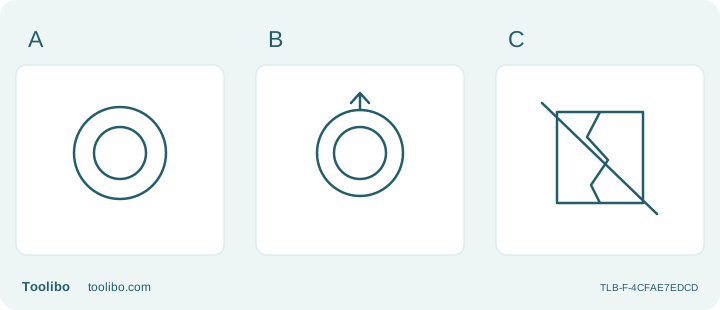
A
初始开口须通过安装路径。
B
冷却后仍有间隙应查尺寸与可达性,不默认需要加热。
C
开裂或变形套管属于失败试样。
套管既要通过安装路径,也要达到规定收缩后尺寸;更多热量不能纠正不适配的规格。
先查套管资料,而不是先调热风枪
套管冷却后仍然松动,并不必然说明热量不足。它的初始尺寸、标称恢复尺寸或适用对象可能本来就不合适。本文只讨论制造商允许的热风收缩工艺,而且对象必须是材料已知、已经拆离、没有电气功能且不承担结构作用的物件。它不能证明绝缘、防水、应力消除或安全相关手柄的适用性。Makita HG6031V和HG6530V文件列有套管收缩用途,也不等于批准任何套管与基材组合。
保留套管包装,切割前确认材料名称、尺寸资料和允许的收缩方法。从无标识混装盒里拿出的套管,缺少可靠选型所需的信息。颜色相同或者肉眼看着合适,都不能填补这一空缺。先明确合格结果应是什么,再决定是否值得试样。
装得进去与收得合适是两道条件
检查未加热套管到达最终位置所经过的完整路径。端部凸台或肩部可能要求较大的初始开口,而最后覆盖的中间区域却很细。将这两个要求分别与供应商的初始尺寸、恢复尺寸比较。能越过凸台,不代表最终能抱紧中段;恢复后合适,也不代表安装时能通过端部。不能靠强行撑开、切缝或增加热量弥补这种几何矛盾。
对于非圆形物件,只测一个宽度尤其容易误判。角部和凹槽会改变套管接触表面的方式。应向套管供应商确认这种形状是否适用,不能把圆形产品的尺寸标注直接当作对复杂轮廓完全贴合的保证。如果两项条件不能同时成立,就应换有资料支持的规格或设计。
在冷态检查长度和最终位置
阅读供应商关于纵向变化的说明,不要假设套管收缩前后长度不变。先明确需要覆盖的区域,以及必须露出的部位。初始时居中的套管,完成后可能变短或发生位置变化,因此冷态摆放要考虑供应商规定的最终尺寸,而不是只看加热前是否整齐。
试样应采用相关形状和材料相同的可牺牲物件。先在不通电的状态下演练支撑和观察方法。如果夹具、挡块或台面遮住了需要检查的一侧,就先调整布置。用手捏住小物件不能替代可靠支撑。试样若没有真实物件的凸台或凹槽,也无法回答实际安装是否可行的问题。
分清尺寸不合与受热不均
按允许工艺试验并完全冷却后,检查整个周向。整体较均匀却仍然松动,与一侧贴合、另一侧明显没有同样变化,是两种不同观察。前者需要重新核对标称恢复尺寸,并确认是否在允许工艺内完成了恢复;后者应先检查可达性、支撑和气流路径,再判断是否有理由开展新试验。
外观本身不能单独证明故障原因。记录看到的情况,不要直接宣布工具失灵或套管已经完全恢复。出现褶皱、开裂、变色或基材表面改变时,应判定试样不合格。追加热量不能用来掩盖损伤,也不能让不相容材料变得合适。保留失败观察,有助于选择真正相关的下一步。
每次只改变一个有依据的条件
尺寸错误就选取有明确资料的新规格,并重新做冷态检查;支撑挡住气流,就在工具断电且全部冷却后修正布置,再用新的等效试样。不要同时换套管、换喷嘴又改温度,否则无法解释结果为什么变化。试验目的是找到可重复的允许工艺,不是寻找材料最多能承受多少损伤。
记录温度控制时也记录风量。HG6031V的旋钮表现与风量位置有关;HG6530V显示的是工具气流信息,不是套管与基材内部各处的温度。熟悉的旋钮位置或显示数字,不能证明新喷嘴、新支撑下的实际作用与上次相同。
只接受真正得到验证的功能
开始前就确定验收标准:覆盖位置正确、符合供应商的恢复贴合要求、没有可见损伤,而且冷却后物件没有非预期变化。保存合格试样、包装资料和完整布置记录。供应商若另有检测要求,仍须完成;表面整齐不能单独证明长期粘结能力或任何防护等级。
若找不到既能通过凸起又能收紧目标区域的套管,就不要继续寻找更热档位,应考虑不同设计或不加热的方法。如果物件本身没有允许该恢复工艺的依据,偶然做出一个好看的试样也不能消除不确定性。诊断的有用结果,有时正是在损坏成品之前否决这组材料。
涉及的型号