
批头打滑要找原因,而不是加大压力
螺丝槽特写与受损啮合、独立的固定检查,以及笔直轴线与打叉的倾斜批头,区分三种打滑原因。
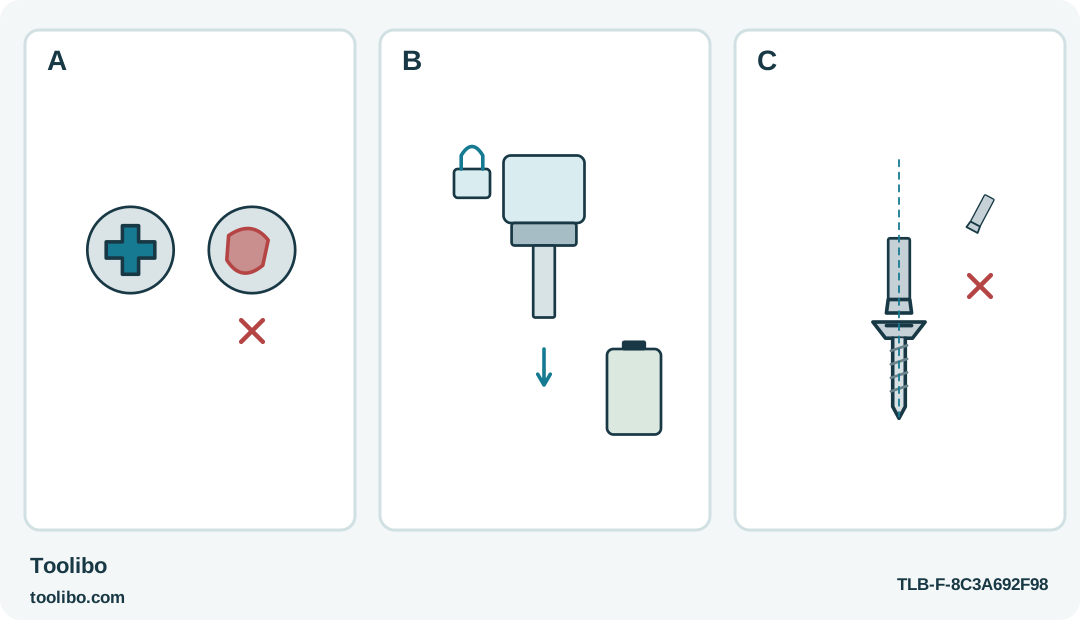
A
停机检查螺丝槽及匹配批头是否磨损或形状错误。螺丝头损坏时,不应再尝试电动拧转。
B
按说明隔离工具电源后,分别检查附件固定与尖端配合。
C
从两个角度检查螺丝轴线;只有明确原因已纠正且连接部位仍完好,才可重试。
尖端磨损、夹持器固定不良和接近角度都可能导致类似打滑现象,但再次尝试前,各需不同的外部检查。
别让槽口变成下一项维修
一声尖锐咔响后,批头爬出螺丝头,就应立即松开控制。继续运转可能把小小的配置错误变成更难拆出的损坏紧固件。不要用手指去接旋转尖端,也不要在它滑过配件时继续按压。
本检查适用于 Makita DF012D 或 SKIL SD561802 在其支持的旋拧范围内,处理可见的普通家用紧固件。它不是损坏螺丝、卡死固定件或安全关键连接的取出程序。如果紧固件固定着重物或受张力物件,检查前先使作业安全。
隔离动力后检查槽口
DF012D 应关闭、将锁止拨杆设到 B,并在更换或检查批头前取下电池。SD561802 应松开扳机、等待旋转停止,并在附件操作前使用中位锁止。断开充电设备,发热批头先冷却再接触。
在良好光线下查看实际槽口。分清是损坏、松散灰尘,还是批头轮廓不合适。尖端应正确就位,而不是搭在上部棱角上。如果不能辨认槽口,或紧固件已磨圆,不要反复试不同电动批头,直到某支碰巧咬住。应取得正确紧固件信息或合适维修方法。
分别检查尖端与批头座
批头在工具内可能锁得很牢,却不适合螺丝。电机无法启动时,对比尖端形状、尺寸与槽口。检查边缘磨损、端部扭曲或尖端磨圆。上一套家具用过的熟悉批头,不一定就是这套的正确选择。
然后检查锁持。Makita 套筒必须复位,兼容批头应经得住轻柔的锁持检查。SKIL 磁性批头座使用自身的附件结构,不要套用另一型号的套筒程序。任何批头座中无法正确就位的批头都应排除。胶带、填塞物或在批头后方顶手指,都不能代替正确配合。
从两个方向观察接近角度
螺丝刀从上面看可能很直,平视时却向侧面倾斜。工具停止时,把正确匹配的批头放在螺丝上,从两种视角检查。批头轴线应延续螺丝轴线,机身不能抵住柜边。
制造商允许时重新摆放可拆工件;电动机身放不下时,选择合适的手动螺丝刀。可转动工具应仅在停止并锁止时改变握姿,然后检查关节牢固。换手柄位置不能让斜着的批头正确咬合螺丝。空闲手应放在可能打滑路径之外,不要放在尖端可能滑向的边缘上。
判断是否值得一次受控重试
只有查明并纠正原因,且螺丝头、配件和材料仍完好,才可重试。固定工件,佩戴护目装备,通电前让尖端充分嵌入。谨慎旋拧,施加足以保持嵌合的直线压力,而不是大力侧推。
DF012D 离合器试拧使用低速档和合适的低数字设置,不用钻孔符号档。观察接头,在要求的承座处停止。如果批头再次打滑,结束电动尝试。适配和接近正确却仍反复打滑,可能说明紧固件或任务需要另一方法,不代表可以无限增加力量。
检查螺丝周围发生了什么
除了槽口,也检查配件和饰面。即使螺丝还能转动,刮伤、支架翘起或表面劈裂也可能重要。能够接近时检查另一面,尤其是紧固件长度曾不确定时。不要通过把旁边螺丝拧得更紧来掩盖损坏连接。
将损坏批头与可用批头分开,避免进入下一项目。如果批头座本身不能锁持兼容批头,或工具行为不可预测,应停用并寻求维修。这次简短排查旨在保住完好的紧固,而不是证明所有打滑螺丝最终都能靠足够压力拧进去。
涉及的型号