
加大扭力前检查配合
俯视图对比匹配批头、过小批头与损坏槽口。
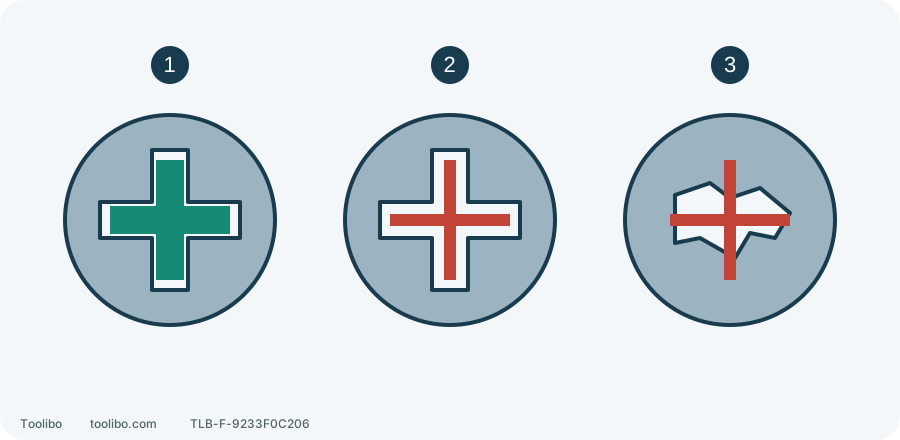
1. 匹配接触
正确槽型与尺寸沿螺钉轴线正常就位。
2. 尺寸过小
能插入不等于可靠啮合。
3. 槽口损坏
更换损坏紧固件,不继续加压磨槽。
配合原理,不表示某品牌槽型或尺寸;匹配紧固件类型与规格,只在断电时检查。
先看批头有没有真正咬住螺钉
这里处理的是设备稳定、可安全接近的普通拧螺钉问题;若同时冒烟、泄漏或出现发展中的异常热,先远离危险,不靠近拆取电池。普通情况下,一旦批头跳出槽口或螺钉停止前进,松开扳机,等完全停转,拆下电池后再检查。
取下批头,核对螺钉的驱动槽型和尺寸标识,再选相匹配的完好批头。不要只看“都是十字”或“好像能塞进去”:相近外形不代表接触面一致。断电状态下让批头沿螺钉轴线放入,观察是否正常坐入,有无明显摇晃、顶在槽口或只接触边缘。装饰涂层、杂物或已经磨坏的槽口也可能妨碍配合,但不应随意改磨螺钉头来迁就批头。
批头圆角磨损、崩缺,或者螺钉槽口已经损坏,就先更换相应件。不要一边滑槽一边增加向下压力,更不要用手扶住转动中的螺钉。工件应独立固定,不能一手抓工件、一手用电钻。
分清是哪一处没有传递运动
利用刚才已经发生的现象,不需要再运行一次来观察。装夹检查保持断电:确认批头或批头座属于本机允许的附件,夹头按说明可靠夹住正常柄部,而不是夹在不合适的过渡位置。
左右滑动或横向滚动,查看完整表格。
| 已发生的现象 | 优先检查 | 不应做什么 |
|---|---|---|
| 批头在螺钉槽里跳动或磨擦 | 槽型、尺寸、磨损和轴线对正 | 用更大压力继续磨槽 |
| 批头相对夹头转动或窜动 | 正常柄部装夹与夹头状态 | 塞纸或胶带补间隙 |
| 批头保持咬合,听到离合连续跳动 | 当前离合设定和连接阻力 | 直接改钻孔模式强拧 |
| 电机停转或工具突然扭动 | 堵转、过载或卡住原因 | 连续点动希望它自行穿过 |
如果不确定属于哪一行,就先停在外部检查,不把任何一种声音直接解释成齿轮损坏。
再核对方向与模式
按本机方向标识确认拧入方向,不能把另一品牌开关的左、右位置照搬过来。拨方向、机械速度档和模式前,先等工具完全停止。普通右旋螺钉的拧入方向与拆出相反,但特殊紧固件应按它自身的要求处理。
普通非结构拧螺钉应使用适用的拧螺钉设置。数字离合环控制相对档位,不是牛米刻度;相同数字换一台机器、换一块材料,也不代表相同结果。若已经处于钻孔或锤钻模式,不应把这种状态当作排查离合的基准。
用同类余料确定设定,而不是在成品上硬试
只适用于普通、没有规定安装扭矩的非结构装配。准备同种材料、厚度、支撑方式和同规格完好螺钉;需要导孔时,按紧固件厂商针对该材料的要求准备,不自行套用固定百分比。
- 断电装好匹配批头,设定保守的离合位置,固定试件并对正螺钉轴线。
- 手指离开扳机,装回兼容电池并确认固定,再按正常步骤低速开始。
- 停机查看结果:头部仍突出且材料完好,可在再次断电后小幅提高设定;每次调整后重新按步骤2恢复准备。
- 螺钉达到该连接要求的位置、材料无损伤,就停止加大设定。若埋入过深、槽口损伤或材料开裂,停止并重新检查方案,不继续追求更高输出。
试样都无法正常完成,说明不能直接回到成品上重试。不要改成钻孔模式来绕过离合限制。
突然遇阻时,重新检查连接方案
螺钉前面转得正常,后来突然停住,可能需要重新核对螺钉长度、材料、对正和导孔要求。未知墙体内的阻力不在本流程中用更大力查明;先确认目标区域和作业条件。
结构连接、有规定扭矩的接头或专用安装要求,应使用对应的认可程序和设备,不能靠余料上的离合数字验收。若附件、方向、设定和任务都合适,工具仍持续异常,停用并安排检查。记录哪个部位在滑、螺钉和材料规格、试件结果,比只说“电钻没劲”更能帮助排查。